 大讲堂
凌晨三点,车间里就那台带托盘库的加工中心还在转。
我值夜班的时候最爱站它旁边。听得出来——不是切削的声儿,是刀库在转。哗啦哗啦,一圈,两圈,停下来。咔。机械手伸出去,把旧刀插回架子,换一把新的。整套动作,跟前头那件活干完没有关系,它自己算的。
第二天早上过去一看,昨天下午排进去的六种零件,全干完了。毛坯是自己被拖进去的,成品是自己出来的。地上堆着一小撮铁屑,跟谁都不相干。
新来的小伙子盯着看了半天,问了句:这就算柔性制造吗?
算。但这玩意儿到底柔在哪,很多人说不清。
先破一个最常见的误读

外面讲柔性制造,喜欢配一张图:一条线上十几个机器人,臂膀挥来挥去,焊花四溅。看着燃。
那不是柔性。那是自动化。
差在哪儿?打个比方。老式专机线像一家只卖一种面的面馆,十秒出一碗,快得吓人。可你要想吃点别的,对不起,老板得把灶台拆了重砌。
柔性单元更像一个不太忙、但什么都会的厨子。今天让他炒个三菜套餐,明天单下一碗面,后天来份炒饭。他会慢一点,但不用拆灶台。
所以柔性这个词,说的根本不是快。它说的是切换的代价有多小。
行业里有个挺朴素的量法:换一种零件,人要动手多少分钟,机器要停多久。这个时间压到几十分钟、甚至十几分钟,你才有资格说自己柔。要是换个活还得重新找正、重新对刀、重新试切两个钟头——那台机器再贵,也只是台好机床。
它是怎么自己把活换掉的
我带人看设备,从来不先看主轴,先看两边。
一边是托盘库。一排方方正正的铁板立在那儿,像书架上摆的书。每块板上都装着一套夹具,夹着形状各异的毛坯。这是活儿等着机器,不是机器等着活儿。
另一边是刀库。几十把刀插在圆盘上,或者挂在链条上,编号从一号排到几十号。
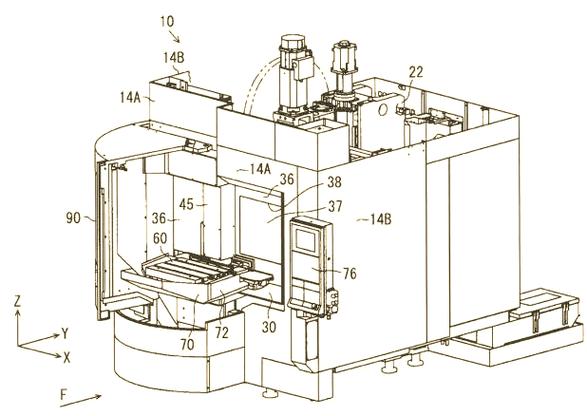
干活的时候,机床底下有个交换台,绕着竖直轴转一百八十度。上面那块托盘在切,下面那块在装夹。切完了门一开,转过来,另一边接着上。中间那几秒,主轴基本不歇。
托盘靠什么定位?不是拿锤子敲,是靠几个锥面的定位销加拉钉,液压一夹,啪一下。夹没夹实还有气密检测盯着——只要有气漏,说明贴合面没靠牢,机床直接报警,不让你下刀。
这一步为什么金贵?因为重复定位精度决定了一切。托盘从库位搬到机床上,位置偏差必须小到几乎测不出来。做不到,换一次活就得重找一次基准,柔性就漏光了。
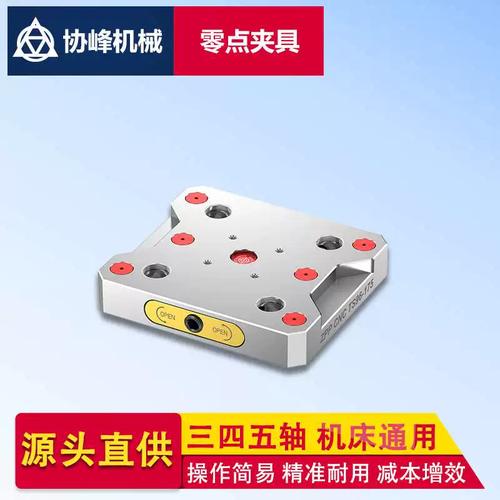
再看夹具。柔性制造里最没存在感、也最要命的就是它。同一套基座,今天夹这个壳体,明天夹那个法兰,怎么换?零点定位卡盘是个解法。底板不动,上面的钳口、支撑块整组换掉,换完还是那套零点,不用重新找正。
刀具那边也差不多。每把刀在系统里都有档案:切了多少分钟、用了多少次、主轴负载是不是突然往上蹿。到寿命自动切备用刀;崩刃了,负载曲线一抖也能认出来。
可这一整套东西,机器自己并不知道“为什么要这么干”。它只负责执行。先切哪件、用哪把刀、装到哪块托盘上——谁告诉它的?
是排产那套系统。
这才是我最想说的一层。很多人以为柔性是个机械问题,其实它更像个信息问题。
真正卡住柔性的,是那几个不起眼的小东西

干这行久了你会发现,柔性制造停摆,八成不是机床坏了。
是信息没齐。
图纸来了,工艺卡没来。工艺来了,程序还没编完。程序编完了,专用夹具还在等线切割。最绝的是全齐了,结果仓库里毛坯不够,或者这批毛坯的余量比上批多了两毫米——夹具一夹,工件变形,尺寸直接飘。
机器再本事,也变不出一块毛坯来。
前些年我碰上一个特别典型的故障。半夜报警,提示刀位识别异常。人跑过去,打开刀库门,看了半天没看出毛病。刀都在,位置也对。
最后发现是编码器那一块沾了油雾。刀库转了几十万次,计数偶尔错一格。错一格,机械手就伸到空处抓刀,抓空,报警。擦干净,第二天接着跑。
就这。一个油雾,能让整条线停六个小时。
托盘那边也一样。我见过托盘交换卡死的,拆开一看,定位锥面上趴着一小片铁屑,薄得像纸,指甲盖那么大。就它,让托盘贴不到位,气密检测过不去,机床死活不肯关门。吹干净,两分钟解决。
所以干柔性制造的人,对清洁有一种近乎偏执的讲究。吹气枪不是摆设,定位面每换一次活就得吹一遍。听着琐碎,可这就是现场。
还有个更隐蔽的坑:排屑。干A件的时候铁屑往哪边走,干B件的时候完全两样。铝屑发黏,铸铁屑碎,钢屑能缠成一条绳。同一条排屑槽,昨天好好的,今天换料就堵。堵了冷却液往外溢,液位报警,又停。
冷却液喷嘴的角度,有时候也得跟着活改。这种事写不进工艺文件,全靠老师傅手上的经验。
说到这儿,总有人问:那柔性制造是不是效率特别高?
不一定。专机线干单一品种,节拍压得极死,一分钟一件;柔性单元可能三分钟一件。纯比纸面效率,柔性是输的。
但账不能这么算。
客户昨天说要八百件A,今天改成五百件A加三百件B,明天一句“先做两百件C试试水”。专机线面对这个,只有三个字:干不了。柔性单元呢?排产改一改,程序调一调,刀具确认一下,接着转。
差别不在快慢,在能不能插单。
还有个更现实的好处——库存。为了效率,专机线一批就是几千件,做完堆在仓库里等订单。柔性制造可以小批量、多批次,今天做多少发多少,现金流都轻快些。
代价当然也有。柔性单元的机床通常更贵,刀具更多,管理更啰嗦,对人的要求也高。得有人会排产,有人会调夹具,有人看得懂那一堆报警代码。
设备买回来三个月就吃灰的,我见过不止一次。原因都差不多:算预算的时候只算了机床的钱,没算后面养这套系统的钱。
还有个常被问的:小厂能不能搞?
能,但别一上来就惦记整条线。先把一件事做透——比如托盘标准统一,比如夹具改成快换的,比如刀具寿命别靠人拿小本本记。这些不起眼的事,才是柔性的地基。
地基打好了,哪怕只有一台机床、两个托盘、二十把刀,你也能尝到甜头:下班前把明天的三种活排进去,早上开门,铁屑扫一扫,成品已经堆在那儿了。
那种感觉,说实话,是真舒服。
作者|制造
排版|制造
审核|安然