 大讲堂
周一早上。磨床边上,老师傅把卡尺往工件上一搭,眉头就皱起来了。
“量十个,有三个偏上限。”他回头看了我一眼,“这活儿你敢放行?”
我不敢。因为图纸右下角那一行小字写着:CPK≥1.33。
这就是很多人第一次被CPK教育的现场。图纸管的从来不光是尺寸本身,还管你能不能稳稳地、正正地,把这尺寸做出来。
合格不等于稳定,这是车间里最容易搞混的一件事
先聊个常见误区。
不少人以为,零件全检合格就万事大吉。卡尺一件件过,都落在公差带里,签个字,装箱。
问题出在下一次。你抽的这十件合格,那第一百件呢?换一批毛坯呢?换一把刀呢?夜班换个人呢?
CPK测的就是这个——你的过程能不能持续地把活儿压在中间。它比的是你的“波动”和图纸给的“公差带”之间的关系。
打个车间里常说的比方。公差带就是一条走廊,宽窄是图纸定死的,你改不了。你的加工过程就是在走廊里走路的人。走得稳、一直贴着中线走,CPK就高;左一步蹭墙,右一步蹭墙,虽然人没出走廊,但旁边看的人心里早就发毛了。

CPK算的就是这个“发不发毛”。
它拿你过程的波动当尺子,去量公差半宽。同时还要看你偏不偏。所以CPK有个兄弟叫CP——CP只看波动,不看中心。CPK两个都看。
这就能解释一个奇怪现象:有些产线CP飙得老高,CPK却一塌糊涂。活儿做得挺稳——就是做偏了。
偏了怎么办?往下看。
跟着一个零件走一遍,CPK在哪一步开始卡你
拿磨削举例子。跟着走。
毛坯进来。上料。粗磨。精磨。下料。清洗。检验。装箱。
粗磨这步,老师傅一般不太理CPK,余量留着呢,重点是把尺寸快速拉近。有些线甚至把粗磨当成“削肉”,只拼效率。
一进精磨,CPK就开始咬人。
砂轮一点点磨损、冷却液流量抖一下、进给速度微调一档、甚至车间温度变了几度——尺寸就会在几微米的范围里晃。几微米,也就是一根头发丝的二十分之一。放在图纸上,那可能就是一个CPK档次的差别。
这时候你要做的不是抱着一堆零件一个个量,而是量一组数据。通常二十件起步,算出平均值和标准差。
平均值,看你有没有偏。标准差,看你稳不稳。
两个数往公式里一放,CPK就出来了。现场很少有人真拿笔去算,量具或软件里直接出数。
数据出来那一刻,它是可以直接翻译成人话的:
CPK大致在1.0上下——你的活儿跟公差差不多一样宽,随时可能超差;
大致1.33——很多产线要求的最低门槛,波动还留了点余地;
到1.67——挺稳了,大家能稍微喘口气;
再往上?那就不是加工能力的问题了,是设备太富裕。
但别把这些数字背死。不同厂、不同行业,门槛不一样。压铸件松,航空件紧。数字参考,别迷信。

CPK低了,别急着全检,先拆开看看是谁在捣乱
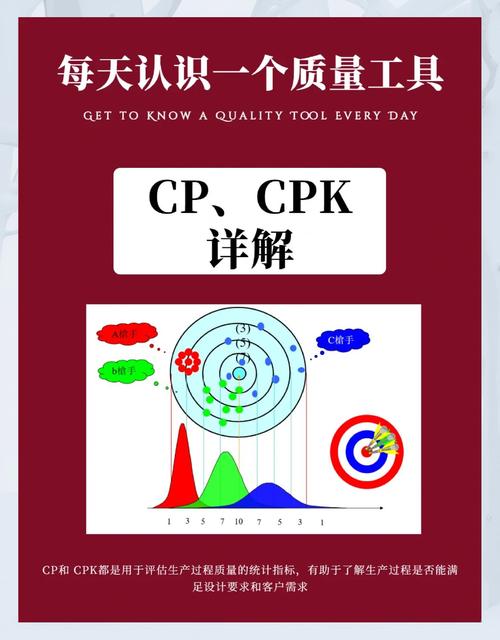
这是最常见的一种反应:CPK不达标,主管一拍桌子,“全检吧”。
全检能救一批货。救不了产线。下一批还会低。而且全检本身也累,人眼也会漏。
正确顺序是先搞清楚波动从哪儿来,分成两大类去看。
第一类,偏心。尺寸稳定地偏在一侧,往上限靠或往下限靠。这种CPK低,但CP高——说明过程稳,只是没对准。原因通常是刀具磨损、补偿设定不对、定位基准有偏差。调刀或者重新对刀,一般能救回来。
第二类,不稳。尺寸忽上忽下,没规律。这类要找设备、装夹、材料硬度波动、冷却不充分这些地方。你只能一项项试、一项项排。换刀、换夹具、换一批毛坯,几个组合下去才知道元凶在哪。
还有一种更阴的情况——量具本身有问题。你测着不稳,其实是卡尺或者千分尺没校准。这时候你越调越乱,越乱越急。
老师傅有句话我一直记着:“CPK低不可怕,可怕的是你不知道它为什么低。”
说实话,我刚接触的时候也走了不少弯路。一开始死盯机床,换刀、改参数,累个半死,后来才发现是毛坯批次硬度差异太大。那批活儿最后没能全放,先挑了一批合格交付,后面重新排产。折腾。
从那以后,我看CPK不是看它过没过门槛,是看它背后的故事——这活儿到底谁在跟谁较劲。
如果现在让我跟新人说一句CPK是什么,我会这么讲:
它不是用来交差的数字。它是问你一句——你这活儿,稳不稳,正不正?
稳不稳看波动,正不正看中心。
两个都对,你这条线出来的零件,才真的敢往外走。卡尺一放,报个合格数,心里踏实。
作者|制造
排版|制造
审核|白杨