 大讲堂
车间里那股味儿,你懂的。切削液、导轨油,还有点铁屑被气枪吹起来的焦糊气。新来的小赵蹲在液压阀块旁边,扳手都攥出汗了,说这个交叉孔里肯定有毛刺,得拆开看看。我把他按住了。拆?拆完密封面一划,清洗、装配、试压,半天没了。还不一定找得到那根刺。
我说,先别动刀。拿内窥镜来。
箱子一开,主机像个小监视器,线盘得像条冬眠的蛇。探头那截细得离谱,前端一圈LED亮起来,白得刺眼。小赵嘟囔,这不就是医院胃镜吗?差远了。胃镜看的是肉,这玩意儿看的是铁、铝、油泥、焊渣,还得在又黑又窄的腔道里拐弯。
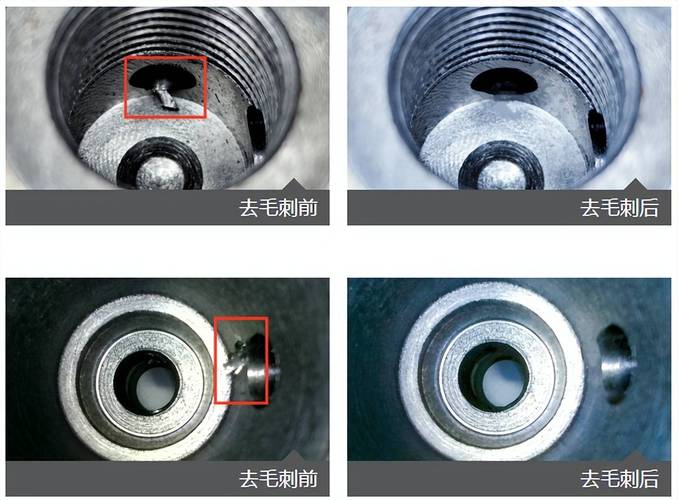
探头从工艺孔塞进去。屏幕上先是一片黑——正常,腔道里没光。往前推,画面突然糊了,油膜。退出来擦干净,再进。这回看见了:交叉口内壁挂着一丝铁屑,像根倒刺。毛刺不大,位置要命。它不一定会让阀芯卡死,但保不齐什么时候脱落,跑到配合面里,划一道拉痕。你拆开找,未必找得到;不拆,心里又没底。内窥镜就是干这个的。
一根管子伸进去,到底难在哪
很多人觉得,内窥镜不就是摄像头加根线?对,也不对。工业现场首先跟你作对的是光。腔道里没有自然光,探头前端得自己带光源。早期光纤镜靠一束玻璃丝传像,像一捆极细的吸管,每根吸管传一个像素。你弯它,有些丝就断了,画面出现黑点。现在的电子视频内窥镜,前端放个小传感器,把光变成电信号,再通过线缆传回来。原理不复杂,难的是把这一套塞进几毫米的探头里,还得耐油、耐温、耐弯折。
然后是拐弯。直的管子进不了弯道。内窥镜的插入管要软中带硬,太软推不进去,太硬拐不过弯。探头转向靠里面的钢丝绳拉,你转轮子,前端就偏。有的两向,有的四向。用久了钢丝会松,回中不准,你看屏幕以为是斜的,其实镜头已经歪了。这个手感,跟老式自行车刹车线差不多,紧了涩,松了没反应。
还有视向和景深。镜头正着看,叫前视;斜着看,叫侧视。交叉孔、焊缝根部,前视根本够不着,得用侧视或者可转向探头。景深也坑人。太近,糊;太远,看不清细节。油污一糊,更完蛋。所以有些内窥镜带吹扫通道,边吹边看。没有吹扫的,只能退出来擦,反复进,烦得很。

小赵问,那为什么不直接用X光?一句话:X光看密度差,裂纹、气孔有时候能看出来,但毛刺、油泥、装配错位,它未必给你清晰画面。内窥镜是实时的,能拐弯,能凑近,能录像。现场判断,很多时候就要这一眼。
看见问题只是开始,判断才是手艺

镜头进去了,不等于你会看。屏幕上那个黑点,到底是砂眼、积碳,还是油膜反光?光一晃,边缘亮,可能是湿的;边缘毛,可能是铸造缺陷。你得动一动探头,换个角度,看阴影怎么变。有时候还要喷显像剂,或者用侧视镜头绕一圈。说实话,这活儿有点像在黑洞里认路,经验比设备值钱。
我见过一次,齿轮箱异响,拆开看了半天,轴承、齿轮都正常。后来从加油口伸内窥镜进去,在轴承保持架内侧看到一条细纹。很小,但一亮一暗之间能看出来。换了轴承,异响没了。你说内窥镜神吗?不神。它只是让你不用把整个箱子劈开,先看一眼里面到底发生了什么。
但它也有边界。内窥镜只能看表面,不能测壁厚,不能穿透,不能告诉你裂纹有多深。想测厚,得上超声。想看内部缺陷,得上探伤。内窥镜是眼睛,不是手。别指望它包打天下。
现场常问的几个问题

新人最爱问:探头是不是越细越好?不一定。太细,照明弱,像素少,视场角窄,画面像马赛克。得看通道直径和检查目标。能进得去,又能照得亮、看得清,才是好。粗一点但画面稳,很多时候比细而瞎强。
又问:直杆镜便宜,为什么还要软的?直杆只能走直线,像筷子。软管能拐弯,像蛇。交叉孔、弯管、齿轮箱内部,直杆根本到不了。不过话说回来,直杆镜也有优势——刚性好,推得准,图像清晰,有的还能做测量。看直线孔,直杆更省事。
还有人问:镜头脏了怎么办?别拿棉纱乱蹭。镜头镀膜娇气,用专用清洁棒、镜头纸,蘸点酒精,轻轻擦。现场油污重,最好带吹扫。没有吹扫,进之前先用压缩空气吹一下孔道,能省很多来回。
最后一个:内窥镜能测尺寸吗?有些高端探头带测量功能,靠阴影、光栅或者双镜头算距离。但角度不对,误差不小。通常只做定性判断,要精确尺寸,还得靠其他量具。别拿它当卡尺使。
小赵后来学会了,每次遇到看不见的腔道,先不抡扳手。他把探头捅进去,屏幕亮了,大家凑过来看。那根细蛇在铁肚子里慢慢拐弯,照见毛刺、裂纹、锈点,也照见一些拆开反而会被破坏的秘密。车间里很多问题,不是靠力气解决的。先看一眼,心里就有底了。
作者|制造
排版|制造
审核|柚子