 大讲堂
刚入行的人,十有八九会在这步踩坑
小徒弟一开始以为,这就是台跟游标卡尺似的普通测量设备,不就是把零件往上一放,按个键读个数,能有啥难度? 真不是。 刚进厂那会我也这么想。直到碰到个刚来的调试员,擦完零件随手往台面上一放,连垫都没找平,连测八根高强度螺栓,测出来的硬度比工艺要求低了快30个单位,差点把整批价值几十万的料直接推去熔炼炉。 后来把零件翻过来才看见,台面上留了个之前掉的铝屑,就芝麻粒那么大。 压头压下去的时候,铝屑垫在零件下面,整个接触面是斜的,测出来的数能准才怪。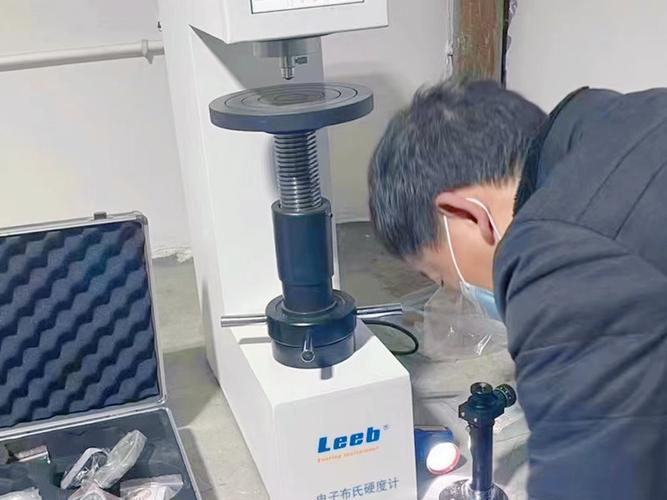
你听到的那声“咔哒”,藏着最容易被忽略的细节
每次操作硬度计,我都习惯留半只耳朵听声音。 压头慢慢往下落,碰到零件表面的那一瞬间,会有个很轻的、脆生生的“咔哒”声。不是设备的电子提示音,是机械结构稳稳碰到刚性表面的声音。 很多人操作的时候图快,零件刚往台面上一放,手就按在启动键上,压头“哐”一下砸下去,根本不管那个声音对不对。 上次碰到个外协的师傅来测零件,连表面的氧化皮都没磨,带着厚厚的黑锈就往压头下面塞,连测五个数,最高的和最低的差了快50个单位,他还拍着面板说设备坏了要报修。我凑过去一瞧,他测的那几个点,一半压在锈层上,一半压在零件边缘的倒角上,压下去的时候材料根本没有侧向约束,变形量比正常位置大了好几倍,数能稳才见鬼。
那点飘了的数值,真不是个可以忽略的小误差
之前有批次的齿轮轴,就是因为测的时候压头离边缘太近,测出来的硬度比实际低了4个单位。工艺员拿着数卡算,觉得硬度不够,就给整批零件多做了一道深冷淬火。 结果零件装到客户的设备上,跑了不到一千小时,直接从轴径的位置断成两截。 我跟着售后去现场拆件的时候,那断口亮得像新掰的粉笔,连个塑性变形的痕迹都没有——脆得跟玻璃似的。 说实话,我刚进厂那会也觉得,不就是差几个数嘛,差不多就行。直到脚边沾着客户溅过来的机油,闻着那股混着金属碎屑的油味,我才明白为啥老师傅们每次测完数,都要对着压痕看半天。 硬度数值差1个单位,对应的材料疲劳寿命可能差出去三分之一。这不是什么实验室里的纸面数据,是真金白银堆出来的教训。 现在那台老硬度计还在车间角落待着,没有加工中心那么大的动静,每次测完就“嘀”的一声,打个小小的标签贴在零件上。 没人会特意给它做个大的保养标牌,也没人会在设备巡检表上给它打个高分。但只要它的数是准的,从生产线上下来的每一个零件,就有了能扛事的底气。 别嫌麻烦。 真的。 你省的那十秒钟,可能要赔进去几十万的返工成本。作者|制造
排版|制造
审核|阿辰