 大讲堂
上周三夜班,刚换完班的小徒弟蹲在CNC边上脸都白了。
咔的一声。
半小时前刚装上去的新钻头,钻第三块45号钢的时候直接断在孔里,连退刀的机会都没给。旁边的班组长过来拍着机床外壳骂了十分钟,说他连进给倍率都调不对,纯纯浪费耗材。我凑过去摸了摸断口,没说话。
先别忙着骂,断口上的纹路早就把话说完了
很多人一看见断钻头,第一反应就是操作的人手太莽,进给开太大,把钻头顶断的。真不是。
我拿砂纸把断口上沾的铁屑蹭干净,指腹顺着两个切削刃摸过去——好家伙,两边高度差快有半毫米。哪是新钻头?是之前谁磨完随便塞刀架抽屉里的,连对称度都没校过。
别不信。
同一根棒料,同一个转速,同一个进给,磨得对称的钻头,连续钻两百个孔都不会崩刃;磨偏两度的,钻第三个就直接断在里面。断口根本不是那种被硬掰的扭曲茬,是平平整整的亮面,就像你拿剪刀剪厚卡纸,两边刀刃不对齐,剪到一半直接卡断的样子。

很多车间的耗材管理乱得很,拆封的钻头随便堆在盒子里,有人磨完了不做标记,下一个人拿起来就装,根本不检查钻尖是不是歪的。上次我盘库存,一整盒号称全新的钻头,拿百分表打了一圈,三分之一的钻尖对称度都超差,就这状态上机,不断才怪。
说实话,换十年前我也会跟着骂小徒弟毛躁,直到有次我自己磨歪了钻尖,连断三根钻头,才知道这锅真不该全扣在操作的人头上。
你以为钻头的工作是“拧进去”?错得离谱
我见过太多人对钻头的认知,就是个带尖的金属杆,转着圈往材料上压就行。
大错特错。
你摸过刚从孔里退出来的正常钻头不?螺旋槽上沾的铁屑,不是碎成渣的铁沫子,是一卷一卷像弹簧似的连续切屑。这才是钻头正常工作的状态——它从来不是靠“硬压”啃进材料的,是靠两个对称的切削刃,把材料一层一层刮成连续的切屑,顺着螺旋槽排出来的。
最容易出问题的环节从来不是切削本身,是排屑。
排屑槽堵死的那一刻,钻头离断就剩三秒钟。
很多产线图效率,钻深孔的时候连退刀排屑都省,铁屑挤在螺旋槽里转不出来,摩擦生热的温度能瞬间把钻头的硬度烤下来,本来硬得能划玻璃的高速钢,软得像烤过的胡萝卜,一拧就断。我见过最离谱的班组,钻10毫米深的孔,连切削液都懒得开,钻头钻进去跟在热锅里插黄油似的,半小时磨坏三根,还拍着机床说买的钻头质量差,偷工减料。
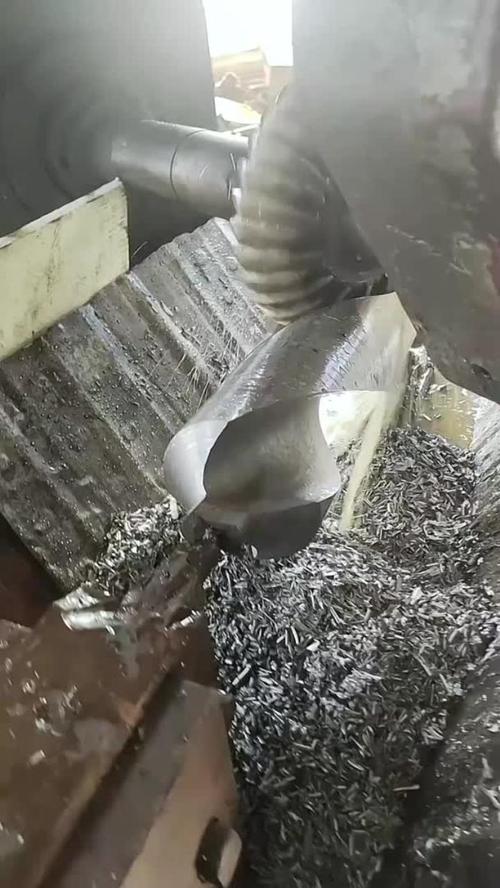
更有意思的是,很多人觉得切屑越碎越好,其实不对。太碎的切屑说明切削刃已经钝了,磨得太尖太锋利,切的时候把材料刮成碎渣,排不出去,反而堵得更快。真正合格的切屑,是那种带着均匀卷度的螺旋条,摸上去边缘不扎手,顺着槽能顺畅滑出来的状态。
那些被扔进废料桶的钻头,大半都能再用三年

我们车间的废料桶,之前每次清理都能倒出来半桶看着完整的钻头,拿出来卡一下尺寸,根本没断,只是切削刃磨钝了。
很多人对待钻头的态度特别极端:要么拿过来直接用,磨都不磨;要么钝了就直接扔,觉得磨过的钻头不如新的好用。
我刚当学徒的时候,师傅根本不让我碰新钻头,就拿报废的旧钻头练磨。为了找对那个角度,我在砂轮机边上站了整整一个星期,手上被火星烫的疤现在还在。那时候师傅说,磨钻头从来不是越尖越好——钻尖后面那道横刃,必须磨掉三分之一,不然横刃的阻力特别大,你哪怕把机床进给开到最大,钻头在孔里也是晃的,钻出来的孔要么偏大,要么钻到一半就卡断。
我见过太多人磨钻头,图省事拿砂轮机随便蹭两下,把钻尖磨得跟缝衣针似的,看着锋利得不行,其实刀尖的强度早就没了,钻到材料里的小硬点,直接崩尖。
就像上周那个小徒弟的事,后来我把断在孔里的半根钻头取出来,指给他看断口上歪歪扭扭的磨痕,他挠挠头说,上次磨完钻头,班长没检查,他就直接装上去了。旁边的班组长也没再骂,蹲在边上拿砂纸把新钻头的钻尖蹭了蹭,用百分表校了对称度,装上去之后,连续钻了一百多个孔,孔壁光滑得连毛刺都没带的。
风从车间的卷帘门吹进来,带着切削液的味道,小徒弟蹲在边上,拿个旧钻头对着砂轮机慢慢蹭,火星子溅在他的工作服上,落了小小的几个洞。
作者|制造
排版|制造
审核|小北