 大讲堂
上周带刚毕业的小徒弟蹲在数控车床边,他盯着主轴上刚拆下来的刀具,下意识伸手要摸刃口。
我一巴掌拍在他手背上。
他缩回去喊疼。
真不怪我手重。那刃口的锋利程度,比家里切水果的刀狠十倍,蹭一下就是一道半厘米的血印,我左手虎口现在还留着三年前被毛刺划的疤,阴雨天还会有点痒。
你以为刀越硬越厉害?错得离谱
小徒弟刚进厂的时候,抱着个笔记本记了满满三页,说之前查资料,车间里的刀具肯定是硬度越高越耐用,就像家里的菜刀,钢口越硬切东西越快,用的时间越久。
这话放在切菜板上或许成立,放在车间里,半毛钱都不对。
上个月我们试了批号称硬度拉满的刀具,用来车高强度的传动轴,装上去的时候大家都挺高兴,说这下能省不少换刀的时间。结果刚跑了三个零件,咔的一声脆响,刀尖直接崩掉一小块,飞出来的碎片蹭在透明防护玻璃上,留下一道半厘米长的白印。
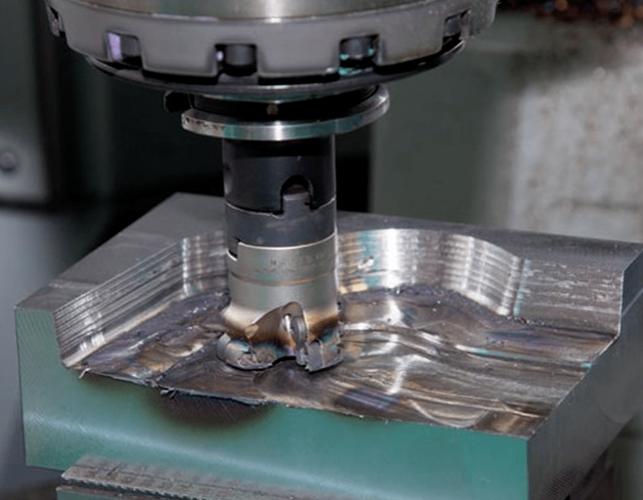
后来拆下来看,那碎掉的刀尖断面齐得像被掰断的玻璃,一点塑性变形都没有。
真正能扛住连续切削的刀具,从来不是硬度和韧性拉满的“全能选手”。太硬的料,就像冬天冻硬的树枝,看着结实,一折就断;太软的料呢,碰到高速旋转的工件直接被挤变形,连切屑都排不出去。我们平时选刀,根本不是找那个数值最高的,是找那个刚好卡在“不崩、不粘、不磨太快”平衡点的料,就像挑鞋子,不是越硬的鞋底越耐穿,是走久了脚不疼、磨得慢的那款才合适。
摸上去凉冰冰的刀,内部藏着你看不见的槽
很多人第一次见车间里的刀具,都以为就是个打磨得光溜溜的金属硬疙瘩。其实你拿在手里转两圈,就能看到刀杆侧面那些斜着的、或者螺旋状的凹槽——那不是厂家随便开的装饰纹。
小徒弟之前还问,为啥不把刀杆做的光溜溜的,接触面积大,装在主轴上不是更稳?
我当时抓了一把刚落下来的不锈钢切屑塞他手里。那切屑卷得像弹簧,温度还高,烫得他赶紧撒手。
那些斜着开的排屑槽,本质是给高温铁屑修了条高速逃生通道。要是刀杆光溜溜的,切下来的铁屑没地方跑,只能挤在刃口和工件的缝隙里,轻则把加工面刮得一道一道的,重则直接卡在缝里把刀掰断。

我每次换刀的时候都喜欢用指节敲敲刀杆,听那声音脆不脆。刚从切削液里捞出来的刀,刃口那块凉得冰手,刀杆中段还带着点和主轴摩擦出来的余温,凑近了闻,能闻到切削液混着细碎金属粉的淡味,那是车间里最熟悉的味道。
车间里最磨人的不是做刀,是找对“脾气”
说实话,很多刚接触加工的人都觉得,刀具买回来,装上去,调个固定参数就能批量出活,哪有那么容易。
上个月为了调一套加工铝合金外壳的参数,我前前后后蹲在机床边试了七次。一开始转数开高了,切下来的铝屑粘在刃口上,像小孩嚼过的口香糖粘在铅笔尖上,摸上去加工面发毛,连个顺滑的弧度都没有;把转数降下来吧,进给速度慢得跟蜗牛爬,旁边的冲床哐哐冲完二十个零件,我们这才车完一个毛坯。
那天烟都捏皱了两根,盯着显示屏上跳的负载曲线,才摸准那个最合适的区间。
每一把刀的脾气,都是靠和具体材料的磨合磨出来的,根本不存在通吃所有材料的万能参数。同样的刀,切硬钢的时候要慢进给、高转数,切软铝的时候就要反过来,快进给、稍微降点转数,不然粘刀粘到你怀疑人生。
不过话说回来,我们这行干久了,对刀的感情真的不一样。上次有个跟了我们三年的刀,刀杆上的镀层都磨掉了,刃口还是锋利的,换下来的时候我都有点舍不得,擦干净了放在工具柜最上面的格子里,跟那些纪念章摆一块。
现在小徒弟已经能独立换刀、调参数了。上周他带新来的实习生,也是一巴掌拍开人家伸出去要摸刃口的手,那语气跟我当年说的一模一样。
我靠在旁边的机床边笑。
哪是师傅们脾气急啊。
是真的怕。
作者|制造
排版|制造
审核|白杨