刚跨进车间的那一刻,耳里先钻进来铣刀啃硬铝的尖啸,脚边是顺着铁屑流下来的切削液,凉丝丝蹭过帆布鞋鞋尖。
很多刚进厂的新人盯着转得飞起来的刀盘,总以为是操作面板上按按钮的师傅在攥着刀走。
错。
真正捏着每一次下刀深度、每一步走刀速度的,根本不是站在机床边的人。是藏在机床电气柜最上层,那个被散热风扇吹得嗡嗡响的铁盒子。
别拿它当高级计算器
我刚入行的时候,也傻不拉几的,以为这玩意儿就是个高级点的复读机:人输进去“走10毫米,转1200转”,它就原封不动把指令扔给电机。直到那次调一个薄壁铝件的加工,师傅把我写的程序扔在一边,在系统参数里改了个跟随误差补偿值,原来抖得像筛子的工件,切完摸上去连刀痕都顺得像镜面。
它从不是被动执行指令的传声筒。

很多人吹得神乎其神的复杂算法,其实落到现场根本没那么玄。比如你写的加工代码里说要走个圆弧,谁都知道走圆弧要两个垂直轴配合着动,可实际车间里的电机哪有那么听话?丝杠用久了有间隙,导轨上沾了点切削液,温度高了丝杠还会热胀冷缩个几丝——别觉得几丝不算啥,加工镜面的时候,1丝的误差就能在表面留一道摸得到的棱。
这时候数控系统要干的事,根本不是照着代码念台词,是实时盯着每根轴的实际位置,差了几丝就当场给电机补指令,补到连你站在机床边都察觉不出那点偏差。
你听不到的那部分“较劲”
上次半夜值班,一台机床突然报警,刀走到一半卡了,碎铁屑卡在导轨缝里,把丝杠顶得动不了。换作以前的老普车,师傅得立刻伸手去扳手轮,稍慢一点刀就崩了。可那台机床的数控系统,比操作的师傅早0.几秒就察觉到轴的负载不对,直接把进给速度压到了零,连主轴的扭矩都同步降了下来。
等我们跑过去的时候,刀就稳稳停在离卡滞点1毫米的位置,连个崩口都没留下。
说真的,那天我盯着面板上跳出来的负载异常预警,后背都冒冷汗——换以前的老设备,这一下至少崩三把刀,大几百块没了。
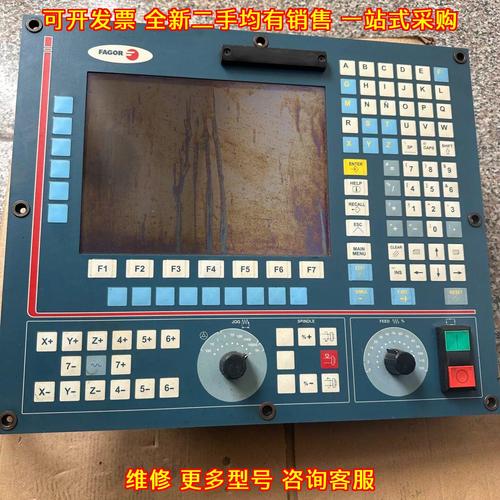
很多外行觉得数控系统是攒出来的高科技,其实它最金贵的地方,是攒了几十年车间里踩过的坑。比如你加工硬钢的时候,进给速度快了会烧刀,它就提前把“碰到硬料自动降速”的逻辑写死在底层;比如车间夏天温度高,机床开了两小时丝杠热胀了,它就根据温度传感器的读数,悄悄把轴的位置往回挪个几丝——这些事根本不需要你人去盯。就像你开久了的老车,过减速带的时候不用特意踩刹车,车自己就会顺着最顺的节奏颠过去,它比你还清楚这台机床的脾气。
别被面板上的花里胡哨晃了眼
很多刚接触的人,总觉得面板上图标越多、功能越花哨的系统就越好。
真在车间待久了就知道,最靠谱的数控系统,是你按错按钮的时候它敢拦着你,是你输错坐标的时候它能提醒你“这个深度要撞刀了”,而不是弹一堆你根本看不懂的弹窗,让你对着说明书翻半小时。我见过最离谱的一台新设备,面板上堆了快二十个跟加工没关系的功能,连个天气预告的入口都有,真到撞刀报警的时候,翻三层菜单才能找到急停的响应设置——这哪是帮你干活的,纯粹是给你添堵。
说句实在的,很多人吹的什么智能加工、无人车间,落到现场核心还是这个藏在柜子里的系统够不够皮实。你想啊,车间里什么环境?切削液的雾飘在空气里,铁屑顺着缝隙掉进去,夏天室温能到三十七八度,冬天机床刚开机的时候导轨上的油都凝得稠乎乎的。那些花里胡哨的功能在实验室里测着再好看,到了这种环境里,能不能连续三个月不报错、能不能在铁屑卡进去的时候第一时间反应,才是真本事。
上次带个刚毕业的徒弟逛车间,他站在机床边盯着转得飞快的铣刀看了半天,转头问我,这玩意儿转这么快,就不怕切歪了?我指着电气柜里露出来的那个黑盒子跟他说,你别瞅它不起眼。从你按下循环启动的那一刻起,它就连着每一根轴、每一个电机、每一把刀的参数,攥着铣刀走的每一步分寸,比在车间干了三十年的老师傅还细。
那天徒弟听完伸手想去碰面板,被我拍了一下。
别瞎按。
这玩意儿脾气比老师傅还大,你乱改参数,它敢给你切个废件出来当教训。
作者|制造
排版|制造
审核|知知