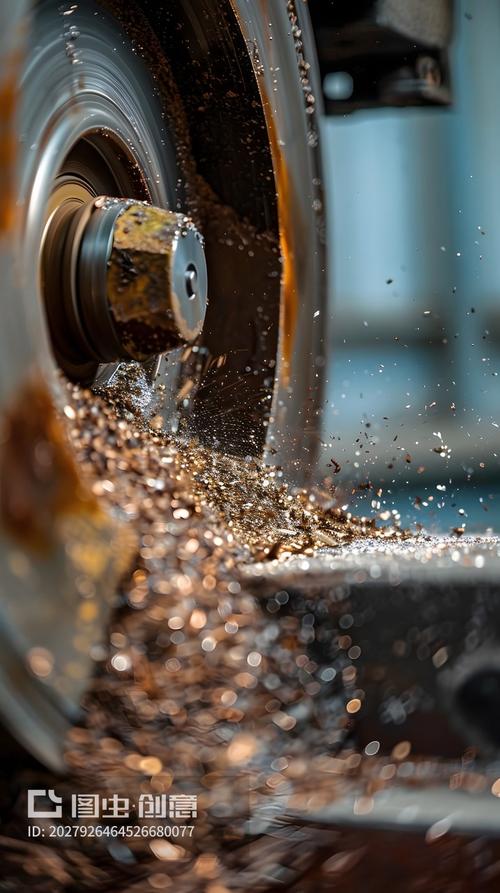
刚跨进机加工车间的门,最先扑过来的不是混着切削液的油味,是铣床转起来的尖啸。站在旁边盯了半小时的新人小张突然凑过来,压着嗓子问,师傅,咱们这把整块铝块削得满地都是卷状铝屑的活儿,到底算个啥?
我当时没直接答,指了指他刚才伸手想去碰的那堆刚掉下来的铝屑。他“嗷”一下缩手——那堆刚切下来的料卷烫得很,隔着半米都能感觉到余温。
满地铝屑,真不是瞎糟蹋材料
很多人对这类工艺的第一印象,就是“浪费”。好好一整块方方正正的坯料,切得七零八落,一半的料都成了碎渣,图啥?
我每次听到这种话都想笑。
减材制造的核心逻辑从来不是“硬切”,是从一整块没有任何内应力残留的均质坯料上,把不需要的部分一点点剥掉,直到露出你想要的那个形状。你摸过机床的导轨面就知道,那层滑得能照见人影的冷硬金属,为什么能用十年都不晃、不凹、不变形?因为它根本不是拼出来、焊出来、一层一层堆出来的,是从一整块铸铁上,磨出来的。没有焊缝,没有拼接缝隙,没有层与层之间可能藏着的微孔,整个材料的密度从头到尾都是一致的。
前两年有个做消费电子的朋友来找,说想拿3D打印做一批手机中框,算下来材料利用率能到90%以上,比我们这切一半剩一半划算多了。我拿了个我们磨好的铝块边角给他,让他用指甲划。他划不动。我又拿了个同材质3D打印出来的样品给他划,他一指甲下去一道白印。
他当时就不说话了。
真的。那些靠堆材料省下来的料钱,最后全要赔在后续的表面处理、强度补强上。那种要求扛重载、抗疲劳、尺寸稳定的零件,你真不敢拿增材打出来的件往关键位置装——哪天它内部藏的孔隙扛不住压力裂了,整台设备停线的损失,够买几十吨整块的铝坯料。
慢工出细活,真不是句空话
别以为减材制造就是拿着刀乱砍。
整个流程的节奏慢得很。粗切的时候,你能看到巨大的锯片咬进钢块的声音是闷的,切下来的料头是方方正正的大块,这些根本不会变成碎渣,统一攒在料箱里,定期回炉重熔,一点都不糟践。到了半精加工的阶段,铣床的刀头转起来,切下来的屑是一整圈的螺旋卷,跟你冬天削苹果掉下来的长果皮似的,这时候的精度已经卡到了0.1毫米的级别。
最磨人的是最后那步。
零件磨完了,你不能直接拿去用。得把它放在恒温的架子上晾个两三天,等内部的内应力完全释放完,尺寸彻底稳了,再拿到磨床上精修一遍。
很多人觉得这是脱裤子放屁,我上次跟个刚毕业的设计师聊,他说现在计算仿真都能算内应力了,为啥还要等?
我没跟他辩。就给他看了个去年的零件——刚磨完的时候尺寸卡得死死的,差0.002毫米就到公差上限,结果晾了三天,自己翘了0.03毫米。要是当初急着把零件装上去,用个半年,导轨面磨偏了,主轴晃了,整台机床的精度就废了。
那种慢,是看得见的靠谱。

那些被误解的“浪费账”,算清楚了根本不亏

站在车间门口的外行,总爱盯着地上的铝屑叹气,说你们这也太不环保了。
我每次都要拉着他算笔账。
大块的料头,回炉重熔,能当新坯料用;中等大小的切屑,攒够一筐就卖给金属回收的厂子,人家拉回去压成饼,重熔成新的棒料;就算是磨床磨出来的、细得像面粉一样的金属粉,也有专门的人定期来收,混在切削液里的那些,经过滤机把粉滤出来,切削液还能循环用。
哪有什么浪费?
上次小张刚进车间的时候,看着满地的铝屑心疼,说咱们捡捡能不能拼个小零件出来。我当时给他指了指墙上的公差表——你拼出来的东西,两个零件的接缝处,哪怕差了0.01毫米,装到需要密封的液压阀块里,半年就得漏油。拆一次阀块的人工成本,够拉三车铝屑回来。
哦对,我还记得去年带他磨第一个模具镶件的时候,他磨完就急着拿下来测尺寸,我拦着他,让他放架子上凉了两小时再测。结果等他再测的时候,零件尺寸已经比刚磨完的时候小了0.02毫米。他当时盯着千分尺的读数愣了半天,说原来真的会变。
会变的。
所有金属都有自己的脾气。你硬按着它的形状切完,它总要慢慢舒展开自己的应力。减材制造做了这么多年,从来没有什么玄学,就是耐着性子,顺着材料的脾气,一刀一刀把多余的部分去掉,最后留下的那个零件,凉透了,稳了,能在你看不见的地方,安安稳稳转个十年八年。
刚才小张又凑过来,伸手碰了碰那堆刚掉下来的铝屑,这次没被烫到。他说,师傅,原来咱们天天干的活儿,就是减材制造啊。
我嗯了一声。
没什么玄乎的。就是冷硬的金属,被一刀一刀削出实在的形状而已。
作者|制造
排版|制造
审核|见微