刚进车间的实习生总爱凑在焊机旁边看热闹,觉得那一团亮得晃眼的弧光像小太阳,伸手就想去摸,被老师傅一巴掌拍在手腕上的瞬间,还觉得自己挨了莫名其妙的骂。
那光烫。
真的烫。
离半米远都能烤得脸皮发疼。
你以为焊机是个”电烙铁放大版”?错得离谱
很多人对焊机的认知还停留在初中物理课本里的”电弧熔化金属”,觉得这东西不就是个能把电压拉高的变压器,拧开开关就能把铁粘到一起?
完全不是。
你见过哪个电烙铁能在厚钢板上拉出一条两公分宽的焊道?哪个电烙铁能隔着半厘米的缝隙,把两块拼缝的钢板熔成一整块?
刚上手的新人最容易犯的错,就是把焊机的旋钮当成家里的燃气灶开关,火力开得越大,干活越快。实际上这东西的脾气比家里的猫还难猜,你摸不准它的性子,它能分分钟给你搞出一堆烂摊子。
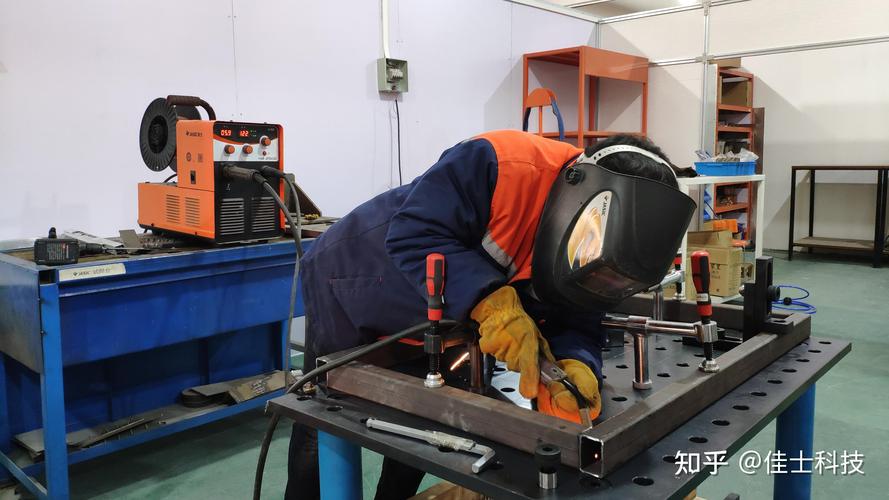
我带的第一个徒弟,刚上手的时候胆子大,觉得不就是调个旋钮嘛,把电流拧到最大,觉得火力越猛焊得越牢。
一按焊枪。
“啪”的一声弧光炸开,他手里的焊枪还没往前送,眼前那片1.5mm的薄铁板直接被烧穿个硬币大的洞,滚烫的熔渣顺着洞往下掉,刚好落在他穿的劳保鞋鞋尖上,烫得他原地蹦了三圈,面罩滑到下巴上,露出来的眼睛瞪得圆溜溜的。
我站在旁边笑了快五分钟。
焊花掉在鞋面上的瞬间,你能看懂焊机的真实脾气
说实话,这事儿真不怪他。很多人以为焊机的参数是随便拧的,电流和送丝速度的匹配度,才是焊得牢不牢的核心。电流大了,熔池像熬开的粥,顺着板边往下淌,焊完的焊缝堆得像个小山包,还全是飞溅的焊渣;电流小了,焊丝堆在表面根本不往母材里钻,看着缝是连上了,手一掰就裂成两半。
哪有什么固定的参数值?你焊厚钢板的时候,风从车间窗户吹过来,弧温掉了个几十度,就得把电流往上拧个几安;你焊带锈的管材,锈层厚,就得把电压稍微提一点,把锈烧干净了才能咬得住金属。
他那次烧穿的洞,后来我们用角磨机磨了半小时才磨平,那块铁板现在还挂在车间的工具墙上,当反面教材给新来的人看。

那些总出毛病的焊机,大多是被”懒”搞坏的
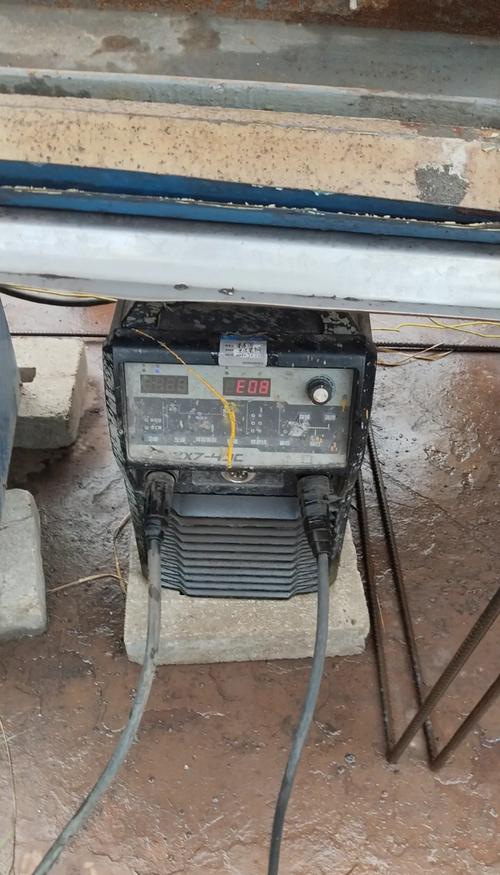
不过话说回来,很多人用焊机的时候,总觉得这东西是铁做的,耐造,随便造就行。
错。
上次产线上出了一批架子,拉去做拉力测试的时候,一扯就断,焊缝整整齐齐裂在中间,连半毫米的熔深都没有。查了半天才找到原因——操作的小伙子图省事,把地线夹直接搭在车间的安全护栏上。那护栏半年前刚刷了天蓝色的漆,漆层根本不导电,焊机输出的电流全靠一点点接触点蹭,看着弧光拉得挺亮,实际上真正送到熔池里的电流连一半都不到。
地线夹必须直接夹在裸露的金属母材上,这是刚进车间就要记的规矩,多少人嫌麻烦,夹在离工件半米远的架子上,觉得只要是铁的就行,最后焊出来的东西全是虚的。
还有更离谱的。有个班组的焊机,每到冬天就出毛病,焊出来的缝全是密密麻麻的气孔,像被马蜂蛰过一样。拆开气路查才发现,小伙子们从来不给储气罐排水,压缩空气里的水顺着气管流到焊枪里,一拉弧,水碰到高温的熔池直接变成蒸汽,全堵在焊缝里。
焊枪喷嘴每焊满两小时就得清一次焊渣,很多人觉得堵一点无所谓,不影响出气,实际上喷嘴被焊渣堵得孔径变小之后,保护气的流场就乱了,外面的空气直接钻到熔池里,焊出来的缝看着亮堂堂的,实际全是孔洞,用不了多久就会从气孔的位置锈穿。
你说这事儿冤不冤?
我在车间泡了快十年,见过太多因为省两分钟清理的时间,最后花两天返工的破事。
焊机哪有什么”脾气差”?你对它上点心,它就能给你拉出一条整整齐齐的焊道,焊完敲掉焊渣,亮得像一条平整的鱼鳞;你对它敷衍,它就给你满焊缝的气孔、虚焊、烧穿的洞,让你挨个补到怀疑人生。
昨天那个之前烧穿铁板的小徒弟,现在已经能在0.8mm的不锈钢板上拉出没有一点气孔的焊道了,上次我看他清喷嘴的时候,动作快得像在给自己换指甲剪。
作者|制造
排版|制造
审核|见微