差一丝,就废了。
他还懵,说卡尺上周刚校过,怎么会错。
拿卡尺不一定就能测对
很多人进车间第一堂尺寸测量课,就是学拿卡尺。学完就觉得,不就是卡一下读个数吗,能有什么难。真不是。我刚学徒那会,因为测错尺寸被扣过半个月的伙食费,印象深到现在。那时候师傅让我测一批销轴的外圆,我每根都使劲捏紧卡尺,怕滑掉出不准的数,结果出来全比合格值小了快一丝,差点整批回炉。
后来才懂,用力不对,差得能让你怀疑人生。卡尺量爪本身有弹性,你捏得越紧,量爪往内收,测出来的外圆就越小。反之测内孔,捏得越开,数就越大。
还有姿势。测外圆你把卡尺放歪个一两度,测出来的弦长永远比真实直径大,歪得越多差得越多,这点大半新人都中招。
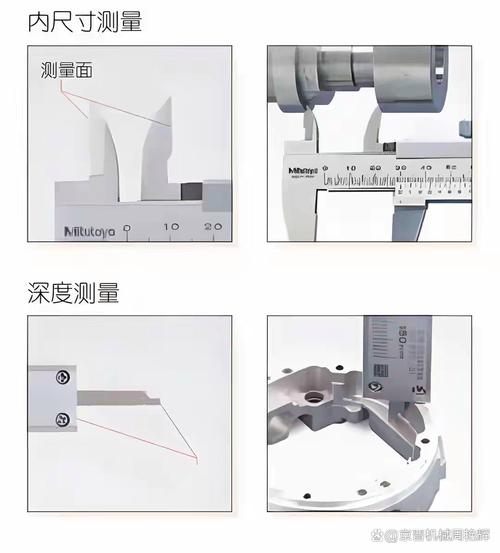
就这么简单的动作,能一次做对的新人,十个里找不出三个。
看不见的误差,坑过好多老工人
你以为姿势对了就完事?还有你摸不着的误差在那等着。前两年车间赶一批铝衬套,早班进厂的时候全测了一遍,个个合格。中班下午快收工,质检复查,大半都超差。当时班长脸都绿了,以为机床刀头跑了,拆下来调了半个钟头,越调越不对。
折腾到快下班才找到原因。大太阳晒了一下午,车间靠窗边的温度比早上高了好几度,铝的胀缩率是钢的两倍多,零件晒了一上午,胀了快两丝,早上刚从库房拿出来凉的时候测,正好合格,下午热了胀开,就超差了。
实际上这批零件尺寸根本没问题,装机一点不影响,纯纯虚惊一场。要是当时直接回炉,几十万的活就打水漂了。
这种温度带来的测量误差,别说新人,干了十几年的老工人也踩过坑。
没人写在说明书上的实用窍门
第一个,测之前一定要同温放置。别从阴凉的工具柜拿出来量具,直接去卡晒了一上午的零件,温度不一样,本身就带误差。哪怕放个十几二十分钟,让两者温度一致,数就准多了。也别一直用手心攥着量爪,体温都能把量具捂得变温,拿手柄就行。
第二个,别只测一个点。不管是轴还是孔,都要转至少三个不同方向测,记下最大最小,别卡一下出个数就完事。你永远不知道零件加工的时候有没有让刀,有没有椭变,一个点说明不了什么。
第三个,校准别只校标准块。很多人习惯拿了卡尺就校一下零位,完事。你得找个和你要测的零件尺寸差不多的块规校,别拿个小标准块校完去测大尺寸,误差照样找上门。
说实话,现在自动化测量设备越来越多,不少人觉得老师傅那套没用了。但我见过好多贵得吓死人的自动测量机,还是测出来错数,为啥?零件放歪了,温度不对,这些基础问题,机器也救不了。
尺寸测量哪是测个数字出来交差,你测的是最后能不能装上去,能不能用的那个真实尺寸。差一点,就是整批活的事。
作者|制造
排版|制造
审核|满满