刚掀开门帘从车间出来,工服下摆还沾着点浅黄的工作液印子,凉风吹过来混着点淡淡的煤油味——刚才站在设备旁边盯了四十分钟,看那根细得像缝衣针的铜丝,给一块淬硬的模具钢切出半毫米宽的窄槽,连个毛刺都没有。旁边刚入行的小孩凑过来问,这刀也没见往下压啊,怎么钢就掉渣了?
真不是拿电烧,是“敲”出来的坑
很多人对这工艺有误解,觉得就是拿高压电把材料烧融了吹走,说白了就是个大号电烙铁。真不是。你凑近了看设备上的电极和工件,俩东西中间隔了薄薄一层工作液,连碰都碰不上。每秒钟几万次的微小脉冲放电,根本不是持续的电弧,就像拿个小锤子轻轻敲,每次炸那么一下,局部温度瞬间窜到上万度,把那一点点材料熔成直径几微米的小珠,旁边循环流动的工作液瞬间把它冲出来,连余温都留不住。
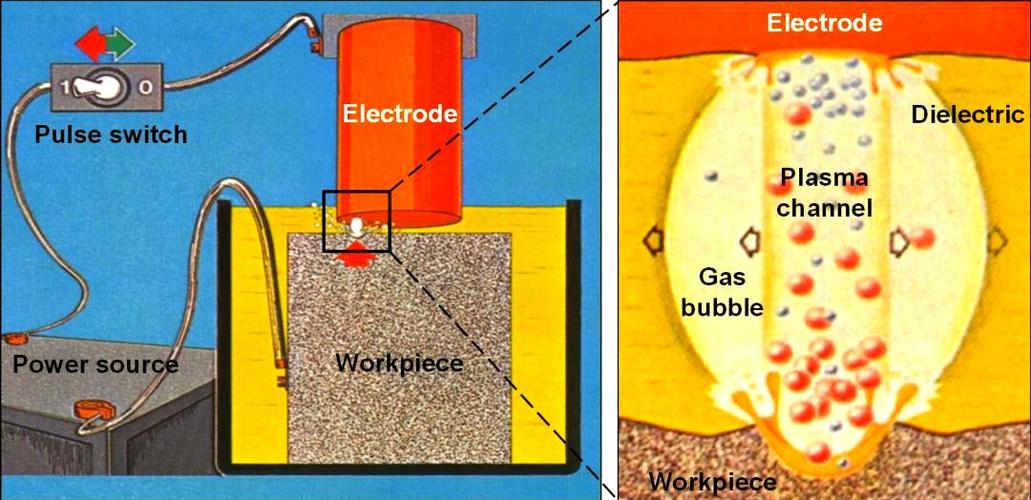
要是真把它当电烧,迟早出废品。上次隔壁班组的师傅,把放电间隙调大了两丝,结果切出来的槽侧壁全是麻点,本来淬硬的模具钢表面被烧酥了,拿硬度计一测,比软面团好不了多少,整块料直接报废。说起来都心疼,那料块光热处理就花了小两千。真不骗你。很多人刚接触的时候总觉得,既然是电蚀嘛,电压大点、电流重点,加工速度不就上来了?结果切出来的工件表面坑坑洼洼,一摸全是粘在上面的熔渣,连抛光都抛不亮。
比普通机床金贵在哪?
普通切削机床的逻辑很简单:硬的刀具切软的材料。你要是遇到那种淬硬到HRC60以上的合金,普通高速钢刀具上去,刀先崩了,连个印子都留不下。但电火花加工根本不管你硬不硬——只要是能导电的材料,哪怕是烧得硬到砸都砸不动的硬质合金,它照样能切出微米级的精度。之前做精密小零件的时候,要在一块硬钛合金上切出带尖角的冷却流道,普通铣刀走到尖角位置,因为刀本身有半径,根本清不干净,最后只能靠钳工拿着小刮刀一点点修。换了电火花就省事多了,拿个紫铜磨出来的尖角电极,慢慢“敲”,直接把尖角切得清清楚楚,连个多余的圆角都没有。
但它也有脾气。慢。真的慢。你要是想切个几毫米厚的硬钢,别想着跟铣床似的十分钟搞定,它可能要走俩小时。旁边的小孩上次嫌慢,偷偷把进给速度调快了三分之一,结果电极直接和工件打在一起,烧出个黑乎乎的大坑,本来只需要换个电极的事,最后工件直接废了,被班长追着绕车间跑了三圈。
很多人觉得那泡工件的工作液就是个普通的油,脏点没事。其实根本不是。要是里面混了太多蚀下来的金属渣,本来几微米的放电间隙,被渣子一堵,直接短路,要么烧电极,要么打坏工件。我们班组现在每次加工完,都要把工作液过滤两遍,换下来的废油攒着卖,凑的钱刚好够每个月买两箱冰棍,夏天车间热的时候,大家轮着拿。
那些没人提前说的“坑”
刚上手的新手最容易遇到的问题,就是加工表面突然出现竖条的划痕,慌慌张张找设备维修工,以为是导轨坏了。其实大概率是你冲工作液的角度不对,蚀下来的小熔渣没被冲干净,卡在放电间隙里,跟着电极走,就在侧壁划出来一道印子。调一下冲液嘴的角度,让油流顺着间隙往下冲,十次有八次能解决。
还有的人加工出来的尺寸总比设定的大一点,差个几微米,别上来就怪系统不准。你拿个放大镜看看电极——是不是加工久了,电极本身也被蚀得变粗了?毕竟电极也是导电的啊,放电的时候它也在被一点点“敲”掉,本来1毫米的电极,打了俩小时,可能就因为表面积了一层熔渣变成1.02毫米了,你不及时补电极尺寸,加工出来的东西能准才怪。
说实话,我刚干这行的时候,也踩过一模一样的坑。那时候刚接精密件的活,切出来的孔总比要求的大0.01毫米,查了三天参数,最后拿千分尺一量电极,好家伙,电极都磨细了三丝,我还在那按原来的尺寸算补偿,不超差才怪。当时脸都红了,被带我的老班长笑了快半年。
刚才走出来的时候,那个小孩还在设备旁边盯着,手里攥着个皱巴巴的笔记本,记刚才的放电参数。其实哪有什么玄乎的技术啊,就是别把它当普通的切削机床,别总想着快,把那层几微米的间隙守好,把冲渣的角度调对,比啥都强。哦对,刚才班长喊我回去吃冰棍了,今天过滤出来的渣子攒够卖钱了。
作者|制造
排版|制造
审核|满满