2026-09-24 00:07:42 分类:正文
昨天蹲车间调了一下午设备,起身的时候腰都直不起来。手上现在还沾着洗不掉的防锈油味儿。
打交道最多的不是铣床车床,是角落里那台不怎么起眼的硬度计。很多来参观的外行,都以为这就是个放大版的指甲刀,能有多重要?
它不是测“硬不硬”,是测“扛不扛压”
很多新人刚进车间,第一课就被我骂。拿着工件瞎测,说“这块玻璃比铁块硬啊,怎么读数不对”。这就是最常见的误区。
我们说的硬度,跟你平时理解的“坚硬”不是一回事。玻璃能划动铁,但是一锤子就碎,它脆,不代表它硬度不对。硬度计测的是材料抵抗硬物压入表面的能力,说白了就是你压我,我能抗住不让你陷进去多少的能力。跟脆不脆、结不结实不是一码事。
就像网红笔的笔芯头,用的硬质合金,硬度够高,写一万字也不会磨粗,但是掉地上照样摔断,对吧?
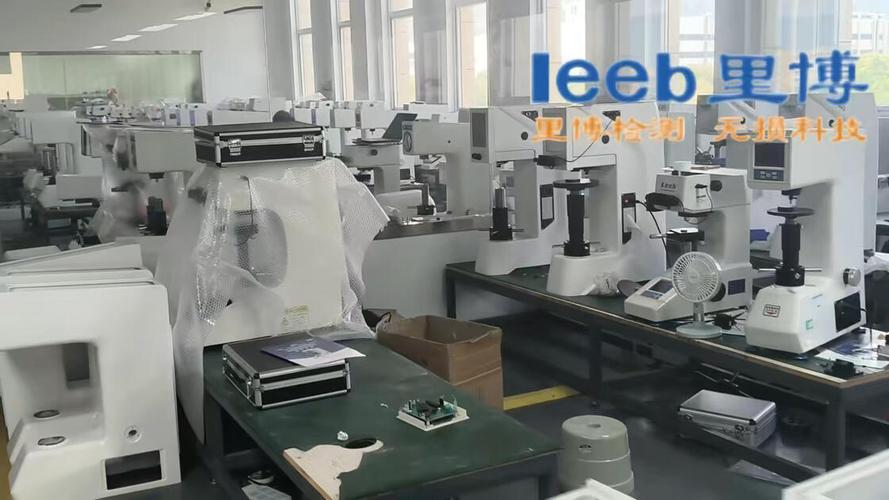 工厂车间台式硬度计检测金属工件现场
说实话,我刚入行的时候,也闹过笑话。拿常见的洛氏硬度计测玻璃,读数出来跟合金钢差不多,还跟老师傅抬杠,说仪器坏了。老师傅拿锤子轻轻一敲,玻璃碎了,指着压痕说,你看,压痕是对的,硬度确实高,但是架不住脆啊,咱们要测的是冲压用的钢板,不是让你去测玻璃耐不耐砸。
那时候才明白,硬度计卡的不是料,是产品的命。你做个车刀,硬度不够,切两下就磨坏了。你做个弹簧,硬度太高,一弯就断。全靠它卡门槛。
一步错,读数全歪
上周刚有个刚转岗的小孩图省事,测弹簧钢的时候直接往端面的氧化皮上压,出来的硬度比要求高了十几个,差点让整批好料回炉,损失不老少。
很多人觉得不就是压一下嘛,有什么难的?这里面的坑,没踩过根本不知道。比如你测的地方必须磨平,不能有氧化皮、毛刺、油污,不然压头压下去,先把这些软乎乎的东西压变形,读数能准?
还有,不能离工件边缘太近,也不能在焊缝附近测。边缘撑不住压力,会往边上塌,读数直接偏好几个点。要多测几个不同位置,去掉最高最低,取中间的平均值才作数。
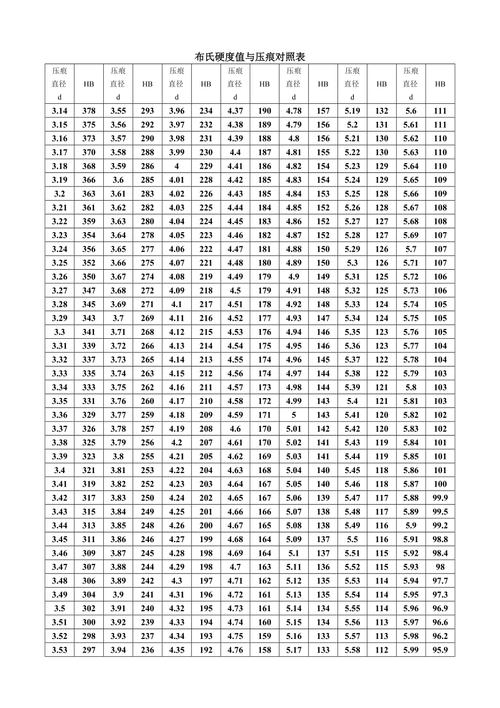 硬度计不同工件表面压痕放大对比图
你别不信,就说常见的洛氏硬度计,压头那个尖,比针尖还细,稍微沾个铁屑,压下去位置就偏了。每次用之前我都得拿酒精棉擦一遍,不差那十秒钟。
不过话说回来,现在很多新车间都用自动的了,放进去自动压自动读,省事儿是省事儿,一出问题新人根本找不到原因。还是老手动的好,你拧压力的时候就能感觉到不对劲,哪里不对手一摸就知道。
说白了就是个会算账的“按压怪”
 说白了就是个会算账的“按压怪”
你要问原理,其实简单到离谱。根本没有那么多玄乎的。不管是台式的还是便携式的,不管是哪一类常见的硬度测试,核心都是一样的:拿一个不会变形的硬脑袋,基本都是金刚石做的,反正它不会被压变形,然后用一个固定大小的力,往你要测的材料表面压,压够时间松开,然后看压进去了多深,或者压出来的坑有多大,坑越深越大,说明你这个材料越软,反之就是越硬。
就这么简单。跟你小时候用指甲划橡皮,划塑料,判断软硬是一个道理,只不过我们这个是标准化的,能读出准确数字来。
很多人问我哪种硬度计最好用,哪有什么最好的,看你测什么。测大块的钢锭,就用压力大的,压出来的坑大,平均性好。测细小的刀具零件,就用压力小的,压痕小,不毁工件。测日常批量的钢板弹簧,就用快的,压完直接读数,十秒一个。说白了就是工具,适合就行。
下班前记得把压头抬起来,压力卸掉,别让里面的弹簧一直绷着。不然放一晚上,下次开机读数偏好几个点,够你蹲在角落调一上午的。我就吃过这个亏,刚上班那回,偷懒没卸力,周末放了两天,周一测了二十多个工件全不对,差点把我开了,这个记了一辈子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你摸过的金属壳,其实都被硬度计卡过脖子
文章链接:https://m.lfdjt.com/p/zhizao/a/2108.html