昨天蹲在车间擦机床,撞见新来的学徒把立铣刀装反了。转起来蹭着工件哐哐响,吓得他赶紧按急停,脸都白了。我凑过去一看,得,又是被网上乱七八糟的说法坑了,以为不碰着刀头就行,反正都是切金属?真不是这么回事。
你以为铣刀只是切金属的硬刀子?错得离谱
车刀是工件转,刀不动,挨着蹭就能下屑。铣刀不一样,它得自己转着啃。你可以这么想,切蛋糕的时候,固定刀转蛋糕,那是车削。拿滚轮披萨刀顺着饼边滚着切,那就是铣削。对吧?很多人连这个基本区别都搞混。
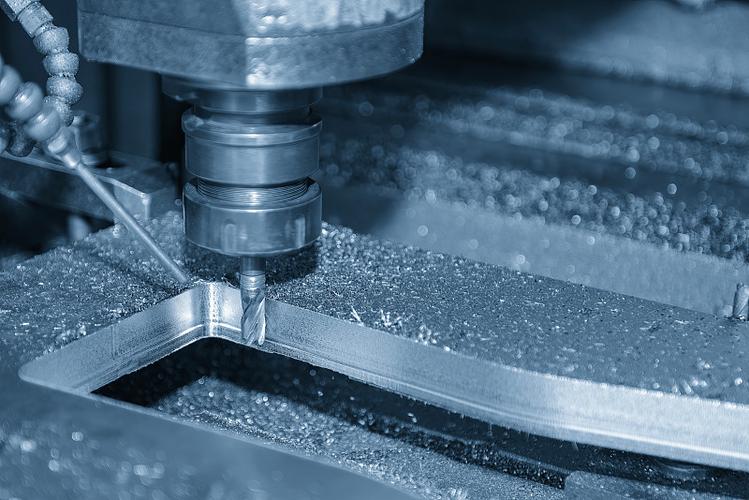
铣刀的每一片刃都得轮流上阵,受力比车刀杂多了,一会儿冲进去切,一会儿退出来散热,对韧性和硬度的平衡要求,比普通刀具苛刻多了。同样是切削,铣刀要扛的冲击,比车刀大出去好几倍。
老钳工都容易踩的坑,全在不起眼的细节里
我刚入行那会,为了让铣刀更锋利,拿砂轮把容屑槽磨得特别浅。当时还沾沾自喜,觉得自己改得好,结果切了不到十个工件,刃口直接烧蓝了。停下来摸,烫手,刃口软得像铅,直接废了。挨了师傅一顿臭骂,半个月的绩效扣得干干净净。现在想想,真的蠢。
容屑槽就是给切下来的碎屑留位置啊,槽太窄,屑排不出去,堵在刃口和工件中间玩命摩擦,能不烧吗?
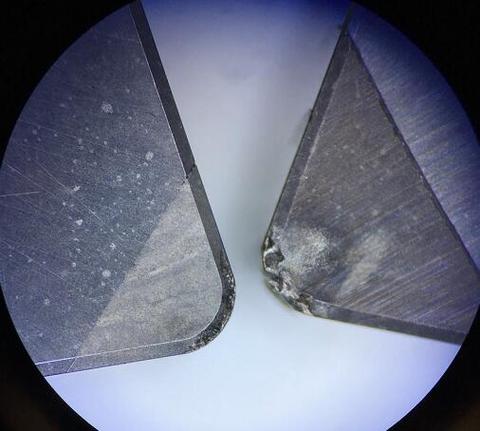
还有一个误区,很多人觉得铣刀越硬越好。其实不是。切软铝的刀,你拿顶配比硬质合金,反而容易粘刀,切出来的面发乌,摸上去全是小毛刺。反而稍微韧一点,刃口开个微小倒角,容屑槽做宽点,切铝顺得不行。
只有切淬硬的模具钢才需要顶硬度,不然进刀没十下,刃口就磨圆了,尺寸直接飘出公差。不过话说回来,同样硬度的刀,差的和好的差在哪?大多在刃口的处理上。好的铣刀刃口,放大了看是均匀的小圆角,不会有崩口小锯齿,切出来的工件表面就光滑。差的刃口毛毛糙糙,切出来全是刀纹,还容易整块崩掉。
这个小东西,卡着制造业的命脉
说实话,以前我们做高端加工,性能稳定的铣刀大多靠进口,坏一把都心疼半天。不是说国内做不出来,就是一致性差。同一批十把刀,三把跳刀,两把提前磨坏,剩下五把能用,你说谁敢用在几十万的毛坯上?废一件就是多少人工材料打水漂。
这两年不一样了,国产铣刀追上来了,上次我们试一款新的,切钛合金,一开始震动有点大,厂家技术过来调了调刃口的偏心,改了涂层厚度,后来居然比我们原来用的进口刀寿命还长三分之一。当时整个班组都乐了,班长申请了经费买奶茶,所有人都凑过来围观出活。
你别说,就这么个手指头大的小东西,门道深着呢。涂层厚十个微米薄十个微米,刃口斜度差一度,性能就能差出去一大截。现在你路过机加工车间,听见那种均匀沉稳的嗡嗡声,那就是铣刀在好好干活。要是声音发闷发飘,不用开防护罩看,肯定出问题了。
作者|制造
排版|制造
审核|满满