2026-09-23 20:26:44 分类:正文
刚进车间的时候,跟着师父逛磨钻头的砂轮台,见过一个新人蹲在那儿磨了一上午,手上沾了一圈黑灰色砂轮灰,钻头磨出来还是打出来的孔歪歪扭扭,他把钳子一扔蹲那儿骂,说什么破玩意儿怎么这么难。
钻头上的螺旋槽,不只是用来排屑的
很多人觉得钻头就是个带尖的硬棍子,转起来怼进去就能出孔。大错特错。你凑近了刚钻完活的钻头看,钻头干活靠的不是那个尖,是两条主切削刃。说白了,就是两把贴在一起的车刀,转起来一刀一刀把孔底的材料切下来,不是靠尖硬挤进去把材料顶碎的。
螺旋槽呢,不光是把切屑带出来,还得给切削液留够流动的路,更重要的是它直接决定了刃口的角度——角度不对,切不动就是硬挤,硬挤就疯狂发热,发热就烧刃,没钻三个孔钻头刃口就软得发黑,直接废了。
我之前见过一个学徒,为了排屑顺,把槽磨得特别深,结果钻头刚下去半公分就“咔哒”断了。槽太深,钻心就薄,扛不住轴向的压力,可不就断了嘛。
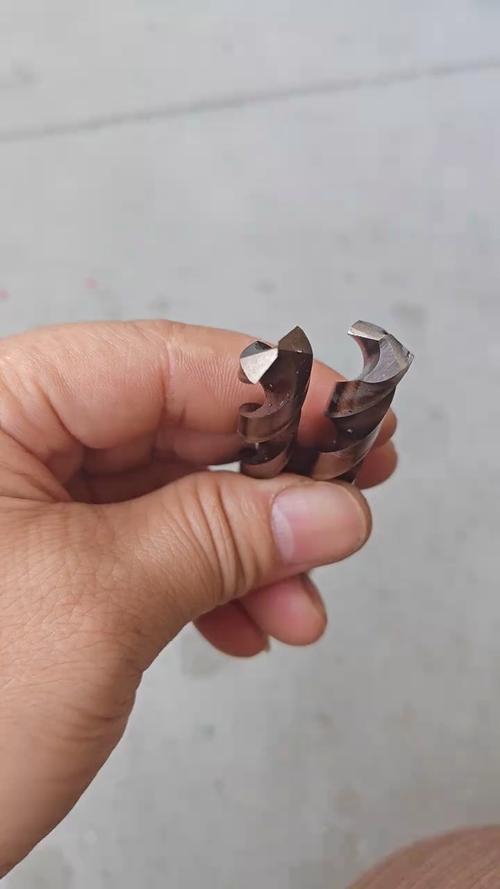 机械车间麻花钻头刃型对比实拍
害你钻歪孔的,就是那个不起眼的横刃
 害你钻歪孔的,就是那个不起眼的横刃
磨钻头最讲究对称。但很多人磨完了对着灯看,两边刃口长度一模一样,一打孔还是歪,问题全出在横刃上。就是钻头最中心那个十字形的小刃口,大多人磨钻头的时候,根本懒得碰这块,留着老大一块在中心。
横刃天生就是负前角,它不切削,只挤压。你往下一压进给,横刃一挤就往旁边滑,钻头刚接触工件,中心就歪了,后面再怎么压,孔都是偏的,偏出半毫米都是常事。
说实话,我刚学的时候也吃了这个亏,磨完对着量规比对,刃长差都不到一丝,怎么打怎么歪,师父过来一伸手,拿钻头在砂轮上轻轻蹭了两下横刃,我再打,孔正得连游标卡尺量都挑不出毛病。你说邪不邪?
磨横刃也不是越磨越小越好,磨得太狠,钻心尖得像针,一钻进给就断。大致把横刃磨到原来的三分之一宽,把原来的负角修成小正角,大部分普通钻孔活都够用了。
别迷信贵钻头,手艺比钻头值钱
 别迷信贵钻头,手艺比钻头值钱
这些年见过好多新手,一上来就攒钱买最贵的钻头,结果钻出来的活还不如老师傅磨的旧钻头好用。怎么说呢,不对胃口的钻头再贵也白搭。
钻软铝你用钻淬火钢的钻头,刃口角度不对,切下来的铝全粘在刃口上,钻出来的孔全是拉痕,摸起来拉手。钻薄板你用普通麻花钻,钻出来就是带三个尖的毛刺孔,还得拿锉刀修十分钟,换个磨对了刃的薄板钻,一下就是一个干净圆孔,连毛刺都几乎没有。
不过话说回来,现在很多产线都用现成的成品钻头,不用工人自己磨了,好多年轻人连磨钻头的砂轮都不会开。上次我们厂打急样,新钻头还在路上,退休返聘的老钳工过来,找了个旧废钻头在砂轮上磨了十分钟,装上数控床子照样打了几十个合格孔,精度一点不差。
你伸手摸一下刚磨好的钻头刃口,凉丝丝的,迎光看没有崩口,两个刃对称得像一个模子刻出来的,这样的钻头,怎么打都好用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你用错这么多年的钻头,其实根本不是钻“孔”的?
文章链接:https://m.lfdjt.com/p/zhizao/a/2035.html