2026-09-23 19:39:46 分类:正文
我昨天刚在数控车间帮徒弟擦屁股。
他为了图省事,拿了一把加工淬火钢的涂层刀去切铝,结果粘刀粘得像块麦芽糖,整活三个工件全部刮花,只能回炉重炼。
那表情,恨不得找个机床缝钻进去。
进车间踩得到的隐形误区
很多刚摸机床的新人,甚至干了两三年的半熟手,都默认一个理:越硬的刀越好切。
不就是切金属吗?谁硬谁赢啊。
真不对。
我刚入行那会,跟你想法一模一样,偷拿了师傅攒的最贵的硬质合金刀去切紫铜,结果切出来的面坑坑洼洼,刀头没半小时就崩了个小口子,被师傅骂得狗血淋头。
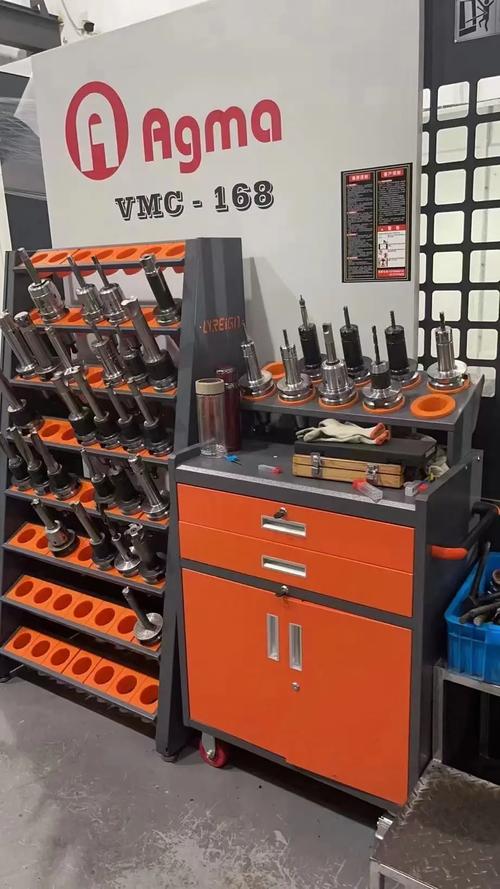 数控车床加工用刀具实物摆放图
你想啊,刀比工件硬太多,刃口又做不到绝对锋利,就相当于拿一块砖头去刮黄油,要么刮不动,要么黄油直接粘在砖头上,哪能出光面?
反过来,你切很硬的淬火钢,拿个刃口很软的高速钢刀,切两刀刃口就磨圆了,进给再快点直接断刀。
说白了,刀和工件,是配对的。不是谁贵谁好,也不是谁硬谁赢。
一块金属被切掉,到底发生了什么
你别以为刀具切金属,就跟你用菜刀切萝卜一样,一刀切下去破开就完了。
机加工里的切削,本质上是刀具把工件表面一层金属,硬生生挤变形、挤裂,再撕下来的过程。
你见过刚切完钢的刀头吗?摸一下,烫得能直接烫掉你表层的皮。为什么这么热?大部分的能量都用来让金属变形了,这些能量最后都变成了热,八成进了切屑,一成多留在刀头上。
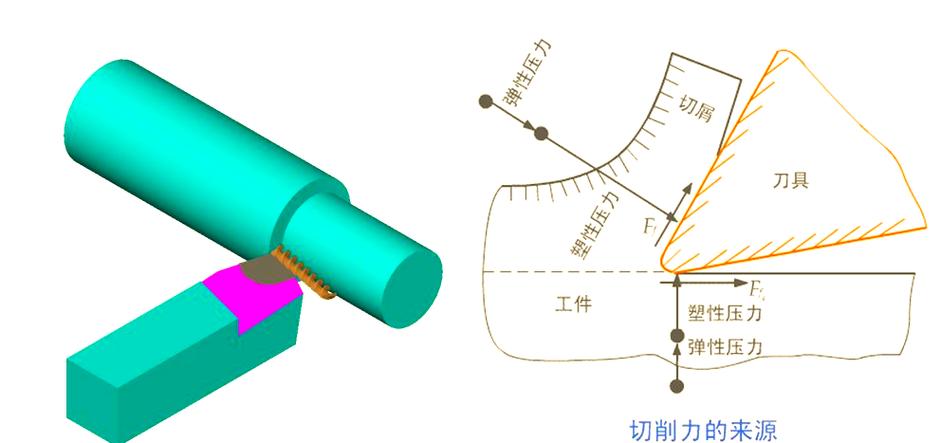 机械加工钢材切屑与刀具接触示意图
很多刀用着用着就坏,不是硬度不够,是热受不了。
温度上去了,刀头的涂层会掉,硬度会降,慢慢就磨圆崩口。厉害点的直接断在工件里,掏都掏不出来,整个工件就废了。
老师傅不用看机床屏幕,蹲在旁边看切屑的形状,就知道刀对不对。切出来是卷成小弹簧一样的碎切屑,那就是状态好;要是切出来拉成很长一根丝,缠得刀具工件到处都是,那要么刀选不对,要么参数没调对,赶紧停,再干就要出问题。
选刀的门道,全在现场经验里
 选刀的门道,全在现场经验里
说实话,书上给的选刀表都是参考,真到现场,得灵活变。
就说切铝吧,很多产线现在用的都是不粘的金刚石涂层刀,但是遇到那种含硅量高的铸铝,反而得选那种刃口磨得特别锋利的超细晶粒硬质合金刀,不然硅颗粒硬得像沙子,分分钟磨坏金刚石涂层。
我刚出师那会,接了一批铸铝零件的活,照着书上选了金刚石刀,干到一半尺寸就飘了,一天废了快十个零件,心疼得我晚饭都没吃。
后来还是车间里退休返聘的老师傅一指,换了刃口更利的无涂层刀,立马就顺了。
你说为什么书上没写?因为不同批次的铝,杂质含量不一样,铸件的应力不一样,这些变数,只能靠人在现场摸出来。
不过话说回来,现在的刀具做得比我们那时候好太多,涂层技术上去了,一把刀能用好几个班,不用像以前干俩小时就换刀磨刀。但是核心的逻辑从来没变——你得知道你要切的是什么料,你要什么样的面,再选对应的刀。
你下次进车间,不妨找刚换下来的旧刀看看。刃口上那些细小的缺口、划痕,每一个都藏着它干过的活。那些经验,比多少论文都实在。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你不知道的车间刀具:切掉的不只是金属
文章链接:https://m.lfdjt.com/p/zhizao/a/2016.html