嗡嗡的传送带声裹着风,吹得工服衣角晃。上周带的那个刚毕业的小徒弟,站在第一个工位攥着扭矩枪拧了三个支架,转头就凑我耳边说,这活跟快递站打包没区别,按顺序塞件拧螺丝就行。
给我气笑了。
别拿部装线当随便拧螺丝的流水线
真不是我护着老线的面子。
你站在工位上拿扭矩枪就知道了,那枪震得虎口发麻,设定的扭矩值差半牛米,拧出来的支架要么松旷,要么把铝件的螺纹拧滑。更别说孔位——有时候来料的支架孔位偏了0.1毫米,你硬着头皮拧进去,等后面几个工位装完组件,抬起来一看,整个面是歪的。到了总装线根本卡不进去,拆吧,前面三个工位的活全得返工,耽误的时间够你多装二十套组件。
小徒弟第一次拧的时候,没注意孔位偏了,硬拧进去三个,拆的时候螺纹上全是铝屑,蹭得满手黑,站在那愣了半天说不出话。

很多刚从办公室下来的工艺员,总觉得部装线的工艺太粗。不就是把几个零件拼到一起吗?排个表算好时间,把工位拆得越细越好,人就像机器一样重复动作,效率肯定高。
等真的按他的方案改完就知道错了。
人不是机器人。你把拧螺丝的动作拆成拿件、对准、拧三圈、再拧两圈,每个动作定好时间,师傅站在那跟提线木偶似的,用不了半天就累得手酸,漏装错装的概率翻三倍。
那根不起眼的输送轨道,才是整条线的主心骨
顺着工位往边看,那根银灰色的输送轨道,上面托着一块块印着定位销的工装板。
别觉得它就是个跑运输的架子。
轨道的走行速度,是整条部装线的节拍核心。快个0.1米每秒,后面工位的师傅根本接不住件,工装板堆在挡停器前面,挤得咔咔响;慢个半拍,前面的人干完了站着等,整条线的产能往下掉一截。
我刚当线长那会,年轻气盛,觉得线速太慢,偷偷把变频器的参数往上调了点,想着能多赶点产能。结果当天下午,负责打密封胶的师傅根本来不及把胶条按到槽里,连续漏了十好几个,最后拆了重新擦胶、重新贴,折腾到下班铃响了半小时才收尾。被主任追着从这头走到那头,骂得我头都抬不起来。
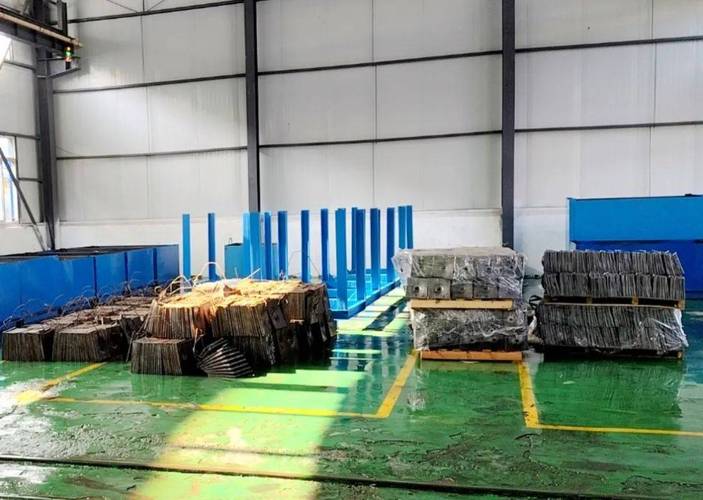
你伸手摸一下那个工装板,是温的。
连续跑了五六个小时,金属板面被摩擦得发热,上面还沾着点没擦干净的防锈油。那些定位销的位置,差一毫米,零件就放不正;挡停器的灵敏度差一点,工装板停的位置不对,师傅伸个手都得斜着身子找位置,一天下来腰都酸。
别以为这些细节没人管。现在看到的每个工位的间距、每个工装板的定位孔位置,都是之前几代线长跟工位师傅们磨了无数次才定下来的最优值——不是实验室里算出来的完美数值,是真的站在工位上抬胳膊、弯腰、伸手试出来的,怎么舒服怎么来,怎么不容易出错怎么来。
最闹心的故障,往往藏在没人注意的缝隙里
干了这么多年,我摸出个规律。部装线停线的故障,从来不是什么大问题。
不是电机烧了,不是轨道断了。
80%的停线,都是小到你根本不会注意的破事。
上个月有个车间的部装线,连续三天下午两点半准时停线。维修组的人查了两天,换了两个电机,调了三次轨道张力,甚至把轨道拆下来擦了一遍,还是没找到原因。最后几个人蹲在轨道边守了一下午,才发现是打胶工位的师傅,每次挤完胶,枪嘴上的余胶会顺着金属壁滴到轨道的导向条上,时间长了积了一层粘糊糊的胶垢,工装板走到那的时候摩擦力变大,卡一下就触发了挡停器,整条线就停了。
当时几个人看着那层胶垢,脸都绿了。为了这点破事,两天没好好吃午饭。
说实话,部装线这东西,看着粗笨,其实比家里养的猫还娇。你哪个地方没顾到,它就给你甩脸子。
你别觉得这是小事。
真的在部装线边站够八个小时,听着扭矩枪的咔哒声、胶枪的噗呲声、挡停器的卡扣声凑成一串,一开始觉得吵,站久了就觉得踏实。那些所谓的制造精度,从来不是什么写在手册上的冰冷数值。是师傅手上的老茧,是轨道上温温的工装板,是大家凑在一起磨出来的、谁都不说破的默契。
哦对,上次那个拧螺丝的小徒弟,现在已经能闭着眼摸出来哪个支架的孔位偏了。昨天他还跟我说,原来这活根本不是打包,是跟那些零件、跟那条轨道搭伙过日子。
我听着,笑着没说话。
作者|制造
排版|制造
审核|知知