上周蹲在冲线边跟班组的老张抽烟,刚点着,线上警报响了。要换模做新批次。
老张把烟往脚边的沙箱一摁,骂了句娘:得,俩小时没了,这个月的产能奖又要晃悠。
你以为的换模慢,根本不是”力气不够大”
很多车间一提换模效率低,第一反应就是师傅手太慢,工具不够趁手。真蹲在流程上数一遍就知道——根本不是那么回事。
我之前在一条钣金线上数过,俩小时的换模流程里,真正拧螺丝、抬模具的有效动作加起来不到四十分钟,剩下的时间,一半是师傅站在机器旁边等天吊开过来,一半是来回跑着找垫片、找扳手、等仓管开门拿配件。
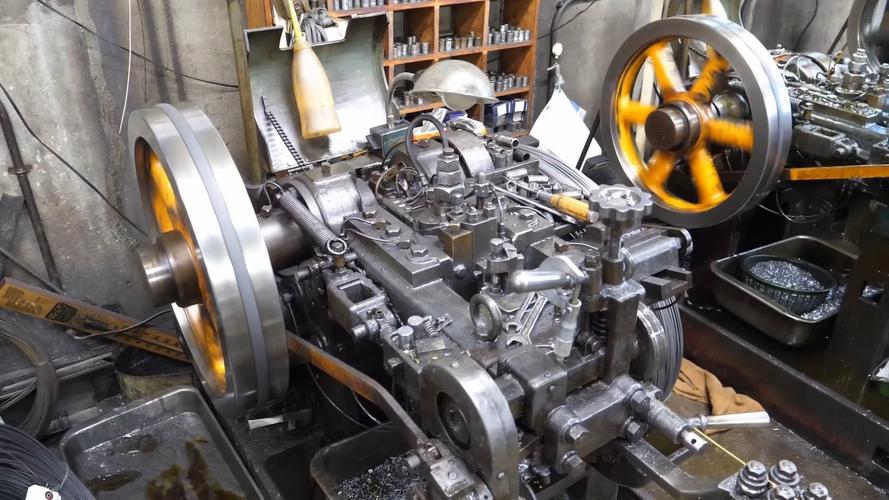
所有人都默认一个逻辑:换模就得等机器完全停稳了才能干。这就是最大的误区。
最核心的拆分逻辑,从来不是”让师傅手快点”,而是把所有不需要停机就能干的准备工作,全部挪到机器还在跑上一批货的时候做完。
很多人第一次听SMED,觉得是个洋名词,高大上得很,其实说穿了,就是你在家做饭的逻辑——你总不会等菜下锅了,才想起找酱油、切葱姜吧?肯定是菜还在锅里炒的时候,就把下一道菜要的料都备在旁边了,对吧?
真要把时间压下来,连扳手放哪都是讲究
别觉得把准备工作挪到停机前是个很简单的事。真扎到现场你就知道,多少车间的流程乱得一塌糊涂。
之前见过的班组,每次换模都要踩三个坑:开天吊的师傅在另一头抽烟,要喊五分钟才过来;对应模具尺寸的垫片在仓库锁着,要找仓管拿钥匙;甚至换模用的液压扳手,上次用完被隔壁线借走了,追了半层楼才要回来。这些事,哪一样是必须停机才能干的?根本不是。
后来帮着调整流程的时候,我们连扳手的摆放位置都改了:专门在每台机器旁边留一个带滚轮的工具车,下批次要用的模具、垫片、液压扳手,在机器跑完最后二十件之前,就全部推到工具车上摆好。天吊的师傅提前站在吊臂操作位等着,液压接口提前把表面的铁屑擦干净,甚至连新模具要设置的压力参数,都可以提前在外置的参数面板上输好,等机器真停了,直接按个确认键就行。
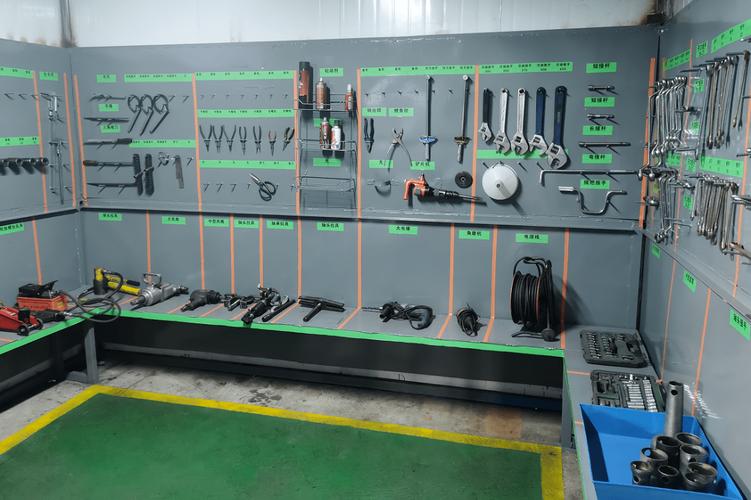
我第一次跟着班组走完优化后的流程,本来以为要搞什么贵得离谱的自动化设备,结果光把这些准备工作挪到停机前这一件事,就把之前俩小时的换模时间砍了快一半。当时班组的小李擦着手上的油愣了半天,说之前干了五年换模,从来没想过——原来这些事不用等停了机再干啊。
之前的换模现场,永远是师傅站在机器边上扯着嗓子喊,现在倒好,等机器停稳的那一刻,三个人搭把手,拆旧模、抬新模、定位、紧螺丝,整个过程连大声说话的必要都没有。
别迷信”零换模时间”,留个缓冲才是真落地
现在很多讲SMED的课程,喜欢把目标定得特别高,好像不把换模时间压到几分钟以内,就不算学到位。甚至有人花大价钱上全自动换模设备,结果最后班组的人根本不会调试,出个小问题就卡壳,反而更耽误时间。
其实真没必要追这种虚头巴脑的数字。很多产线现在把换模时间压到15分钟以内就完全够用——什么概念?就是你从工位上泡一杯热茶,端回来吹两下的功夫,机器已经跑完新批次的头几件,进入稳定量产了。
SMED从来不是比谁换模的时间数字更小,是把所有无意义的等待、找东西、来回跑的时间全部抠掉,留出来的时间,是给师傅调整首件、检查精度的余量。
之前有个车间,硬要追考核指标,把换模时间压到5分钟,结果每次换完模都要花二十分钟调首件的尺寸,因为为了省时间,把模具的粗定位步骤给省了,最后算下来总时间反而更长。
不过话说回来,现在很多培训把SMED吹得神乎其神,又是画复杂的价值流图又是填一堆没人看的表单,其实真的扎到车间里,你蹲在换模的流程上数一遍:哪一步是机器转着就能干的?哪一步是必须停机才能碰的?哪一步是纯粹在等别人?把这三类事分清楚,比你背十本教材都有用。
上周再去那条冲线,老张换完模擦着手,给我递了瓶冰汽水。说现在换模的时间压到12分钟,这个月的产能奖稳了。我看着线上的零件哗哗往下掉,想起之前他蹲在地上摁烟头骂娘的样子,突然觉得——哪有什么神奇的管理方法啊,无非是别让干活的人,把时间浪费在没必要的等待上而已。
作者|制造
排版|制造
审核|阿辰