上周带刚毕业的徒弟逛装配线,他盯着六轴机械臂的关节看了十分钟,眼睛都直了,觉得这铁家伙转起来比演唱会舞台的追光还酷。我伸手敲了敲机械臂最前端那截黑乎乎的金属件——就是夹爪。他愣了,说这破钳子有啥好看的?
好多刚进车间的人都这反应。
盯着几万块的伺服关节猛看,对几百块的夹爪瞟都不瞟。可真到了产线掉件报警、停线找原因的时候,八成问题都出在这截不起眼的铁钳子上。
不是所有掉的件,都是夹爪没力气
之前有个做精密陶瓷件的产线,天天报掉件,负责设备的小伙子把夹爪的气缸压力拧到最大,结果陶瓷片夹出一圈白印,半箱半箱的报废。我蹲在产线边摸了半小时夹爪的指面,一下就找着问题了——指头表层的聚氨酯包胶磨出了一道细沟,刚好卡着陶瓷片的圆弧棱,每次夹到斜位就打滑。
你想想,你用手捏个滑溜溜的玻璃弹珠,指腹上沾了层油,就算把指节攥得发白有啥用?接触面不对,劲使的再大也是白搭。
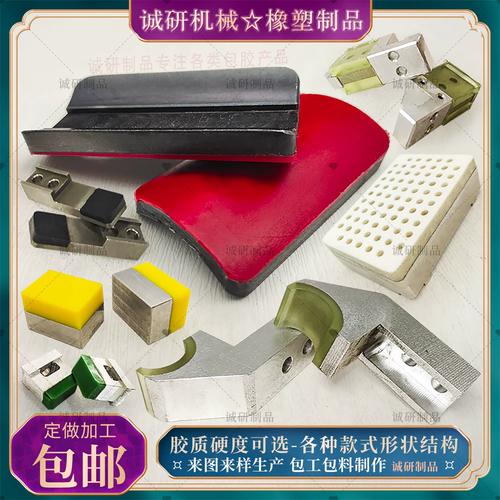
换了新包胶。
掉件率直接从12%压到0.1%都不到。
徒弟蹲在旁边记笔记,笔都快戳破本子。他之前总觉得夹爪的夹紧力越大越好,那天才反应过来,夹爪的接触面状态,比夹紧力大小重要十倍。
好多新人都有这毛病,一看到夹不住工件就调大压力,时间长了夹爪内部的密封件磨得飞快,本来能用三年的夹爪,八个月就开始窜气,夹东西软塌塌的,最后还是要拆下来换密封,算下来的时间成本,比一开始就调对接触面高多了。
夹爪的“脾气”,比车间里的老钳工还难摸
夹爪从来不是个通用零件。你要是拿同一把夹爪去夹硅胶密封圈、手机屏幕、薄壁铝管,最后肯定要出问题。就像你拿一把切菜刀去切面包、开瓶盖、剁骨头,最后刀废了,东西也切坏了。
夹软的硅胶密封圈,要是用硬邦邦的金属指头,一夹就压出永久变形,下游装到阀门上直接漏液。夹表面带静电的塑料薄膜片,要是用普通金属指头,片子直接粘在指头上,机械手晃三圈都甩不下来,旁边的质检大姐都能看笑了。

我见过最离谱的操作,是产线为了省几千块的定制夹爪,在通用夹爪指头上缠了三层双面胶去夹手机屏幕。结果呢?残胶沾在屏幕边角,返工件堆了半人高,换专用低残留指尖的钱,比返工费的零头都少。说白了,通用夹爪从来不是性价比最高的选择,算上返工成本往往是最贵的。
就连夹爪的行程,都不是越大越好。好多人选夹爪的时候专挑大行程的,觉得通用性强,可你要是夹个硬币,五毫米的开合行程就够,留个两厘米的行程,每次开合多花0.3秒,整条产线一年下来多耗的电,够给车间装两排LED照明灯。还有人忽略夹爪的缓冲结构,硬邦邦的撞上去,轻则把工件撞个凹坑,重则把连接螺纹震松——别笑,我真见过,去年有个车间的夹爪没装缓冲,震了三个月,固定螺丝松了,整个夹爪掉在传送带上,顺着线跑到包装段把纸箱砸穿,整条线停了俩小时才找着原因。
别等夹爪出问题才想起它
翻了不下二十个车间的设备维护表,机械臂的减速机、导轨、伺服电机列得密密麻麻,检查周期、更换标准写的清清楚楚,轮到夹爪,往往就一句“定期检查”。啥叫定期?三个月?半年?
之前给一个做汽车零部件的产线做顾问,翻他们的维护记录,夹爪的上次检查记录是一年前的,指头上的传感器线被工件磨破了,铜丝露在外头,一碰到金属工件就短路报警,三天两头停线,维修师傅跑的腿都细了,就是没蹲下来看看夹爪那截线头。
真算下来,夹爪是整个机械臂上动作频率最高、磨损最快的部件。机械臂的关节转一次,夹爪就要开合一次,产线一分钟跑六十次,一天十二小时,夹爪要开合四万三千次,比车间里所有旋转部件的动作频率都高。你给轴承上润滑油的时候,别忘了给夹爪的滑动导轨也滴两滴。你换密封件的时候,别忘了摸一摸指头上的包胶有没有开裂。还有那微型压力传感器,时间长了数值会飘,本来夹10牛的力,实际只有7牛,不校准的话,夹薄壁铝管要么夹扁,要么夹不住掉下来。
上次教徒弟校准夹爪的力值,他一开始觉得这事儿太简单,不就是拧个调节螺丝?结果拧完第一次,夹个薄壁铝管直接夹出个凹痕,脸都红了。
校准哪是拧螺丝啊。
是你得知道这根铝管能扛多大的劲,是你得摸过十几种工件的软硬,是你得在车间蹲够三个月,才敢说自己摸透了手里这把夹爪的脾气。
昨天逛车间,看见徒弟蹲在夹爪旁边,拿个小游标卡尺量包胶的厚度,旁边的机械臂转得呼呼响,他头都不抬。
其实哪有什么工业神话啊。
整条产线跑的顺不顺,从来都不是靠那台几百万的机械臂有多酷,是靠最前端那截不起眼的夹爪,稳稳攥住每一个工件,不出错,不偷懒,不耍脾气。
作者|制造
排版|制造
审核|见微