一次合格率。
刚进厂那会我总觉得,这指标就是质检部卡人的幌子。不就是做个零件,偏了两丝,拿回去铰一遍、磨一刀,测着尺寸够了就入库,算良品怎么了?
真不是。
之前我们做铝制的安装壳体,钻完定位孔的工序,十个里总有两三个孔位偏个0.0几毫米。后面工位的师傅嫌麻烦,直接拿铰刀修两转,量着对了就往下传。入库统计的时候,这部分全算成合格。直到年底算工序成本,光铰孔的人工、重复检测的时间,占了这道工序总成本的快五分之一。

那时候大伙还不服,说这叫”正常调整”,哪能算废品。直到后来接了个需要做阳极氧化的订单——返工修过的表面,氧化完会留下淡淡的加工印,客户直接打回来整批退。那天主任蹲在废料堆旁边抽了半包烟,才反应过来,我们之前攒的那些”合格”,根本没算上返工的隐形成本。
说白了,一次合格率考校的从来不是”最后能不能修好”,而是你第一次做的时候,能不能就把事做对。那些靠返工补出来的良品,就像你考试写完卷子再改答案,哪怕最后分数够了,浪费的时间、折进去的精力,全是实打实的损耗。
很多人觉得,一次合格率上不去,要么是工人手艺差,要么是设备老得掉牙。
扯。
我之前蹲在一条加工线盯了三个整班,算下来早班的一次合格率比中班高了快4个点。差在哪?
早班的师傅开机前,会拿工位边的旧毛刷,把三爪卡盘的缝隙挨个扫一遍——卡缝里留的小铁屑,会把工件顶得歪半度,钻出来的孔自然同轴度不够。中班的小伙子赶产量,开机就上料,卡缝里的铁屑从上周攒到现在,他根本没想着扫。
晚班的师傅更细,会提前摸一下切削液的温度。夏天车间晒了一下午,切削液池的温度比室温高个五六度,冷的铝件浇上热的切削液,热胀冷缩的尺寸差,刚加工完测是合格的,等零件凉透了缩回去,到下道工序装轴承就卡。
没人故意做错。
但没人愿意多花那30秒扫卡盘,也没人想着顺手摸一下切削液的温度。这些碎得不能再碎的小事,攒起来就是那零点几个点的差距。
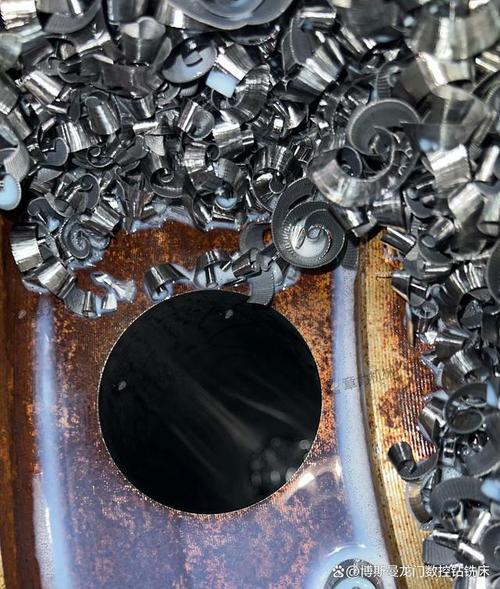
我见过太多车间,一提要提一次合格率,第一反应是给质检加人、给工人加考核,罚钱罚到大家都怕。真没必要。这个指标本来就不是用来抓谁错了的,它是个放大镜——把藏在流程缝里,大家平时懒得管、觉得无所谓的小窟窿,全给你摆到台面上。
之前有个邻厂的朋友跟我吐槽,说他们车间把一次合格率的权重从5%提到30%,工人闹了快半个月,说故意扣钱。结果跑了一个月算完账,大伙反而不闹了。
为啥?
之前大家总觉得,返工就是多花两分钟的事,不影响产量。结果把每笔返工的人工、检测时间、物料损耗算成钱,摊到每个工位的头上,大家才发现,原来自己每天花在补窟窿上的时间,能多做十几个良品。
后来他们也没搞什么复杂的技改,就是在每个卡盘边放了个小毛刷,在切削液池边搭了个简易遮阳棚,开机前扫三爪、测液温,就这两个小动作,半个月之后,铰孔的返工少了快一半。
说实话,哪有那么多高大上的精益生产啊。
大多时候就是把大家都知道,但懒得落地的小事,给固定成必须做的流程。
昨天我再路过车间的公示板,早班的王师傅站在板跟前,用手指点着自己工位那行数,跟旁边刚进厂的小伙子唠:”你看我这周的数,比上周高了两个点,下个月班组奖能多拿两盒烟。”
风从车间大门吹进来,带着点切削液的淡味,公示板的红纸角被吹得掀起来一点,又落回去。
作者|制造
排版|制造
审核|满满