上周带刚转岗的实习生去车间,刚进门就看见老周蹲在铣边机旁边,手里攥着个刚下来的零件,指尖沾着半透明的切削液,冰得他时不时往裤腿上蹭。他把零件往千分尺上卡,眉头拧成个疙瘩,嘴里骂骂咧咧——昨天那批件重了0.3克,装到最后整机上,得超了配重限额。
实习生当时凑过去看,小声问我:“咱们做的这是工业设备,又不是跑车,至于抠这么几克的重量?”他刚从学校出来,课本上的轻量化案例全是超跑改件,哪见过车间里这阵仗。我没接话。真的。
先把最蠢的误区拍在桌上
很多人一听见“轻量化”三个字,第一反应就是把铁零件换成铝,换成碳纤维,好像越贵的材料,越能显得专业。
扯什么呢。
你当材料不要钱?强度不够摔了算谁的?
我们上个月跟供应商谈一款高强度铝合金,报价单拿过来我倒抽一口凉气,那价格够我们买三吨普通钢材。真要上来就全换,客户拿到整机报价的时候,能直接把方案从会议室窗户扔出去。

真正的轻量化,第一步根本不是换材料。是先把零件上根本没用的“死肉”全削掉。
之前有个传动座,最早的设计是一整块实心钢铣出来,拿在手里沉得坠手腕。我们拿着三维模型对着受力分析跑了三天,发现只有三个安装脚的位置是真的要扛载荷,剩下的空腔位置,哪怕挖掉大半的料,连一牛的力都接不到。最后把那些没用的地方铣成错落的加强筋,重量直接掉了快三分之一,上测试台跑了十万次循环,强度半毛钱没差。
那个零件刚摸上去的时候,边还带着铣刀磨出来的锋利毛刺,镂空的地方穿堂风一吹都能透过去。换之前那个实心块,你举个十分钟,手腕得酸半天。
上次实习生第一次独立加工这个传动座,走刀开太快,把其中一根加强筋铣断了,当时脸都白了,站在机床旁边不敢说话。老周拿着断件掂了掂,翻出图纸找了半天受力标记——那根筋本来就不在受力路径上,最后把断口修平整了装上去,连着跑了三个月测试,半点儿问题没有。
那些藏在公差里的重量账
别觉得几克的重量不算事。
整台机器上拆下来几千个零件,每个多留0.1克的余量,凑起来就是好几百克的死重。更别说这些多出来的重量,全压在运动部件上——电机要多费劲才能带动?导轨要多承受多少磨损?跑快了共振的嗡嗡声,能把你耳朵震得麻半天。
之前我们调一台自动上下料的机械手,跑起来总觉得晃,找了三天原因,最后发现是每个连接法兰的安装面,加工的时候多留了0.2毫米的余量,没磨到位。二十个法兰凑起来,整个小臂的重心直接往前偏了快一公分,速度一上来就甩得机架跟着颤。
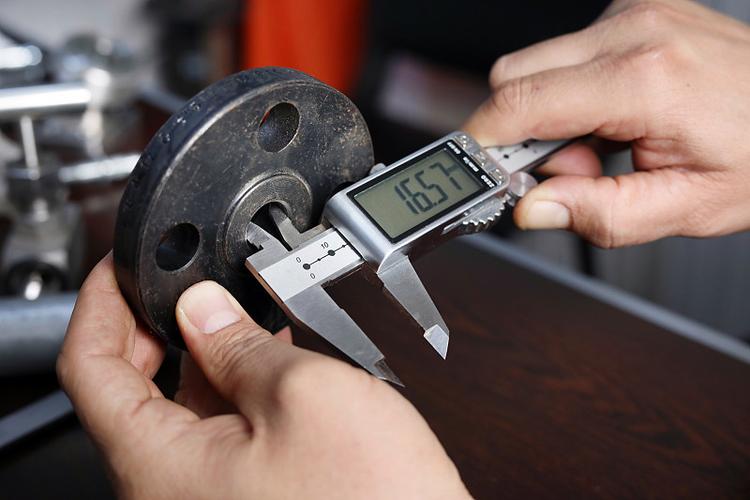
车间里干了二十年的老周算过,很多新徒弟加工零件的时候总觉得“多留点料保险”,怕铣多了尺寸不够要返工,宁可比图纸要求的尺寸厚个几十丝。其实那多留的料,最后全变成了整机跑起来多耗的电,多震的噪音,还有客户用的时候嫌沉的抱怨。
就连倒角都要算。原来大家总习惯在零件边缘倒个大一点的角,觉得不会划手,好看。其实只要在人手能碰到的边缘倒够不划手的尺寸,内部装配位置的倒角,完全可以倒得更小——那点被磨掉的金属屑,攒多了也是实打实的重量。
换材料是最后才掏的底牌
前面的结构账算完,公差的账抠完,要是离目标重量还差个几公斤,这时候才轮到材料上场。
之前我们做一个设备的悬臂梁,原来用的厚钢板,结构优化完挖了一堆镂空,还是差1.2公斤的重量要求。这时候才动材料的脑筋:在受力最集中的端部用高强度合金,中间不受力的位置直接换成韧性够的工程塑料,既扛得住载荷,又轻,成本还没涨多少。
所有的轻量化,先算结构账,再算公差账,最后才算材料账。上来就堆贵材料的,不是不懂行,就是想赚黑心钱。
上周我绕到铣边机旁边,看见老周把那个刚称完的零件往零件盒里放,抬头冲我晃了晃手里的电子秤,屏幕上的数字停在要求的重量值上,差0.02克。
他没说话,咧嘴笑了一下,转回去接着调铣床的走刀参数。
作者|制造
排版|制造
审核|柚子