上周带个刚毕业的小孩逛车间,他盯着加工中心旁边那个连切削液管子都没接、全是显示器和键盘的工位看了半天,凑过来小声问,这设备是不是摆着当形象工程的。
我没直接答,拉着他蹲在旁边的机床边看。那台刚换完刀的立式加工中心正在试切铝合金件,铁屑刚飞出去半米远,操作工“啪”地拍了急停——刀杆结结实实蹭在了工装压板上。光拆刀、修压板、重新对刀,俩小时就没了。
真的疼。
你以为仿真就是画动画?那是没踩过真撞刀的坑

我刚入行那会也觉得,这摆着的设备就是个花架子。不就是对着3D模型走个刀路,给领导汇报的时候凑个演示视频吗?直到我第一次独立编复杂腔体的加工程序,连仿真都没开,直接把程序拷进机床就开干。
刀路走了三分之一,毛坯直接被顶得从工装上滑下来,半人高的铝块“哐当”砸在水泥地上,整个车间的人都转头看我。当时脸烫得能煎鸡蛋。
后来才知道,要是提前在仿真里把刀长、毛坯尺寸、工装的凸起位置全核对一遍,根本不会出这档子事。那一下撞刀,光报废的刀杆、工装、毛坯,加上耽误的交期,够给整个车间买三年的仿真软件授权了。
撞刀从来不是小概率的手滑,是你没在虚拟空间把所有可能的错全踩一遍。你多输了1毫米的刀长,忘了工装螺丝凸出来的2毫米,毛坯装夹偏了半公分,这些在真实机床上一发生,就是实打实的损失。但在虚拟空间里,你哪怕把所有错误试个十遍八遍,也顶多花个几分钟。
仿真不是对着参数凑数,是把机床的脾气全摸透
现在好多人用仿真的方式,真的是错得离谱。把图纸导进去,选个标称的刀具参数,生成刀路,点一下“无碰撞”的报告,就直接拷去机床上用。
这哪行啊。
就说我们车间那几台用了快十年的老机床,主轴拉爪有磨损,实际装刀的深度比手册上标得短个两三毫米。你要是在仿真里按手册上的标称刀长输参数,走深腔的时候,刀尖直接就扎到零件底面上了。还有机床快移的时候,拐角处有惯性间隙,你按理论上的零间隙参数算,仿真里看着路径顺得丝滑,实际走起来,拐角处的过切能让你拿砂纸磨一下午。

我现在带新人,第一堂课根本不让碰机床面板。就坐在仿真工位上,把之前踩过的所有坑——刀长输错、毛坯装偏、工装螺丝凸头——全在仿真里模拟一遍,撞个够。等他看着屏幕上的红色预警跳得麻木了,自然就知道编程序的时候要核对哪些点。比你在旁边喊一百句“小心点”有用多了。
说实话,好多人吐槽仿真费时间。你算啊,在虚拟空间里撞一次刀,最多花你三分钟。实际在机床上撞一次,俩小时都不一定能收拾利索。哪个划算?
别把仿真当“最终检查”,它是跟机床一起喘气的

还有个更普遍的误区:觉得仿真就是编完程序最后扫一遍,没碰撞就万事大吉。
上次我们车间接了个薄壁铝合金件的活,刚开始编的刀路在仿真里扫了三遍,一点碰撞都没有,上机切了两刀,零件就震得嗡嗡响,表面粗糙度根本达不到要求。
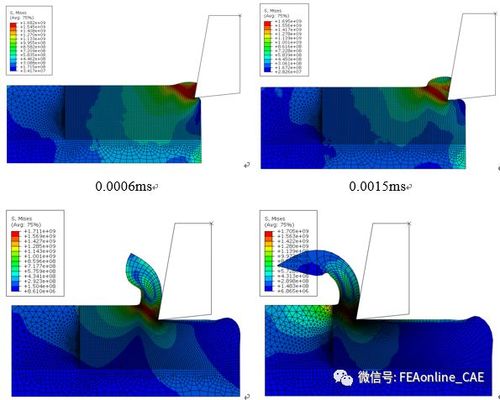
后来我们把实际加工的切削参数、机床的主轴震动数据全导回仿真模型里,才发现原来给的进给量太高了,薄壁件在那个切削力下直接发生振颤——根本不是路径的问题,是我们没把真实的加工状态放进模型里。
真的好用的加工仿真,从来不是给你一个“可以上机”的绿灯,是把你实际加工里会遇到的所有别扭,提前在虚拟空间给你演一遍。就像你出门之前看天气预报,不是为了证明你今天出门一定不会淋雨,是提前告诉你哪段路会积水,哪阵风会把伞吹翻,让你走的时候心里有数。
不过话说回来,也难怪好多人觉得仿真没用。现在市面上好多卖仿真的,吹得天花乱坠,实际连机床的实际间隙、刀具的真实磨损都测不准,换谁用了都觉得是花架子。之前接触过一个做小零件加工的厂子,从来不肯在这上面花钱,平均每个月要撞两次刀,光修刀换刀的钱,算下来都够买两套全套的仿真授权了,还不算每次撞刀耽误交期,被客户追着骂的糟心。
那个刚进车间的小孩,那天盯着屏幕上跳出来的“刀杆距离工装还有1.2毫米”的预警,嘴张得能塞下个鸡蛋。他之前总觉得车间里的真刀真枪才是硬本事,那天才反应过来——那些在虚拟空间里提前踩过的坑,才是真的能让你少挨骂、少加班、少扣钱的实在东西。
作者|制造
排版|制造
审核|柚子