上周带刚毕业的小徒弟去车间,刚走到弧焊工位边上,他举着手机凑上去想拍焊花特写,被班长一巴掌拍后颈——不要命了?那温度能直接把你手机摄像头熔成玻璃渣。
焊花烫。
风一吹。
细碎的火星飘到工服上,烧出个针尖大的黑洞,皮肤麻一下,连疼都反应不过来。小徒弟缩着脖子躲到我身后,盯着工位上师傅手里的焊枪发愣,说原来课本上写的“焊接是通过加热或加压实现金属结合”,跟他想象的差了十万八千里。
你以为的“烧铁板”,根本不是焊接工艺的核心
很多刚接触这行的人,对焊接的认知全停留在“把两块铁烧化了粘一起”。真不是。
我刚入行的时候也犯过傻,觉得焊缝熔得越宽、焊道堆得越厚,质量就越好。直到跟着师傅做那批重型机架,焊完敲掉焊渣,整道焊缝亮得像磨过的不锈钢,探伤仪扫过去全是合格点,我们几个年轻人还凑在一起拍了照,觉得这下肯定能交差。
结果三天后去车间复查,整根机架的侧面翘得能塞进去一个手掌。

师傅蹲在机架边摸了半天翘起来的棱,骂了句脏话——为了赶进度,焊的时候没对称跳焊,电流开得太猛,热量全堆在同一侧,内应力攒得把钢板直接扯变形了。
焊接最容易被忽略的核心,从来不是“焊住”,而是“控变形”。你焊缝焊得再漂亮,工件翘了、扭了,跟一堆废铁没区别。
车间里传了十几年的“手感”,根本不是玄学
很多人说老焊工的手感是天生的。哪啊。
我见过干了三十年的老焊工,拿焊枪的手稳得像焊在支架上,走枪的速度不快不慢,连熔池的大小都能控制得跟硬币似的均匀。旁边新招来的小工,同样的电流、同样的焊材,走快了熔不透,走慢了烧穿钢板,焊出来的焊道歪歪扭扭像蚯蚓爬。
真的,我见过太多这样的冤种。
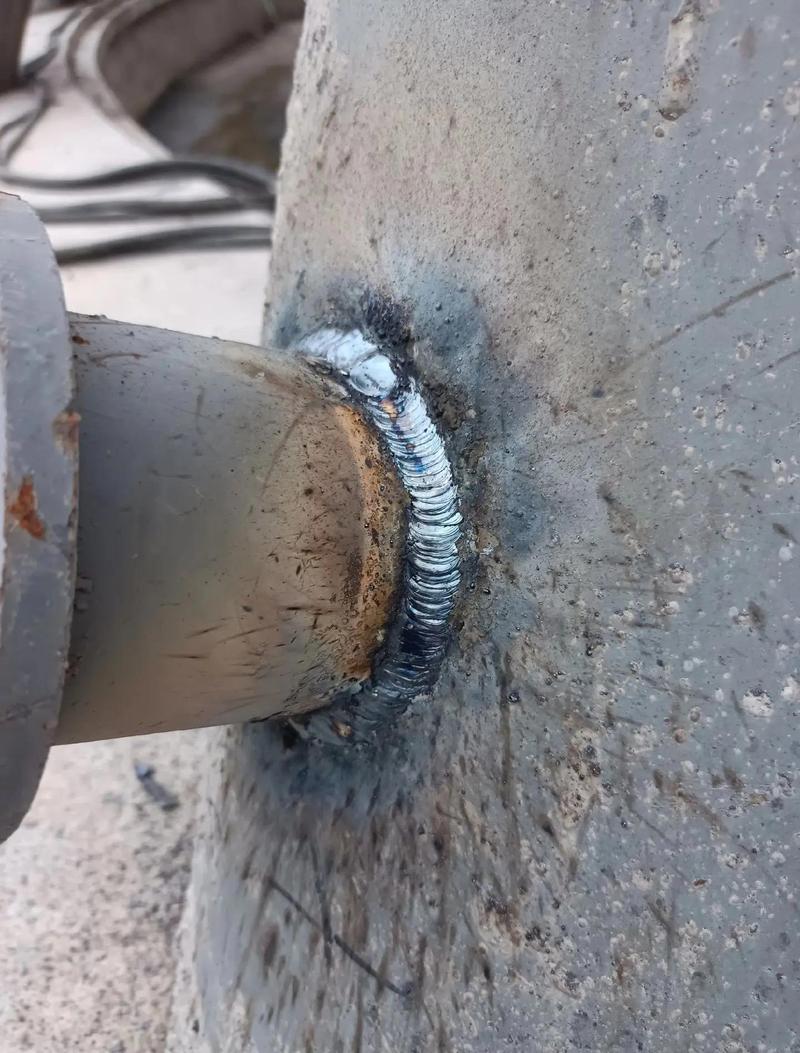
哪有什么天生的手感。不过是烧废了几十上百块试板,记下来不同厚度的钢板、不同环境温度下,电流要拧到多大、走枪要压到多快、焊枪跟母材要保持多少角度,攒出来的经验而已。就像你煮面条煮多了,自然知道煮几分钟口感刚好,根本不需要盯着计时器数秒。
小徒弟上次在边上看了一下午,突然凑过来问,为什么课本上的参数表跟师傅实际用的差了快二十安?我指了指墙角堆的半吨焊头废料——课本上的参数是实验室里测出来的理想值,车间里的参数,是师傅们在漏风的厂房里、在冬天零下的温度里、在钢板带着锈迹和油污的实际工况下,一点点调出来的。
最容易被省掉的工序,往往最要命
产线赶进度的时候,最先被砍掉的是什么?
不是焊后的探伤,不是外观的打磨,是焊前的预热。
很多班组长觉得,反正厚板焊完探伤也能过,预热多麻烦,还要拿测温枪量温度,耽误半小时产能。尤其是冬天,车间里漏风,钢板摸上去冰得刺骨,上来就直接开焊,局部温度一下冲到一千多度,周围的钢板还凉得像冰块,热胀冷缩的力直接把焊缝扯出肉眼看不见的细裂纹。
真正靠谱的焊接工艺,连焊完多久敲焊渣、隔多久做一次去应力回火,都是卡着时间点来的。
之前有批做重载设备基座的工件,就是偷省了预热的工序,拉去做载荷测试的时候,刚加到额定值的七成,焊缝直接崩开,碎块飞出去三米远,现在想起来都后怕。
不过话说回来,也不是所有焊缝都要按最严的标准卡。比如做普通的铁皮机箱,焊完只要不漏水、外观齐整就行,谁会花那个成本去做回火去应力?毕竟成本摆在那。
小徒弟后来又站在工位边上看了半小时,焊花溅到他的笔记本上,烧了个小窟窿,他也没躲。风从车间的大门吹进来,带着焊剂的硫味,混着铁屑的金属气,师傅手里的焊枪嗡的一声,又拉出一道亮得晃眼的弧光。
作者|制造
排版|制造
审核|小准