上周带刚毕业的徒弟逛车间,他指着机床边贴的塑封纸撇嘴巴,说这玩意不就是给审核看的?拧个螺丝要写拧三圈回半圈,测个尺寸要等工件凉透了再量,纯纯形式主义。
我当时没反驳。
指了指墙角那台去年拆下来的主轴——就是上个月新来的操作工,嫌指导书麻烦,螺丝直接拧到底,跑了俩小时主轴窜动超差,拆下来光换轴承就花了小两万,还耽误了三天交期。
那些被骂“多此一举”的条款,全是真金白银砸出来的
就说那个拧三圈回半圈的要求,很多人刚进车间都要吐槽一句,螺丝不就是拧得越紧越牢靠?犯得着拧完再松半圈?
真不是故意折腾人。钢制螺栓拧紧的时候,塑性变形是有阈值的,你硬拧到底,当时看着纹丝不动,机器跑俩小时带着温度,螺栓的应力慢慢松弛,预紧力直接掉一半。到时候工件松了抖刀,打坏硬质合金刀具都是小事,高速旋转下飞出来的铁屑,能把人脸划得见骨。

我刚进厂那会,车间还没现在这些塑封得整整齐齐的指导书,全靠师傅口传心授。哪个师傅愿意多讲两句,哪个徒弟就能少走点弯路,但总有漏的。
有次做铝合金壳体的铣削,新来的小伙子赶进度,没等工件冷却就拿去测尺寸。夏天车间三十七八度,工件铣完带着三四十度的余温,测出来的尺寸刚好卡着公差下限,他当时还挺高兴,说这批活干得真顺。等这批货装到客户那边,凉到室温,材料热胀冷缩缩了两丝,直接整批退回来。
那批货拉回仓库的时候,整个班组蹲在门口抽了一下午烟,没人说话。后来那行字就被红笔写在指导书最显眼的位置:铣削铝合金工件,必须待工件降至室温后再进行尺寸测量。
真正有用的作业指导书,从来不是坐在办公室里写出来的
现在不少人对作业指导书的印象,就是写字楼里的工艺员对着电脑敲出来的官样文章。上次碰到个刚毕业的工艺员,写的指导书里要求“工件装夹需牢靠”“清洁工件表面油污”,全是正确的废话。
啥叫牢靠?夹到什么力度?用多大扭矩的扳手?啥叫清洁干净?用无尘布还是棉纱?是蘸酒精擦还是干擦?
结果车间里的工人照着干,拿棉纱擦工件表面,掉的细纤维粘在加工面上,后续做阳极氧化的时候,整批工件全是不均匀的花斑。我拿着那批废件找过去,他还挺委屈,说清洁干净不就行了?
对啊,是干净了,但没写清楚细节的指导书,跟空气有啥区别?
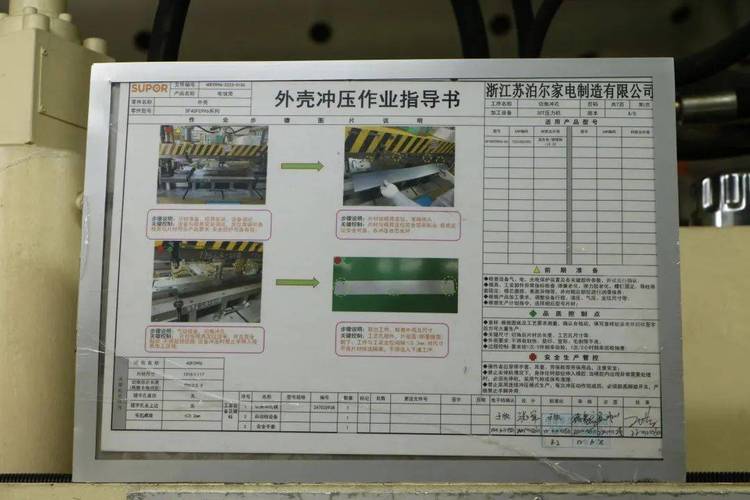
你看那些在车间泡了十来年的老工艺,写的指导书根本不会说空话。写装夹要求,会直接标清楚“平口钳装夹时,工件伸出钳口高度不超过15mm,夹紧后用铜棒敲击工件上表面确认贴实”,连敲击用啥材料都给你写明白,根本不用你猜。
还有的指导书用了三五年,边边角角全是老工人用铅笔写的小字批注:“这个切削参数夏天要降50转,冬天不用”“换这个批次的刀片时,要把进给量调慢一点,不然容易崩刀”。这些碎碎的经验,是坐在写字楼里对着参数表永远写不出来的。
别把指导书当圣经,它是跟着现场一起长的

很多人觉得指导书是定死的,印出来的字就不能改,改了就是违反规定。其实根本不是。
之前我们做不锈钢零件的钻孔工序,一开始写的参数是进给0.12mm/r,连续打了几百件都顺得很。后来换了一批新的钻头供应商,照着同样的参数干,打出来的孔边缘全是翻边毛刺,工人报上来问题,我们跟着在现场试了一下午,把进给降到0.08,毛刺一下就没了。当天就把指导书里的参数改了,还加了一行小字备注:换用新批次钻头时,需先试钻3件确认毛刺状态,再批量生产。
说实话,不少人对作业指导书的误解就在这,觉得它是束缚人的条条框框,是应付外审的摆设。但你真在车间待久了就知道,它更像个记性不好但经验老到的老同事——你摔过的跤,碰过的坑,它都帮你记在那几行皱巴巴的字里,提醒你下次别再踩。
上次那个一开始吐槽指导书形式主义的徒弟,后来在机床边的指导书旁边,用马克笔补了一行字:“拧三圈回半圈,不然上个月换主轴的钱,平摊到每个班组头上,这个月绩效都要扣没”。
我看见的时候笑了半天。
根本不用讲啥大道理。真在现场待过的人,自然知道那几行字,值多少钱。
作者|制造
排版|制造
审核|安然