第一次碰剪板机,我差点闯了大祸
很多外行第一次见剪板机,都会跟我那时候一样犯懵。不就是上下两个刀片挤嘛,怎么就能卖到几十万?
说实话,真上手你就知道不一样。剪软料跟硬料不一样,薄料跟厚料不一样,甚至不同材质的料,剪的时候力道、速度全不一样。
我那次闯祸,就是没等压脚把料压紧就下刀,刚送进去的钢板歪了小半厘米,切出来的料直接差了快一公分,整批活都差点耽误。
老师傅回来没骂我,就指着地上的废料说,你摸这切口。我伸手一摸,一边齐一边毛,扎得我手指瞬间冒了个小血点。
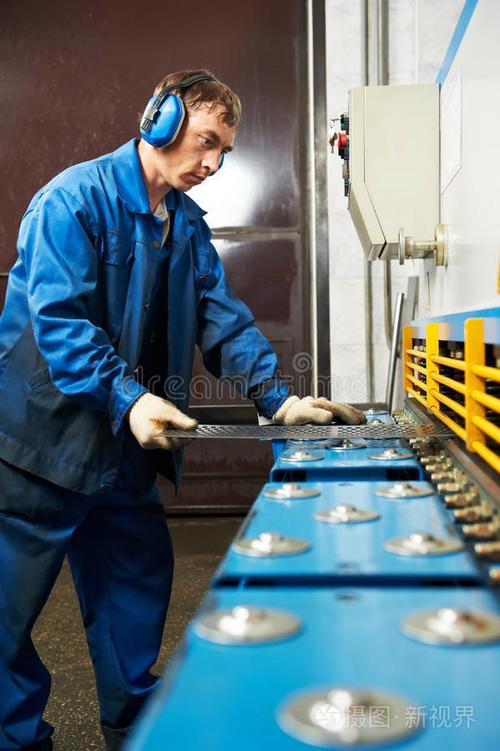
这活,差一点都不行。
核心门道全在刀隙里
很多新手学剪板机,第一个礼拜学送料,第二个礼拜学调刀,调不对全白搭。
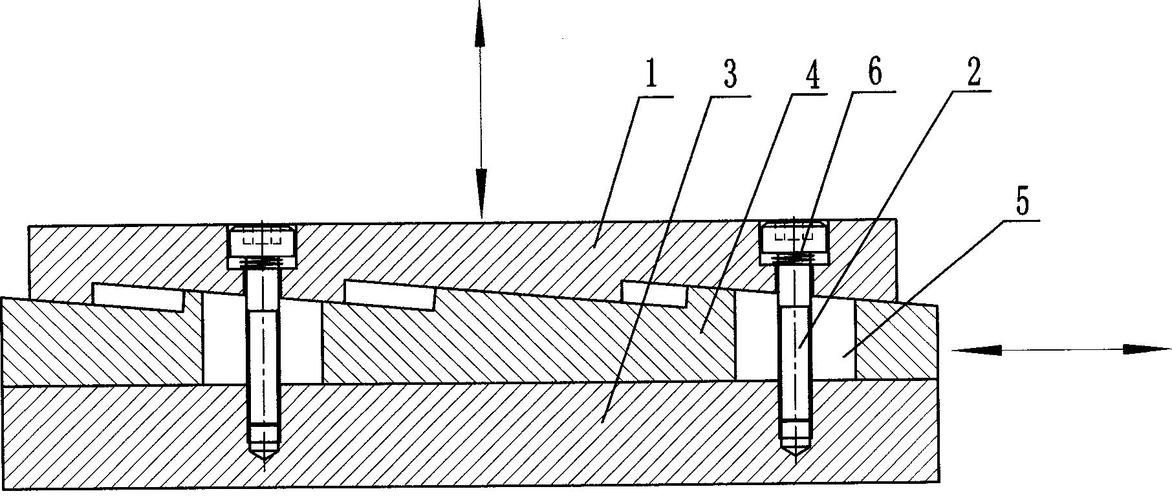
说白了,剪板机不是靠蛮力砍断铁皮,是靠上下刀片的错位挤断。两个刀片之间留的那点缝,就是刀隙,这是整台机器的魂。
调大了,切出来的料全是毛边,甚至剪不断,拉出来一串铁皮丝。调小了,两个刀片直接碰在一起,用不了几次刀口就崩出缺口,换一套刀片大几千就没了。
我那时候跟着老师傅调刀,拧一下丝杠,切一块废料,摸一遍切口,再拧一下,再切,折腾半个钟头才调好。
老师傅说,你拿切一厘米厚钢板的刀隙,去切一毫米的不锈钢,这不就跟拿菜刀剪指甲一样,能齐整才怪。
哪怕是现在的数控剪板机,系统里能自动输入参数,换料的时候你也得重新核对刀隙,机器哪知道你手里这块料是软是硬,有没有翘曲。
老司机都懂的小毛病,别瞎修
干久了你就发现,剪板机其实皮实得很,很多看起来的大毛病,都是小问题。
比如切出来的料总是歪,你别上来就拧挡尺调机架,先看看压料脚。压料脚是靠弹簧或者油压把料压紧的,用久了压力不够,下刀的时候料窜了,自然就歪。把压力调大一点,比拆半天机器管用多了。
再比如切料的时候噪音突然变大,除了缺润滑油,大概率是刀片钝了。很多人一慌就找厂家换刀片,其实拆下来磨一遍刀口,就能再用大半年,省不少钱。
不过话说回来,剪板机最金贵的就是刀片,再皮实也不能瞎造。切钢板的机器别拿去切钢筋,那玩意儿硬度太高,崩一个缺口,整把刀都废了。
我见过不少图省事的师傅,什么料都往剪板机里塞,没半年机器就出大问题,大修一次花的钱,够买半年的料了。
说实话,干钣金这行,剪板机是进门第一关。你摸透它的脾气,它就能给你出漂亮活。急着赶活省步骤,最后坑的还是自己。
作者|制造
排版|制造
审核|乐乐