2026-09-22 08:09:54 分类:正文
刚换完工作服进车间,老远就听见哐——嗡的一声闷响。那就是折弯机在干活。
走近了看,半米宽的冷钢板平平整整放进去,滑块压下来,顺着模子一下就变了形状,直愣愣的钢板成了带直角的框,跟变魔术似的。
很多人看一眼就觉得,这不就是靠劲儿压吗?有啥技术含量?
说实话,真不是。
它不是大力出奇迹的傻大个
很多外行甚至刚入行的学徒,都觉得折弯机不就是吨位越大越好,劲儿越大啥板都能折。错得离谱。
它有自己的脾气。一块多厚的板,要折多大的角度,得算对劲儿,劲儿大了,直接把板压裂,劲小了,松开就弹回去,角度不对。
这个就是行里说的回弹,没个两三年手感,你真摸不准。不同材质回弹还不一样,软一点的低碳钢回弹小,硬一点的不锈钢回弹能差出去好几度,你要是按老经验闭着眼折,做出来的零件十有八九不合格。
我刚上手那会,拿不锈钢折支架,按低碳钢的压力调,结果松开一量,角度差了三度,整批料都废了,心疼了好几天。
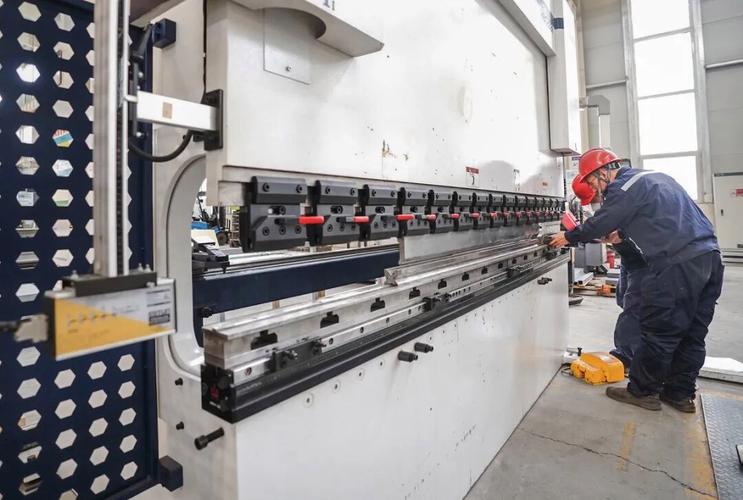 工厂车间数控折弯机加工现场
核心秘密藏在一条槽里
大多数人盯着上面的滑块看,觉得那是出力的地方,肯定最金贵。其实不对,决定折弯好不好看的,是下面那块模子上的V型下模槽。
通俗说,你折白纸也得找个边压对不对?折弯机的V槽就是那个基准边。槽宽选不对,再准的压力也白搭。
通常来说,槽的宽度得是板厚的好几倍,这个数是老师傅们摸了几十年出来的。槽太窄,板压进去直接挤断,槽太宽,你根本折不出锋利的直角,出来的弯是圆乎乎的,装零件的时候缝大得能塞进去手指头。
我刚入行那会做配电箱外壳,图省事随便选了个宽槽,结果折出来四个边都带圆弧,盖子盖上去晃荡,被老师傅拿着工件敲了脑袋,至今还记得那个疼。
不过话说回来,现在的数控折弯机好多都带自动换槽了,省了不少事,但你要做高精度的活,还是得老师傅眯着眼睛量一遍,机器也有卡错位置的时候对吧?
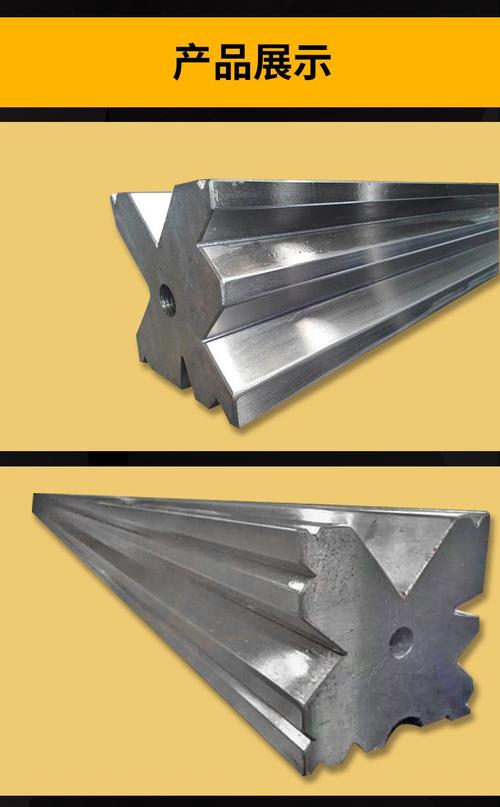 折弯机V型下模槽特写
出问题别先赖机器,大多是操作错了
 出问题别先赖机器,大多是操作错了
车间里天天出活,偶尔折出来的件不对,学徒第一反应就是拆机器调压力,十有八九白忙活。我见得太多了。
最常见的就是折出来的边歪歪扭扭,一边高一边低。啥问题?不是机器滑块歪了,是后挡料上沾了铁屑。一块小铁屑哪怕只有头发丝厚,卡在那里,板靠上去就斜了,你调机器有啥用?拿个刷子扫掉,立马就好。
还有就是角度忽大忽小,你以为是压力不稳,其实是板料没放平整,或者一批料的厚度差了一点,料本身就不齐,机器再准也没用。
还有人图快,一次折两块薄板,省时间,结果两块板之间有间隙,折出来的角度差老远,白瞎了一整批料。
说实话,折弯机这东西,皮实得很,很少出机械故障,大多数问题,都是人偷懒或者不上心搞出来的。
你逛钣金车间去看,越是老工人,越不慌,放板的时候用手敲两下靠紧,扫一眼槽对不对,再踩踏板,出来的活个个合格。那些毛毛躁躁的,放上去就压,一天出一堆废件。
它不像那些全靠电脑的高端加工中心,折弯机半靠机器半靠人手的感觉,就像老裁缝剪布,机器再好,也得手把着找对地方。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:把硬钢板掰出弧线的折弯机
文章链接:https://m.lfdjt.com/p/zhizao/a/1614.html