2026-09-22 07:49:01 分类:正文
刚进车间实习那会,老远就听见东南角传来呲啦呲啦的爆响,一团亮得晃眼的白火裹着火星顺着钢板划,我以为是哪个师傅在烧电焊,凑过去才被踹了一脚。“瞎看什么,这是等离子切割,没见过?”
那是我第一次见这玩意儿。
为啥车间里越来越多师傅爱用它
早先切金属,要么用锯,要么上气割。锯切慢不说,异形件根本锯不动。气割快是快,但局限太大。只要不是普通碳钢,气割基本歇菜。切不锈钢,它表面那层氧化膜燃点比金属还高,根本烧不起来。切铝板,那玩意儿导热太快,刚点着温度就散没了。
等离子就不一样了。说白了就是把普通气体通电加热,硬生生拆成离子和电子,变成温度好几万度的等离子弧,别说金属了,什么玩意儿给它喷上都得化。化了还不算,高速气流直接把熔渣吹走,一道整齐的切口就出来了。
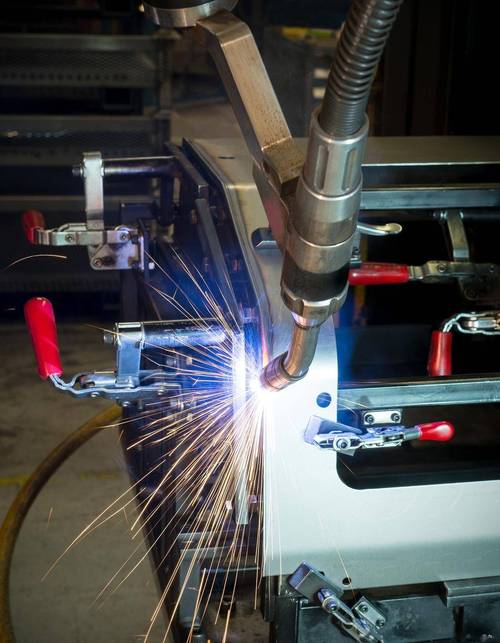 车间手持等离子切割作业场景
说实话,我现在切个一两寸厚的不锈钢,第一个想到的就是它,比线切割快,比激光切割便宜,现场搬个小电源就能走,太灵活了。
新手最容易踩的坑,我刚入行也栽过
很多新人刚摸割炬,上来就把电流拧到最大,说这样切得快。我刚学的时候也这么干,结果切两毫米的薄板,一刀下去直接给切出个大豁口,边烧得黑黢黢塌成一团,还废了三个割嘴。那会一个割嘴几十块,我三天试用期工资才多少,心疼得我晚饭都没吃。
真不是电流越大越好。切多厚的板用多大的电流,都是死规矩。薄板用大电流,纯粹是烧钱毁活。还有气压。气压太小,熔渣吹不走,切口背面粘得全是铁瘤子,磨一下午都磨不平。气压太大,直接把弧给吹断了,切一半断弧,接上去就是一道疤,零件直接废了。
握割炬的手感也能告诉你对不对。参数调对了,手里只有均匀的轻微震动,走刀顺得很,火星一直跟着走。要是震得手麻,要么气压不对,要么电极已经烧歪了,赶紧停。
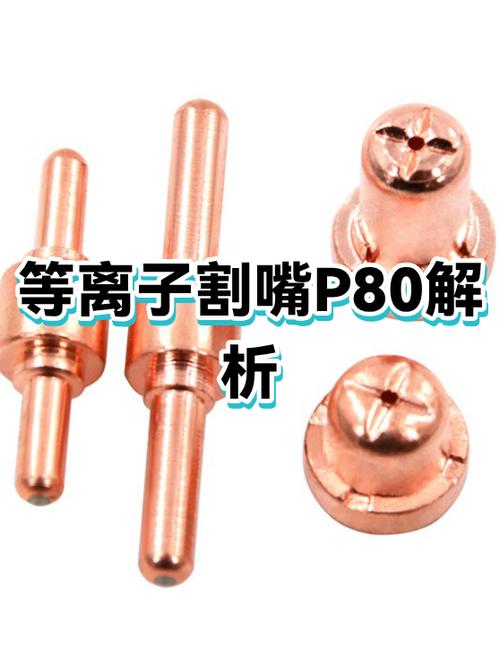 等离子切割损耗新旧割嘴对比图
割嘴和电极是最娇贵的易损件,参数不对,喷嘴距离钢板太远太近,分分钟烧坏。我见过新手一天废八个割嘴,师傅脸都绿了。
它也不是万能的
 它也不是万能的
别听卖设备的吹得天花乱坠,这玩意儿也有干不了的活。太厚的钢板,它不如气割成本低,割起来还慢。切出来的切口会有一点点斜度,要求特别严的精度活,还是得给线切割让路。
还有一定要注意防护。它的弧光比电焊亮得多,我刚入行那天,摘了面罩瞟了一秒,结果眼睛涩了整整一天,到晚上眼泪止不住流,睁都睁不开,那滋味,我现在想起来都难受。还有切割产生的烟尘,一定要开排风,别嫌麻烦,吸多了对身体没好处。
不过话说回来,现在钣金车间里,数控等离子切割台基本都是标配了,切异形件,开小孔,比手工准好几个档次,效率翻好几倍。但不管设备多先进,工地现场补料,车间里临时切个零件,手持的等离子切割还是离不开,揣上割炬拉上电源,在哪都能干活。
你去车间逛,听见那一声呲啦,亮得晃眼的白火划过钢板,那就是它在干活了。不比激光切割那么安静精致,一股子粗粝的狠劲,反正什么难切的金属,它上去一刀切就完了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形光刀:你不知道的等离子切割
文章链接:https://m.lfdjt.com/p/zhizao/a/1611.html