上周带刚毕业的小徒弟去热处理工段转。他盯着墙角那台蒙了半层切削液雾的硬度计,翻了个白眼:”这老古董还留着干嘛?手机下个硬度测量APP不香?”
我当时没接话。指了指他口袋里揣的APP。上个月刚因为测不准被采购部骂了一顿的供应商,就是靠那类APP出的检测报告。
你以为的”不准”,多半是你没摸对门道
很多人刚接触这玩意儿,第一反应就是”不准”。其实根本不是设备的问题。所有硬度测试的第一步,永远是把试样表面磨到无氧化皮、无油污、无划痕。差一点都不行。
上次有个班组赶产能,磨样的工序直接跳了,拿刚从淬火槽里捞出来、还蒙着一层黑氧化皮的零件就往测试台上放。打出来的硬度值比标准要求低了快三分之一,报上来的时候我一看数就知道不对——氧化皮本身就软,压头打在那层皮上,根本碰不到底下的金属基体,数能准才怪。
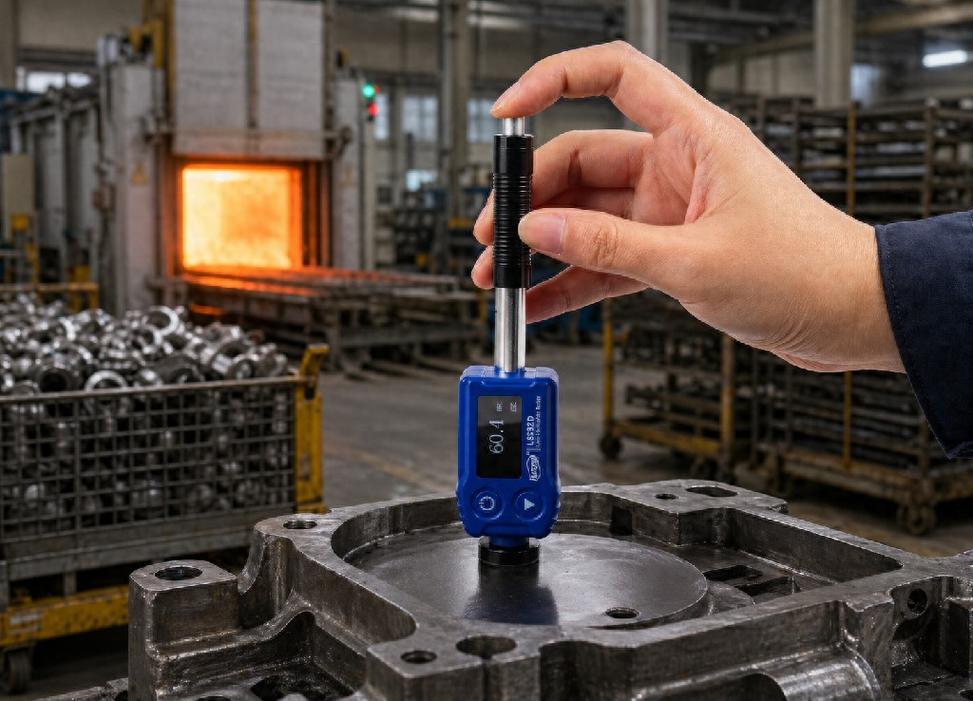
真发出去了,客户把零件装到传动系统上,跑不了俩月就得磨断。那可不是赔点加工费的事。
这玩意儿的”脾气”,比车间里的老钳工还难摸
别觉得硬度计就是个带砝码的铁架子。它娇贵得很。硬度计的摆放位置必须远离振动源,哪怕离地面的震动够不上你脚边的感觉,对微米级的压痕来说都是天大的干扰。
之前我们把设备挪到离冲床半米远的位置,头三天测出来的数全飘,找了设备厂家来调了半天,最后才发现是冲床打零件的时候,地面传过来的微震,让加载的力值偏了快10%。挪到离冲床五米远的防震台上面,数立马就稳了。
还有那根细细的金刚石压头,比你家笔尖还脆。上次小徒弟放试样的时候手没稳,哐当一下把零件砸在压头上。那一下,小半个人的月奖没了!师傅追着他绕车间跑了三圈,边跑边骂他不长眼睛。

冬天车间温度低的时候,还得提前开机预热至少半小时。油缸里的液压油冻得稠乎乎的,加载速度慢半拍,打出来的硬度值全是虚高的——这都是我刚进厂的时候,跟着师傅蹲在设备旁边守了三个冬天攒出来的经验,说明书上根本不会写这么细。
那些没人明说的”潜规则”
很多人觉得,硬度值差个5HV根本不算事,差不多就行。错。尤其是做高强度轴类、紧固件的零件,差5个硬度值,可能就是从”用十年都没事”到”跑俩月就疲劳断裂”的区别。每一次换压头、换加载档位,都必须用标准校准块打三次取平均值,偏差超了范围就得重新调,别图省事。
说真的,我干这行快二十年,见过太多因为在这上面图省事栽跟头的事。隔壁厂上次赶出口订单,连标准块都懒得碰,换完压头直接打零件出报告,结果第三方检测的硬度差了快15个HRC,整批货扣在港口,滞港费一天大几千,老板在办公室拍桌子骂了一下午,谁都不敢搭话。
上周小徒弟问我,现在都有在线的硬度检测设备了,为什么还要留着这台手动的老机器?我给他指了指旁边刚加工完的一根细长轴。那种细得跟晾衣杆似的长轴,在线设备根本卡不住,测不了。还是得拿下来,在这台老硬度计上找个平整的截面,慢慢放稳,轻轻加载,才能测出最真实的数值。哪有什么万能的设备,适合现场的,才是靠谱的。
昨天路过热处理工段,看见小徒弟正蹲在硬度计旁边,拿细棉布仔细擦着压头旁边沾的切削液。看见我过来,他挠挠头,说上次因为磨样没擦干净被骂的事,他记着呢。
挺好。
作者|制造
排版|制造
审核|乐乐