上周三夜班刚啃完半盒凉透的包子,装配台那边的小徒弟突然喊我。
说测了三回的液压块,打压到8兆帕就漏得跟筛子似的。
我当时第一反应是密封槽铣歪了。
拿塞尺量了半天,槽深槽宽全在公差里,密封圈也换了仨。
最后低头一瞅,他把那个O型圈,硬生生扯成了椭圆才塞进去。
说出来你可能不信,我们上个月的设备故障台账里,三分之一的非计划停线,追根溯源都是这个直径不过几厘米的小胶圈搞出来的。没人会把它当核心零件,但它出问题的时候,谁都兜不住。
你以为的”橡皮圈”,根本不是一回事
很多刚入车间的新人,头一回见O型圈,第一反应就是超市卖的那种绑塑料袋的橡胶圈——弹性好,随便扯,塞进去能挡住东西就行。
真不是。
好的O型圈摸起来是带点糯感的,指尖按下去能留个浅浅的印,松手马上弹回来。要是你拿在手里对折,白印子半天才消,摸起来硬邦邦的,跟老化的高压锅密封圈似的,这圈基本就废了,弹性早就没了,装上去一压就裂。
我之前见过最离谱的操作,有人为了把圈塞进窄槽里,拿一字螺丝刀把圈挑得跟拧麻花似的,装完看着严丝合缝,一打压直接从拧过的位置撕成两半,漏的油淌了半张装配台。

别觉得这是小事。这圈在槽里的压缩量,根本不是越紧越好。压太狠,橡胶没地方舒展,跟人穿小两码的鞋走久了要磨破一样,用不了多久就会被挤得失去弹性。压不够,液压油、冷却水甚至压缩空气,顺着那点缝隙就钻过去了,你查半天都找不到漏点。
很多产线调密封槽的时候,总觉得槽深差个0.1毫米无所谓,反正圈有弹性。差这0.1,可能就是运行三个月不漏,和打压当场就喷的区别。
漏点不一定在圈上
我在车间待了快十年,见过至少三分之一的密封故障,锅根本不该O型圈背。
之前我们线的冷却管路,漏了快一周,当班的师傅换了七八个圈,擦了三回地面,每次打压半小时就开始渗水。最后顺着水迹摸上去,才发现是密封槽的边角,留了个铣刀走刀时带出来的小毛刺——跟个迷你刀片似的,每次装完新圈,打压的瞬间就被这毛刺划个细口子,细到肉眼根本看不见。
那师傅当时蹲在地上,盯着那个小毛刺看了半分钟,差点把手里的扳手扔出去。
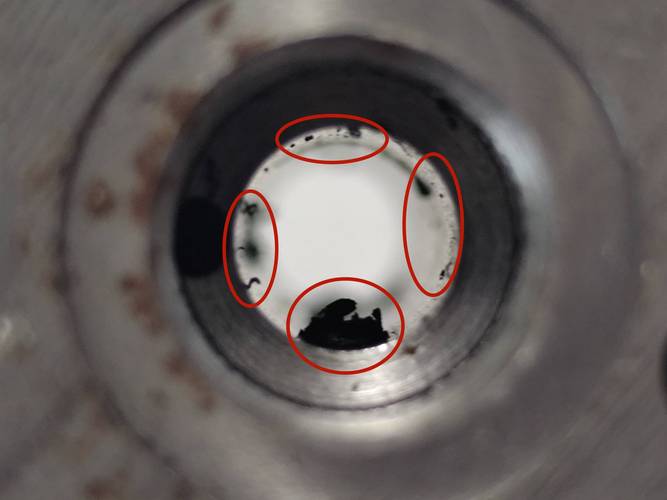
还有人喜欢给O型圈上厚厚的黄油,觉得这样好装,还能防漏。说实话,要是走的是普通液压油还好,要是管路里通的是带溶剂的清洗液,那黄油跟溶剂一混,把橡胶泡得发胀,没运行俩小时就被挤到密封槽外面去了。我上次见个新人,为了减小摩擦,拿洗洁精泡了圈往槽里塞,结果洗洁精残留在橡胶表面,把材质腐蚀得发黏,还没等打压,自己就裂成两截。
别笑。很多人踩过这个坑。
那些没人写进手册的装配细节
书本上的装配步骤永远是”检查槽型、安装密封圈、打压测试”,但没人会告诉你,装小尺寸的O型圈,别用金属工具硬挑——找个磨光滑的竹片,把圈顺着槽轻轻捋进去,比用螺丝刀快三倍,还不会划坏圈。
要是粗截面的圈,装之前可以拿和管路介质同类型的油稍微润一下,别拿洗洁精、黄油、甚至随便什么机油凑。橡胶和什么介质搭配,都是提前匹配好的,乱上润滑剂,搞不好直接把圈泡坏。
还有个最容易被忽略的规矩:拆下来的O型圈,哪怕看着跟新的一样,只要拆过,就别再往高压位上装。橡胶被压过一次,就有了永久变形,你看着没裂,其实内部的应力早就散了,下次装上去撑不了多久。
别省这几块钱。
很多产线算成本的时候,总觉得一个密封圈才几分钱,拆下来擦干净再装回去,能省一点是一点。最后因为一个圈漏液,停线俩小时,损失的钱够买一卡车密封圈。
我每次带新人,第一堂课就教他们认圈。不是教参数,是让他们拿在手里折,摸,对比新圈和老化圈的触感,让他们知道哪个能装,哪个该扔。别上来就背压缩率多少,槽宽多少,背得再熟,装的时候硬扯得跟皮筋似的,啥参数都没用。
昨天小徒弟又跑过来问,说他选的圈尺寸全对,为啥装上去还是漏。
我抬眼一瞅,他为了拿方便,把那个O型圈扯得跟个细面条似的套在手指上。
得。
又得重来。
作者|制造
排版|制造
审核|乐乐