上周带刚毕业的小徒弟逛冲压下料线,刚走到料架工位,就听见“呲——哐”一声脆响,他吓得往后跳了半步,攥着手里的点检表问,师傅这是上气动炮了?
我顺着声音指了指料架旁边那个银灰色的筒状零件,就是你天天点检表上打勾的那个气缸。
他愣了三秒,说这玩意就是?我以为得是个多大的东西。
你以为它只是个“金属筒”?错得离谱
很多人对气缸的印象,停留在“两头堵的铁管子,通气就顶杆出去”的层面,觉得这东西结构简单到没什么技术含量。
哪有那么简单。
你拿它推个薄塑料包装盒,顶歪了、回弹慢、力度忽大忽小,十有八九不是你活塞杆拧偏了,是你根本没摸透它的脾气。
上个月隔壁装配线报故障,说工位上的气缸每次缩杆的时候,都往外喷细油雾,熏得旁边贴标签的小姑娘直揉眼睛。维修组的小伙子拆了换了整套密封圈,才撑了三天又开始漏。最后顺着气路往源头查,发现空压机出口的滤水器堵了大半年,管路里攒的积油顺着压缩空气直接冲到气缸里,气缸本身半毛钱问题没有。

你看,外行见故障先拆零件,老技工的第一反应是顺着整个系统往上游摸。毕竟气缸只是个出力的执行端,前面连着的气路、过滤件、压力阀,哪一个出问题,最后都要算在它头上。
那些老技工才懂的“使用玄学”
说“玄学”有点夸张,其实都是被设备折腾出来的实诚经验。
很多人装气缸的时候,就盯着安装孔对准了死命拧,觉得螺丝拧得越紧越牢靠。错。
你要是把安装座的螺丝拧到力矩超标,筒身被拉得微微变形,活塞在里面来回磨的手感,跟你用砂纸蹭铁管没区别,用不了半个月,密封圈就会磨得漏气得一塌糊涂。我见过最夸张的一条线,三个气缸因为安装座平行度差了半毫米,跑起来杆跟筒身磨得掉黑渣,换气缸换得跟换劳保手套似的,最后把安装座重新铣平了面,整整两年没出过故障。
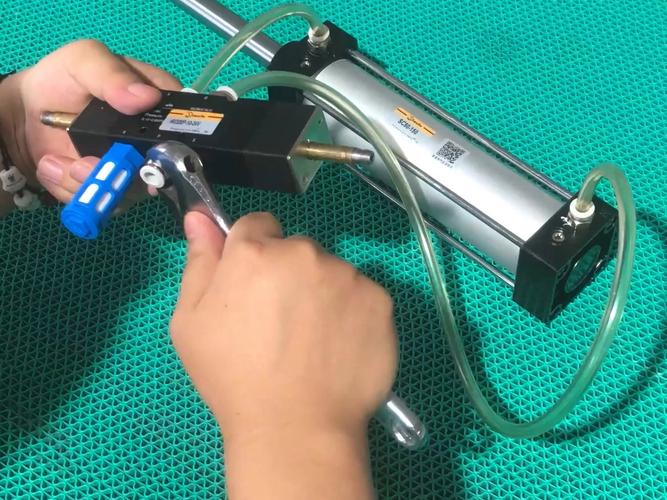
还有选行程的时候,很多人卡得死死的。比如算下来需要推出去100mm,就硬选100mm行程的气缸。装上去跑俩月,杆伸到最前端的时候“哐”一下撞在端盖上,声音大得整条线都能听见。撞个半年,端盖裂了,活塞碎了,又要停线换件。
老师傅选的时候,都会多留个5到10mm的行程余量,不让它硬顶在机械死点上,就这一个小调整,气缸的寿命能翻一倍都不止。
真的,哪有什么高科技。就是干的时间久了,被设备的脾气磨出来的直觉。
被忽略的小细节,才是停机的导火索
很多人觉得气缸是气动系统里最皮实的部件,只要不漏气就不用额外管。真不是。
上个月我们整条线停了22分钟,维修组的人蹲在设备旁边查了半天,从压力阀查到电磁阀,最后发现是某个小气缸上的磁性开关松了。那个小开关本来是用来检测活塞杆有没有伸到位,给后面的工序发启动信号的,结果因为固定它的小螺丝没打紧,被杆来回的震动晃得移位了,信号一直发不出来,整条线卡着等那一个信号,谁都没往那个指甲盖大的零件上想。
还有冬天车间温度降到零度以下的时候,要是下班的时候没把气路里的冷凝水排干净,第二天早上水在管路里冻成冰坨,气根本通不过去,气缸半天不动。刚进厂的小孩见了,第一反应是蹲那拆气缸,拆了一半才发现是管路堵的全是冰,冻得手通红,又得重新把零件装回去。
别信那些卖设备的吹的什么“零维护”。
屁。
产线24小时转,灰尘、震动、忽高忽低的温度,哪一样不是在慢慢磨它的寿命。
不过话说回来,气缸这东西也是真的耐造。上次我们清理设备角落的积铁屑,扒出来一个被铁屑埋了半拉的气缸,擦干净接上压缩空气,“呲”一下就把杆伸出去了,连点卡顿都没有。比那些娇贵得碰一下就报警的伺服元件,实在太多了。
上周小徒弟把那个松了的磁性开关重新固定好,拿着扳手蹲在设备旁边看了半天,说原来天天听见响的东西,居然藏着这么多容易踩的坑。
我笑了笑,没接话。
毕竟车间里的设备,从来不是靠翻说明书就能摸透脾气的。
作者|制造
排版|制造
审核|阿辰