先把你对焊机的刻板印象掰碎
很多人对焊机的第一印象,就是个粗笨的铁疙瘩,功率拉得越高越好,根本不需要什么精细呵护。上次来的新徒弟,头天上班就闹了大笑话。他看焊机上插着根焊枪,旁边有个空闲的插座,直接把手里220V的手电钻插头怼了上去。
按开关的瞬间,插座冒了个小火花。
那小伙子脸都白了。
说实话,这真不怪他。谁能想到这看着外壳薄得像铁皮的家伙,里面的电路板比他自己的笔记本主板还娇贵?之前还有人跟我讲,焊机不就是个大号的变压器,把电压降下来出大电流烧铁么——真这么简单,车间里那些因为焊机输出不稳,焊出来的缝一掰就断的废料堆,是哪来的?
还有人总觉得,买焊机就得挑功率最大的,不管焊多薄的料,先把电流拧到最大再说。上个月赶订单,班组里的小伙子为了快,把焊0.8mm薄铁皮的小焊机,电流直接拧到了最大档。焊出来的缝看着亮堂堂的,火星子飘得比谁都远,结果敲掉焊渣一看,密密麻麻全是气孔,手一掰直接断成两截。
白瞎了三卷焊丝。
后来拆开机箱才发现,散热片上积的铁屑堵了快三分之二,电流一上去内部温度直接飙过保护阈值,输出根本不稳,全是飘的。

焊花飘的时候,焊机在干嘛
别信那些网上把原理讲得云里雾里的教程。你看见焊枪打出来的那道蓝弧,根本不是墙上插座的电直接顺着线跑出来的。中间要过好几道看不见的关卡:先把送过来的工频交流电,切成快到你根本数不清的高频脉冲,再降压,再整流,最后稳稳当当地送到焊枪口。
说白了就跟你往杯子里倒热糖水似的。直接举着水壶往杯子里倒,要么水洒一桌子,要么水流忽大忽小容易溢出来。中间加个带阀门的稳流装置,流出来的水才匀,温度才稳,不会刚倒进去就凉得快。
焊机的核心本事,从来不是能放出多大的电流,而是能把不稳定的电流,稳到分毫不差。
这话真不是吹。上次焊那种0.5mm厚的不锈钢装饰条,电流只要差个5A,焊上去的位置要么没熔透,一磨就掉,要么直接烧个透亮的洞,整根材料直接报废。那都是真金白银的料啊,差一点都不行。
你站在旁边看老焊工干活,他甚至都不用凑上去仔细看,听弧光发出的声音就知道电流对不对——声音脆生生的,没有噼啪的乱响,就说明焊机输出的电是稳的,焊出来的缝肯定差不了。要是弧光发出的声音忽大忽小,哪怕焊枪拿得再稳,这活也算白干。
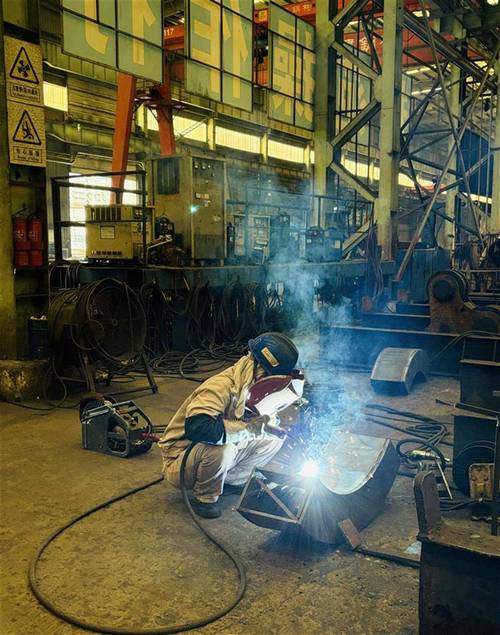
那些老焊工才知道的焊机小脾气

其实真不是。
最容易被忽略的故障点,从来都不是藏在机箱最深处的核心板,而是露在外面、所有人都能碰到的连接部位。
之前有个徒弟,蹲在焊机旁边拆了快半小时,满头的汗把工作服领子都浸透了,就因为一按焊枪就跳保护,他咬定是主板烧了要换件。结果我走过去,把夹在工件上的地线夹拿下来,在工件表面的锈迹上蹭了两下,重新夹牢,焊枪一按,弧光直接就出来了。
那徒弟站在旁边,嘴张得能塞进去个鸡蛋。
还有人给焊机做保养,图省事直接拿高压气枪对着散热口猛吹,吹完看着机箱里亮堂堂的,连个铁屑都没有。结果呢?把里面校准电流的电位器给吹偏了——本来拧到刻度100A的位置,实际输出只有70多A,焊出来的缝全是虚的,查了整整两天都没找到原因。
不过话说回来,谁能想到吹灰还能吹出问题?
正确的保养其实很简单。顺着散热风道把铁屑扫出来就好,别对着电路板直吹,力度轻一点,就像你给自己的笔记本清灰那样。地线夹每次用之前,都要把接触位置的锈迹蹭干净,别省那十秒钟的功夫。电流档位别一上来就拧到最大,薄料就用小档,厚料再慢慢往上加,它跟人似的,你对它温柔点,它就不会在你赶订单的关键时候掉链子。
上次下班,我看见之前那个把电钻插焊机上的小伙子,蹲在焊机旁边,拿着个小刷子一点点扫散热片缝隙里的铁屑。焊枪挂在旁边的挂钩上,弧光早就熄了,车间的风扇吹得他工作服衣角晃来晃去。
其实哪有什么精密得碰不得的工业设备啊。你摸得多了,知道它的小脾气,它就一直是你干活最靠谱的搭档。
作者|制造
排版|制造
审核|见微