刚带刚毕业的小徒弟扎进总装线的那天,他盯着工位上挂着的那把金属色的拧紧枪眼睛发亮,趁线长转头巡检的空隙,一把抓过来就往座椅固定螺丝上怼,“咔哒”一声脆响,他还特得意地冲我比了个OK的手势。
下一秒线长的巴掌就轻轻拍在他手背上。
“这颗螺丝要是开出去颠掉了,整车售后的索赔额,扣你三个月实习工资都不够。”
小徒弟脸一下子就红了,举着枪愣在原地半天没敢动。
那声“咔哒”根本不是拧到位的信号
很多刚进车间的新人都有这个误区——听着枪发出提示音,就觉得螺丝拧到位了,可以直接换下一个。
哪有这么简单。
你得先摸清楚枪头怼在螺丝帽上的角度,得垂直,不能斜着蹭,蹭到螺纹上的镀锌层掉了都不算完。你得控制手腕的力度,不能压着枪往死里怼,不然就算最后拧出来的扭矩数值达标,螺纹已经被你顶出了隐性损伤,跑个几千公里说不定就松了。
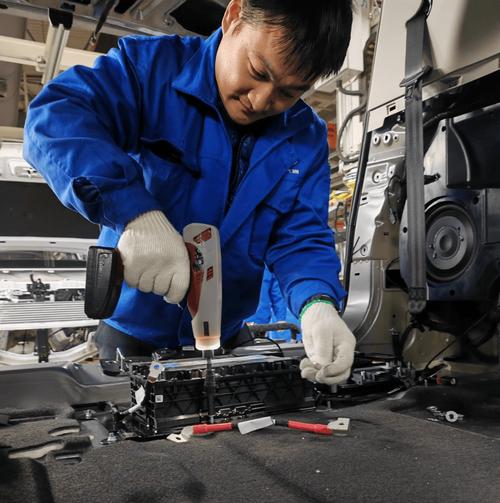
真正的拧紧精度,从来不是靠手的力气堆出来的。
之前我们班组出过一次纰漏,有个老员工图快,把拧紧枪的扭矩补偿阈值给调松了点,想着反正差个一点半点没人发现。结果交检的时候随机抽了二十个点,有七个螺丝的预紧力比标准值低了近两成,整批次拆了重装,全组人加班到凌晨两点,算下来的加班费、物料损耗费,比他偷那点懒省的时间值钱一百倍。
别不信,产线上的螺丝没有“差不多就行”的说法。
它数的不是螺丝个数,是每一丝的预紧力
你在家里装个书架肯定有体会:螺丝拧太松,书架晃得像要散架;拧太狠,塑料或者木质的螺纹直接崩裂,螺丝直接在孔里打转转,根本吃不上力。
产线上的拧紧枪存在的意义,就是把这个“刚好的劲儿”给死死卡死。
你别把它当成个大号的电动改锥。从你按下扳机的那一刻开始,枪身里的传感器就在实时记着数:螺丝从刚开始接触工件到完全贴合转了多少圈,旋转过程中受到的反作用力有多大,直到把螺丝拉到刚好的弹性形变区间——也就是不松也不紧的那个最优状态,它才会停。
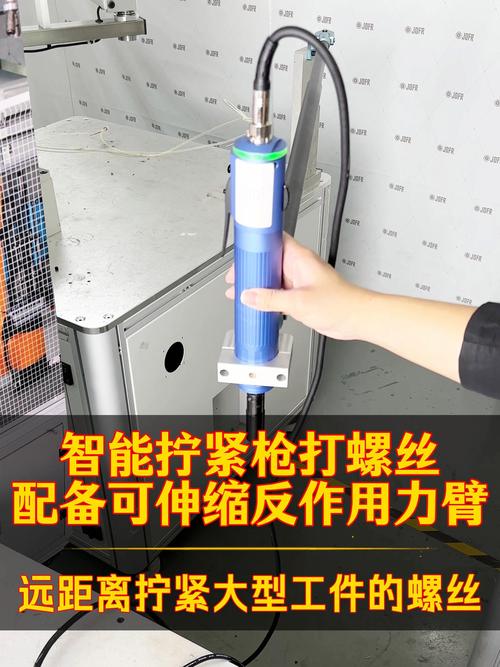
说实话,我刚入行的时候也觉得这玩意搞的太玄乎,不就是个铁螺丝嘛,值当在枪里塞这么多传感器?直到有次跟着售后去处理高速上的突发故障,就是因为固定下摆臂的螺丝预紧力差了那么一点点,车开了三百多公里螺丝松了,整个轮胎晃得像筛糠,当时在应急车道站着,风卷着轮胎带起来的碎石子打在护板上噼啪响,现在想起来都后背发凉。
那时候才明白,这枪抠的那几牛的扭矩差,真的是在给路上的人托底。
老工人摸枪的那些“土经验”,真不是瞎讲究
在车间待久了,你会发现老工人拿枪的习惯,比那些写在作业指导书里的条条框框还细。
冬天刚开线的时候,枪在车间冷风里放了一整晚,你不能上来就拧硬连接的关键部位螺丝,得空打个三四次,让里面的传动结构暖到正常工作温度,不然测出来的扭矩能飘出去一大截。还有枪头的套筒,要是磨得露了里面的金属边,哪怕还能牢牢套住螺丝,也得马上换——别嫌麻烦,上次有个班组为了省那几块钱的套筒,硬撑了三天,结果报废了快四十个铝制螺丝,算下来的钱能买半箱新套筒。对吧,这笔账怎么算都亏。
你拿久了就知道,正常拧到位的那一下,手腕是能感觉到轻微的顿挫的,不是那种硬邦邦的突然卡死——那种硬邦邦的状态,八成是螺纹里卡了铁屑,或者你根本没对准螺丝孔,歪着硬顶进去的,就算枪的屏幕上跳出来全绿的合格标识,那也是不合格的。
昨天小徒弟第一次独立顶岗,拧完第三十二颗螺丝,转头擦了擦额头上的汗,跟我说原来这枪拿在手里沉的不是那几斤金属,是每一下按完扳机,都得扛着的那点责任。
我没接话,给他递了瓶冰可乐。
作者|制造
排版|制造
审核|小准