上周带刚毕业的实习生去钣金车间,刚走到水刀工位边上,小伙子凑得离安全挡板半米远,伸着脖子喊——”师傅这水刀是不是切豆腐的?我家高压喷壶冲瓷砖都没这劲儿”。
我当时直接给他脑瓜崩弹回去。
你想啊,那可是能把巴掌厚的钛合金板切得齐整的玩意儿,真拿它冲手,连招呼都不会打就见骨。
你以为的”水流”,其实是掺了料的”高速子弹”
很多人第一次听水刀切割,都觉得就是把自来水压得特别高。
错。
纯高压水切个薄塑料还行,真碰到钢板、硬陶瓷,水射流刚碰到材料表面就直接散开了,连个白印都留不下。真正干活的水刀,是在高压水的出口位置,混进去细细的磨料——就是那种比面粉还细的石榴砂,顺着水流的劲儿一起喷出去。
混了磨料的水射流,出口速度通常能赶上音速的三倍。你站在挡板后面都能听见那声音,不是哗哗的流水声,是尖锐的、像无数小钢珠对着一块铁皮猛砸的嘶嘶声。

上次有个新来的师傅图省事,切完一块铝板忘了关磨料阀,半小时攒的砂顺着管子漏得满地都是,踩上去跟踩在碎玻璃碴子上似的,扫了整整两桶才清干净。
车间里没人愿意碰的”软刀子”
我之前在激光切割工位待过半年,最烦的就是切厚板的时候,边上飘的那股焊烟,还有材料切完边上那圈烤得发蓝的热影响区——你切个带密封槽的铝合金件,切完边上硬得跟淬火了似的,后续打磨都费老劲。
水刀就没这毛病。
整个切割过程材料本身几乎不升温,连个温乎劲儿都摸不出来。上次接了个单子,是给科研院所切那种带碳纤维夹层的板,激光一上去直接把层间的树脂烤焦分层,废了好几块板,换了水刀上去,切完的边连毛刺都没多少,拿出来凉冰冰的,跟从仓库刚拿出来的料一样。
不过话说回来,水刀也不是万能的。你要切个0.1毫米厚的薄铜皮,水刀那点冲击力直接把料吹得翻卷,根本切不齐;要切特别深的厚板,射流走到下面就开始发散,切出来的边是斜的,得后续磨半天。
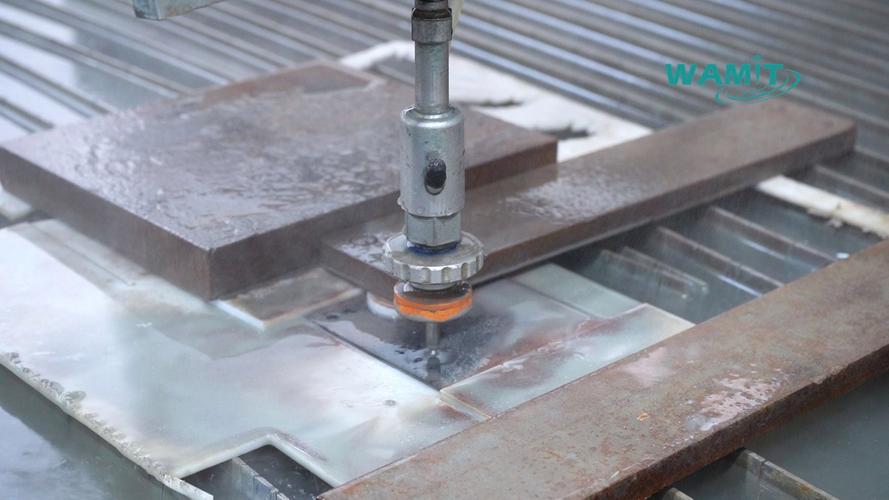
上次碰到个最离谱的故障,是磨料管路堵了。本来正常切的好好的,嘶嘶的声音突然变闷,出料口的水直接喷得老高,没等我们反应过来,半米外的亚克力挡板上直接被无砂的高压水冲出来一道半厘米深的沟。那时候才反应过来,砂堵在混合腔里了,纯高压水的劲儿,真的是什么都敢切。
那些传得神乎其神的水刀谣言,别信
之前刷短视频,看见有人说水刀是万能的,连防弹玻璃、核桃、甚至冻硬的猪肉都能切。
扯什么呢。
真要切钻石的话,得用更粗的磨料,那切出来的精度根本达不到首饰加工的要求;你拿水刀切冻猪肉?那水顺着肉的纤维缝直接渗进去,把肉泡得透湿,切完的肉拿到食堂,大师傅都要骂你糟蹋食材。
我在车间待了快十年,见过水刀切的最多的,就是那些怕热、怕形变的材料——比如厚的橡胶板,比如带夹层的玻璃,比如容易烧蚀的复合板材。它不是什么工业神器,就是个定位很准的冷切工具而已。
上次有个刚入行的小孩问我,那站在水刀前面是不是会被水喷得透湿?我指了指工位边上那半厘米厚的钢化玻璃挡板,还有挡板下面接的那半米深的接水槽——真要是能让操作人员随便被水喷,这设备早被车间安全员贴封条了。
哦对,还有个小细节,水刀切完的料,你拿上去摸,边上不会像激光切的那样留着一层硬渣,有时候甚至不用二次加工,直接就能拿去装配。就这一点,不知道给多少车间省了多少打磨的工时。
昨天那个被我弹脑瓜崩的实习生,今天已经能独立换磨料、调切割压力了。他刚才跟我说,原来水刀切割跟他想象的一点都不一样。
那可不嘛。
车间里的哪样设备,是看一眼名字就能摸透的。
作者|制造
排版|制造
审核|白杨