2026-09-21 21:22:55 分类:正文
昨天蹲在总装线出口抽烟,鞋边还沾着没蹭干净的切削液。看见检验组老李把刚磨好的一根传动轴打了回票。那根轴亮得能照见人,所有尺寸卡出来全在公差范围内。新来的实习生蹲旁边挠头,想不通。
很多人都搞错了,最终检验查的从来不是单个尺寸,是整个产品的“不对劲”。
最终检验不是“复量尺寸”,是查“藏起来的错”
前道工序每一站都检过尺寸了,为什么还要在出口摆这一道?
新人最容易陷进去的误区就是,把这当成了重复劳动。反正尺寸都对,盖个章完事多省事。可真出了事,全是这种“省事”埋的雷。
前年有个批次的传动轴,所有尺寸全符合图纸要求,连激光扫描仪打出来的报告全是绿灯。老李转班的时候顺手放在V型滚架上转了一圈,伸手摸了一把,直接拉了红票。
查下来才发现,磨床调班的时候工人改了进给方向,没填工艺变更单,磨出来的纹理顺着轴向走——要求是交叉纹理啊。纹理不对,润滑油挂不住,装上车跑不了几千小时,轴面就得拉花。
整批返工,亏了几万块加工费,但是省下了百万级的索赔,还有攒了十几年的客户名声。
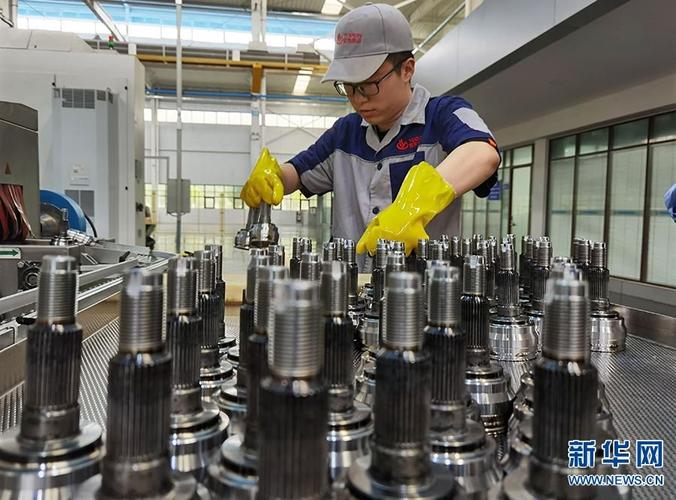 机械加工传动轴最终检验车间现场
仪器测不到的地方,全靠手感补
现在好多厂子都喊着自动化改造,把最终检验的人工岗全撤了,换成套的视觉检测、激光测量。说实话,仪器能测出来所有你想得到的偏差,测不出来你没想到的。
我刚入行的时候师傅跟我说,把指甲背贴在转起来的工件上,那点几微米的跳动,比十万块的传感器还灵。
我那时候不信,练了三个月才服。同样圆度合格的轴,有的转起来就是给指尖那点若有若无的麻,仪器显示偏差在公差范围内,可那点麻就是不对——要么是内孔有轻微的锥度,要么是外圆磨的时候留了残余应力,放三个月自己就会弯。
上次去参观一个全自动化的新厂区,全线没有人工最终检验,屏幕上全是绿勾,结果半年出了三批质量问题,全是仪器没设参数的小问题。一个微裂纹在端面角落,没在检测范围内,仪器直接放过,装上去炸了整个减速箱。
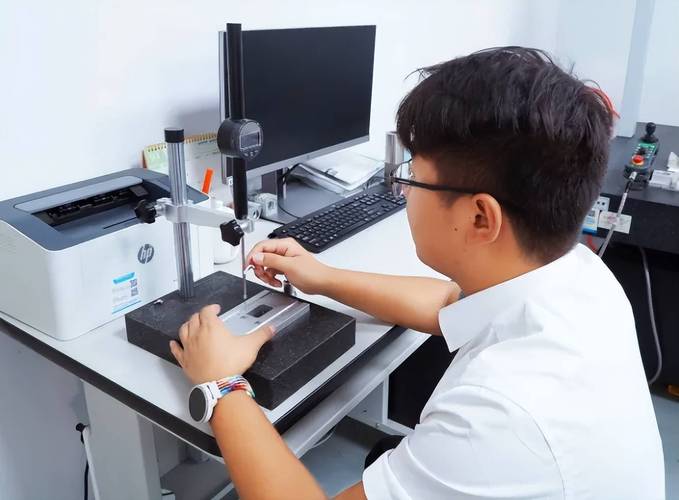 机械工件人工最终检验手感检测
签合格证的那一刻,才算是交了活
 签合格证的那一刻,才算是交了活
最终检验这四个字,听着冰冷,其实是带温度的。
每个检验员的手里,都出过成千上万个合格件,也打回过无数眼看就要出门的不合格品。我刚干检验那会,偷过懒,一批十个抽了三个就签字放行了,结果有一个箱体角落的铸造砂眼没看见,发出去之后客户整批退回来,我扣了三个月奖金,蹲在仓库拆了三天箱,灰头土脸的,现在想起来还觉得耳根发热。
从那之后我就懂了,这道关不是给老板卡的,不是给工艺卡的,是给自己卡的。你把名字签在合格证上,这个东西就跟你有关系了。
不过话说回来,现在年轻人学检验,上来先学操作仪器,背检验规程,很少有人愿意花一下午蹲在滚架旁,转一个摸一个练手感了。也不能怪年轻人,毕竟效率优先嘛。可我总觉得,最终检验最后这一步,总得有个活人站在这儿,看一看,摸一摸,说一句“这个能走”,这个产品才算真的造完了。
对不对?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:滚轴旁的最终检验:车间里没人敢松的最后一道关
文章链接:https://m.lfdjt.com/p/zhizao/a/1504.html