刚从车间出来,工服袖口还沾着没擦干净的切削液,带着点混着机油味的凉。今天带的新人拿着图纸站在数控铣床旁边憋了半小时,终于问出那句我刚入行时也问过的话:“图纸上标了0.02的公差,为什么我们要提前留0.05的加工余量?”
我没直接答,伸手拍了拍机床的主轴外壳,铁壳子带着跑了一上午的温度,烫得人指尖一缩。
废过半摞铝件的人,才答得上来这题。
图纸是死的,铁是活的
新人刚上机床那会,总觉得照着图纸卡着尺寸干就万无一失。冷机状态下对好刀,主轴转起来就按着程序跑,铣完拿千分尺一量,差了0.03,整批料全废。
为啥?
热变形啊。
你站在机床旁边守一下午就知道,冷机状态下的主轴,跟跑满负荷半小时的主轴,长度能差出去差不多一根头发丝的直径。你冷机的时候卡着尺寸铣,等机床彻底热透,主轴位置飘了,铣出来的深度自然就不对。更别说夏天车间没开空调的时候,靠窗的机床跟靠门的机床,同一件料铣出来的尺寸能差出0.04——温度不一样,金属热胀冷缩的量都不一样。
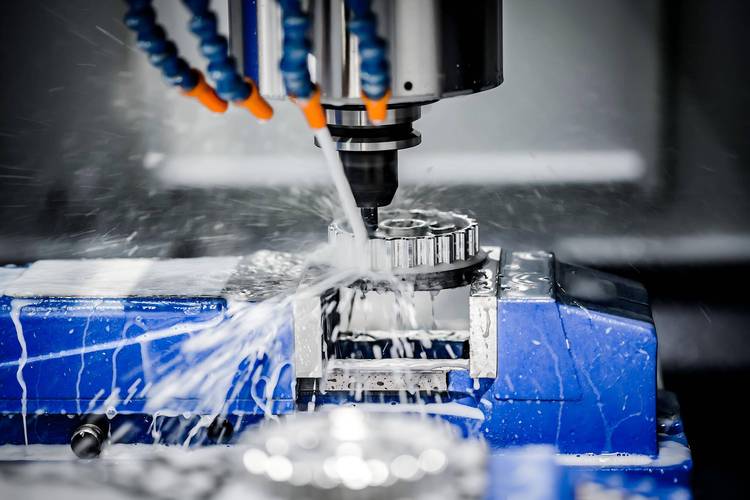
说实话,我刚因为这个废件的时候,被班长追着骂了半条车间走廊。那时候才反应过来,课本上教的公差配合、尺寸链计算,全是理想恒温、理想刚性、理想无变形状态下的账。真扎进车间你就懂,所有不考虑热变形的制造工艺,都是纸上谈兵。
对吧?你总不能要求车间一年四季维持在20度恒温,就为了让机床跟工件都乖乖按课本上的尺寸变。
工序卡上的步骤,从来都不是全部
很多人对制造工艺的印象,就是一叠印着固定流程的工序卡:下料、粗加工、精加工、去毛刺、检验,照着走就行。
差远了。
粗加工完你不能直接夹着上精加工。卡盘三爪的力那么大,硬把工件憋得带着内应力,你当下把尺寸卡得严丝合缝,松了卡盘放俩小时,工件自己弹回来,圆度能差出去半根头发丝。我前几年遇过一批做精密主轴的活,精加工完测着所有尺寸都在公差范围内,结果在仓库放了三天,再一测,圆度超了0.08——全是粗加工完没卸荷,应力没释放干净闹的。
老班组的师傅干这活有经验,粗加工完松了卡盘,拿铜锤沿着工件圆周轻轻敲一圈,把憋在材料里的内应力敲散,再轻轻夹回去精加工。就像你揉完面得醒半小时,不然切的时候面自己会往回缩,道理一模一样。

上次有个设计院的同事来车间盯样件,拿着一叠薄壁铝壳的图纸,要求我们做到0.05的壁厚公差。我们拿普通三爪卡盘一夹,薄壁直接被夹成椭圆,他还觉得是我们设备精度不够,扯着嗓子争了半小时。最后我们换了带软爪的卡盘,垫了两层铜皮,把夹力调到最小,才勉强磨出来俩合格件,他自己站在旁边脸都红了。
制造工艺里最值钱的部分,从来不是写在工艺卡上的明明白白的步骤,是那些没被印出来的“等一等”、“松一松”、“敲一敲”。
没人盯着的地方,才是考场
好多人觉得加工完所有尺寸,剩下的去毛刺就是个扫尾的活,拿砂纸蹭蹭外表面就算完。
根本不是。
你想啊,齿轮齿根上留个0.1毫米的小毛刺,装到减速器里跑俩小时,毛刺掉下来混在润滑油里,跟磨料似的把齿轮面划出一道道沟,用不了俩月就得报废。液压阀块的油道拐角处留个毛刺,卡在节流口上,整个阀的压力调节全乱套,之前我们接的一批退件,找了三天才发现问题——就是油道拐角藏了个亮闪闪的铁屑,堵了半条油道。
那时候你拿个裹着脱脂棉的细铁丝顺着油道捅进去,拉出来看到那点铁屑的瞬间,后背都凉了。就这么个小玩意,能让你前面花了十几万的加工费全打水漂。

我见过太多厂子为了省成本,把去毛刺的工序全外包给兼职的阿姨,拿砂轮机随便把工件外棱蹭两下就交差,根本不管那些藏在孔道缝隙、齿根夹角、螺纹深处的毛刺。
说白了,真正能拉开产品质量差距的制造工艺,从来都在没人盯着的细节里。
昨天下班跟干了三十年的老班长在车间门口抽烟,他说现在好多人讲黑灯工厂,讲智能制造,好像以后连人都不用了。
我笑了笑没接话。
黑灯工厂的程序里写的那些参数,不还是我们这些跟铁屑打了半辈子交道的人,一点点把那些“等一等”、“敲一敲”、“摸一摸”的细节,攒进去的?
风一吹,切削液的淡味飘过来,车间里的主轴还在嗡嗡转,橘黄色的工作灯落在堆得整整齐齐的工件上。你说这制造工艺哪是冷冰冰的参数啊,全是摸过无数铁屑、废过无数件、被骂过无数次攒出来的实在玩意。
作者|制造
排版|制造
审核|乐乐