别不信,大半工厂还搞不清外观检测到底要测啥
很多人第一反应就是找划痕、找碎缺。哪有这么简单。你拿冲压出来的汽车外壳板来说,不光要找明晃晃的大划痕,还有模具压多了出来的小凸点,压少了的凹坑,喷涂前留下的淡淡的印痕,甚至同一批钢材出来的细微色差,装配的时候留的一点点错位,全都是要卡的不合格项。
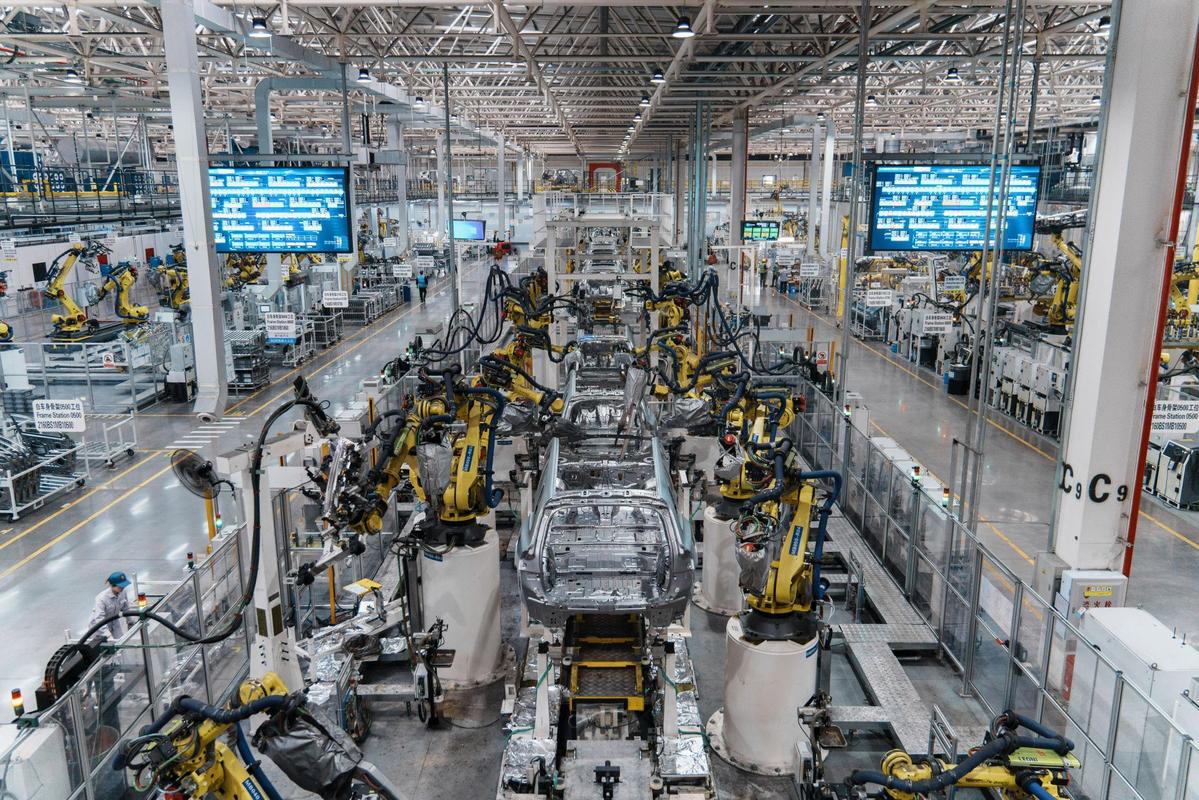
有的小缺陷,尺寸还不到头发丝直径的一半,不凑近了对着光看,根本发现不了。但就是这么个小缺陷,放到整车上面,卖车的时候客户一眼就能看到,直接就把价格砍下去好大一截。你说重要不重要?
人眼和机器,到底谁才是真老师傅
早二十年,全靠人盯。一个检验员一天盯八个钟头,中午吃完饭那班最熬人,眼皮沉得抬不起来,错漏率蹭蹭往上涨。我见过老工人下班的时候,眼睛红得像兔子,连饭都吃不下,就是累的。
现在不一样了,大多产线都上了自动检测设备。好多老板说,以后不用雇人了,机器24小时不休息,比人准。说实话,真到用的时候,哪有那么美。
机器认参数,你给它输什么样板,它就按这个卡。碰到原材料换了批次,带来一点点颜色差异,模具用久了磨出来一点点自然变化,它就瞎了,要么把合格的全打回,要么把不合格的全放过。
现在靠谱的产线,都是人机配合。机器先过一遍,把一眼就能看出来的大缺陷挑出来,剩下来那些模棱两可的可疑件,再交给人判断。既省了检验员大部分的力气,又避免了机器的死脑筋,这不比全换机器香?
最容易被忽略的坑:打光错了,测啥都白扯
很多人买设备,盯着相机像素多少,算法多先进,价格多贵,偏偏最不把打光当回事。我去年碰到过一个厂子,新上的自动检测,准确率连百分之八十都不到,老板急得跳脚,找了好几波工程师调算法,调了半个月没用。
我去了之后,绕着设备转了两圈,伸手把那个LED灯架往上抬了三公分,往左边偏了两度,再测,准确率直接干到百分之九十九以上。
所有人都傻了。其实道理一点都不复杂。这不就跟你找脸上的小斑点一样,浴室里暖黄的吸顶灯照着,啥都看不见,拿到太阳底下,斜着一照,多大的斑点都清清楚楚。一个道理。
不同的缺陷,要配不同的光。找细小划痕,得用斜射的直射光,把划痕的阴影放出来。找表面凹凸,得用漫射的匀光,把起伏衬出来。找色差,就得用标准中性白光,一点偏色都不能有。
说白了,外观检测,先有对的光,才有对的检测。大多新设备准确率上不去,根本不是算法不行,就是光源的位置角度不对,细节没调到位。
不过话说回来,不管设备多先进,车间里总还是留着老检验员的位置。那些干了十几年的眼睛,早就练出了自带滤镜的本事,扫一眼就能抓住机器抓不住的细微异常,这本事,什么时候都不过时。对吧?
作者|制造
排版|制造
审核|柚子