上周三带刚毕业的小徒弟巡线,刚走到玻璃搬运工位,他就蹲地上骂——这破吸盘又掉了,刚码好的半摞显示屏面板摔了俩角,废品条贴得哐哐响。我蹲下来捏了捏那个黑色的橡胶碗,没坏啊。
他懵了。
你以为的“吸不住”,一半是瞎调出来的
很多产线操作工有个固化的思路:吸力越大越稳。上来就把真空表往最大刻度拧,觉得拧到顶就万事大吉。
错得离谱。
真空度超过阈值的吸盘,反而会在接触工件的瞬间被“顶飞”。尤其是搬那种薄得能被吸力压出微弧度的玻璃面板,过大的吸力会让吸盘边缘的橡胶快速塌陷,把工件表面压出一道浅浅的翘边,那道细缝刚好是真空系统最头疼的漏点——你这边泵在使劲抽,那边空气顺着缝往腔里灌,根本形不成稳定的负压环境,不掉货才怪。
上次有个班组为了治掉货,硬生生把真空度从常规区间拧到最大刻度,结果掉货率直接涨了三倍,后来顺着提示把数值拧回中间段,当天的掉货率就降到了原来的十分之一。小徒弟当时还蹲在旁边记笔记,说原来不是越使劲越好。
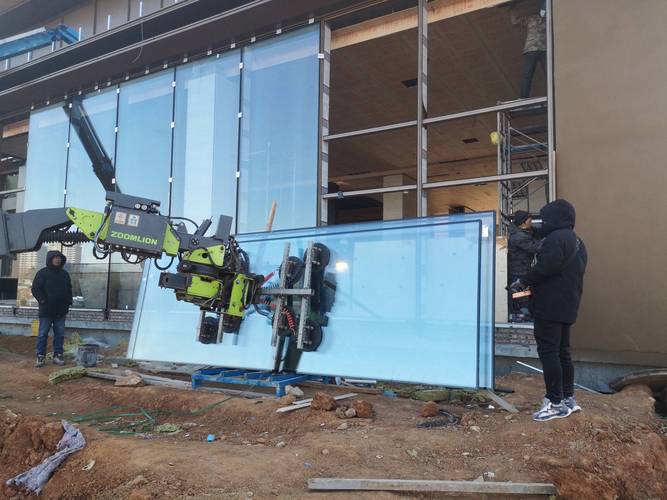
还有个常见的瞎操作:不管搬什么工件,都用同一种吸盘。搬磨砂面的钣金用光滑丁腈吸盘,搬带切削液的铝件用普通橡胶吸盘——接触面的缝隙里全是杂七杂八的东西,你抽再大的真空也存不住压力。吸盘的橡胶配方,从来不是越软越好。太硬的,贴不住糙面;太软的,搬重点的工件时整个吸盘直接被吸成薄饼,边缘翻卷起来,漏气得比谁都快。之前有个供应商来推销超软吸盘,说啥面都能吸,结果搬了俩小时冷轧钢板,吸盘整个压得变了形,最后换了带微纹路的聚氨酯吸盘,糙面钢板的吸附稳定性直接提了一大截。
那些你看不见的小磨损,比破洞更坑人
很多人检查吸盘的状态,就看有没有破洞、有没有大裂缝,觉得没破就是好的。
太粗糙了。
你伸手摸一下吸盘最外圈的那圈唇边——如果摸上去滑溜溜的,没有那种带点涩的橡胶质感,那基本就废了。橡胶在车间里待久了,被冷却液、金属碎屑磨得表面抛光,和工件之间的摩擦力会掉一半,哪怕真空度够,机械手稍微有点提速、产线有点震动,工件就顺着光滑的吸盘表面滑下去了。
上次有个产线连续掉了三天货,查了俩小时,真空管路没漏,吸盘也没破,最后把吸盘拆下来,用手指蹭了蹭唇边,滑得跟擦了洗洁精似的。换了新吸盘,当场就稳了。小徒弟当时拍脑袋,说这玩意儿跟我家厨房的吸盘挂钩一样啊,用久了上面沾了油,就挂不住炒勺了。
对。就是这么个朴素的道理。
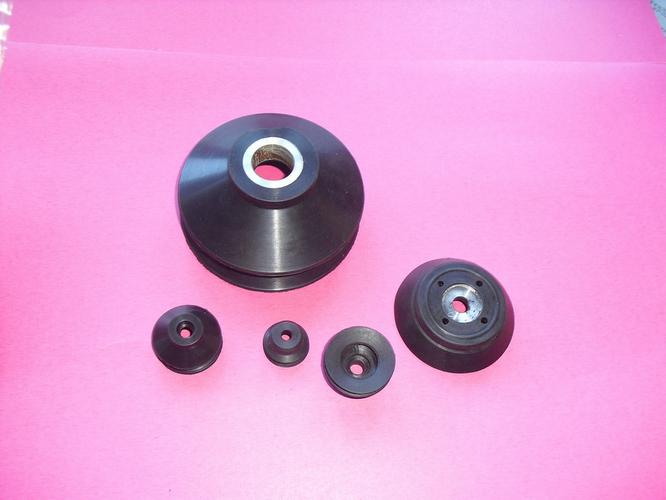
还有更隐蔽的问题:安装角度。吸盘的安装角度偏个三五度,对密封的影响,比真空度调错了还大。我见过太多班组换吸盘的时候,随手往机械手上一拧,觉得只要垂直对着工件就行,根本不打表调角度。结果整个吸盘的唇边只有半圈贴在工件表面,另外半圈悬在半空,真空表上看着数值够,其实压力全从那道缝里跑了,托个空塑料壳还行,稍微重点的工件,走半程就往下滑。
真要让吸盘稳,根本不用买最贵的
很多人一遇到吸盘掉货,第一反应就是换贵的,换进口的,觉得贵的总不会错。
说实话,完全没必要。
你搬的工件是带切削液的钣金件,就给吸盘唇边加一圈带锯齿的聚氨酯垫,几毛钱的成本,比你买贵三倍的光面吸盘管用。你机械手的下行速度调得太快,“哐”一下砸在工件上,就把下行速度降个百分之二十,别让吸盘每次都硬怼工件——砸个几十次,连接螺丝松了,吸盘歪了角度,能不漏气才怪。
我干这行快二十年,见过太多把吸盘当纯消耗品随便造的班组,坏了就换,掉货就骂,从来没蹲下来捏过那个橡胶碗的唇边,也没凑过去看过吸盘和工件的接触面有没有贴实。
真的。
昨天小徒弟给我发消息,说他把工位上所有吸盘的唇边都用细砂纸轻轻打了一遍,把之前拧到顶的真空度往回拧了两圈,今天一上午,半块面板都没摔。他还说,原来这玩意儿跟养他家那只胖猫似的,你不能光给它喂最贵的粮,得摸清楚它到底喜欢啥。
我看着消息笑了半天。
作者|制造
排版|制造
审核|阿辰