刚踩进重型机加工车间的那天,我鞋缝里卡了三粒亮银色的钢屑。
硬得像薄刀片。
当时我还蹲在车间门口吐槽,这玩意儿扫去卖废品,能值几个钱?
带我的王师傅蹲在旁边的切屑堆边,用扳手扒拉了两下碎铁,说你懂个屁。这堆东西拉去回炉,比你上个月扣完绩效的工资都高。
别被”循环利用就是扔去熔了”的常识骗了
刚入行的时候我真以为,所谓的循环利用,无非是把车间攒的废铁、废零件攒够一卡车,拉去熔炼厂就完事。直到亲眼见过隔壁班组的事故——他们图省事,把混了铝合金屑的钢屑直接倒进熔炼炉,刚加料三分钟,炉口窜起半人高的蓝火,站在旁边的操作工劳保鞋烤化了半只,吓得连退三步撞在料架上。
那之后我才明白,散碎的切屑根本不是能直接扔去炉子的”垃圾”。
头一步是甩干。沾在切屑上的切削液、导轨油,要是不脱干净直接进炉,不光烧起来冒的烟能把整个车间的烟感全触发,蒸发的油分还会在炉壁结焦,攒多了清理一次就要停炉三天,损失的钱够买半吨好钢。车间里的离心甩干机转个十来分钟,甩出来的废油还能过滤掉铁屑,当设备的粗洗油用——这也算循环的一环,没人会嫌油脏,能用来擦导轨上的厚油泥就行。
甩完干的料,再进压块机。散碎的钢屑堆得再高,进炉的时候空隙大,热量存不住,烧一炉的电费成本,比炼出来的铁本身还贵。那种百吨级的液压压块机,把散切屑压成拳头大的致密铁饼,进炉的填充率能翻三四倍。我第一次操作压块机的时候,没注意切屑里夹了根露出来的断铁丝,压块回弹的瞬间,铁丝”啪”的一声崩在防护玻璃上,震得玻璃都晃。现在想起那嗡的一声,后颈还发麻。真的吓出冷汗。
很多外人算循环利用的账,总觉得是为了省那点材料钱。其实真在车间待过就知道,要是切屑不甩干不压块,光熔炼时飘走的细铁末、烧蒸发的切削液,一年下来亏的钱,够给整个车间换两套新的通风系统。
最容易被忽略的循环,根本不在切屑上
刚建厂那会,车间的切削液是真的”用坏就换”。每个月最后一个周五,班组全员拿着拖把、水桶把切削液槽掏干净,黑褐色的废液装在塑料桶里,拉去有资质的处理厂,一吨的处理费用,比买新的切削液原液还贵。
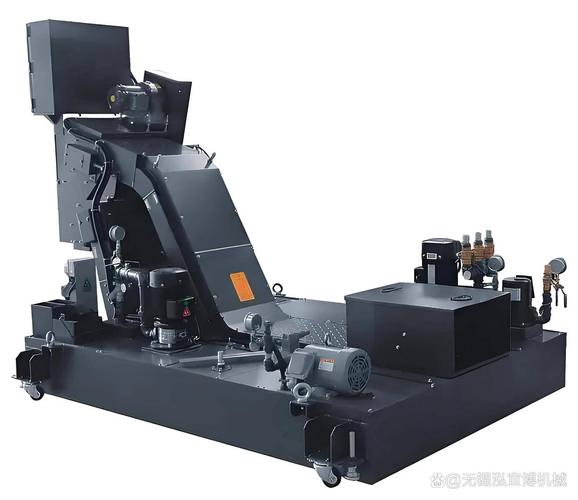
后来换了新的循环系统,就是那种带纸带过滤的装置,把混在切削液里的金属细渣、浮油、皮屑一样的油泥全滤掉,再补一点点新原液,测一下浓度,合格了就能接着用。我见过最能扛的班组,一套切削液循环用了快两年,上个月安环科的人过来抽检,浓度还卡在合格线的范围里,当时那个检查的小伙子愣了半天,说别的车间两三个月就换一次,你们是怎么熬到现在的。
说穿了就是懒。
之前换液的时候,大家总觉得”反正废液要花钱处理,新液买了反正走公账”,没人算细账。现在算下来,光切削液这一项的循环利用,省下来的钱,三年不到就把整套过滤系统的成本收回来了。谁能想到,当初大家嫌麻烦不肯维护的过滤系统,现在成了车间最划算的投资。

那些循环利用里的”坑”,全是踩出来的经验
前两年周边的小厂都跟风上切屑压块设备,觉得这是稳赚不赔的买卖。结果有个厂的老板,为了省成本,把压块机的压力调得比标准值低了三分之一,压出来的铁饼看着成型,一拿就碎。送进熔炼厂的时候,一叉车的料倒下去,碎铁屑被炉子里的热风吹得满天飞,不光把人家的除尘系统堵了,还赔了人家两天的停产损失。拉回来的运费加上赔款,比卖那点切屑的钱还多。
还有的班组为了凑重量,什么都往切屑堆里扔。废弃的棉纱、粘了胶水的废包装、甚至擦机床的脏抹布,全扫进料斗里。上次有个班组送的切屑压块,人家钢厂的人拿磁铁一吸,半块铁饼里裹着的棉纱烧起来冒黑烟,整批货直接退回来,班组扣了小半个月的奖金。现在谁路过切屑堆,看见掉进去的棉纱都要弯腰捡出来,真的怕了。
说实话,循环利用从来不是什么写在宣传册上的高大上概念。
昨天我路过压块工位,看见操作工把刚压好的铁饼码在托盘上,亮银色的块面还沾着一点液压油的痕迹。风从车间的天窗吹下来,旁边的切削液循环槽里冒出来细细的气泡,机器的嗡声从车间一头传到另一头。
哪有什么从天而降的环保妙招啊。无非是之前随手扔的东西,一点点捡回来,算明白账,把每一点能用上的价值都榨干净而已。
作者|制造
排版|制造
审核|阿辰