骂的不是徒弟,是设计部上周刚发过来的一摞零件图。
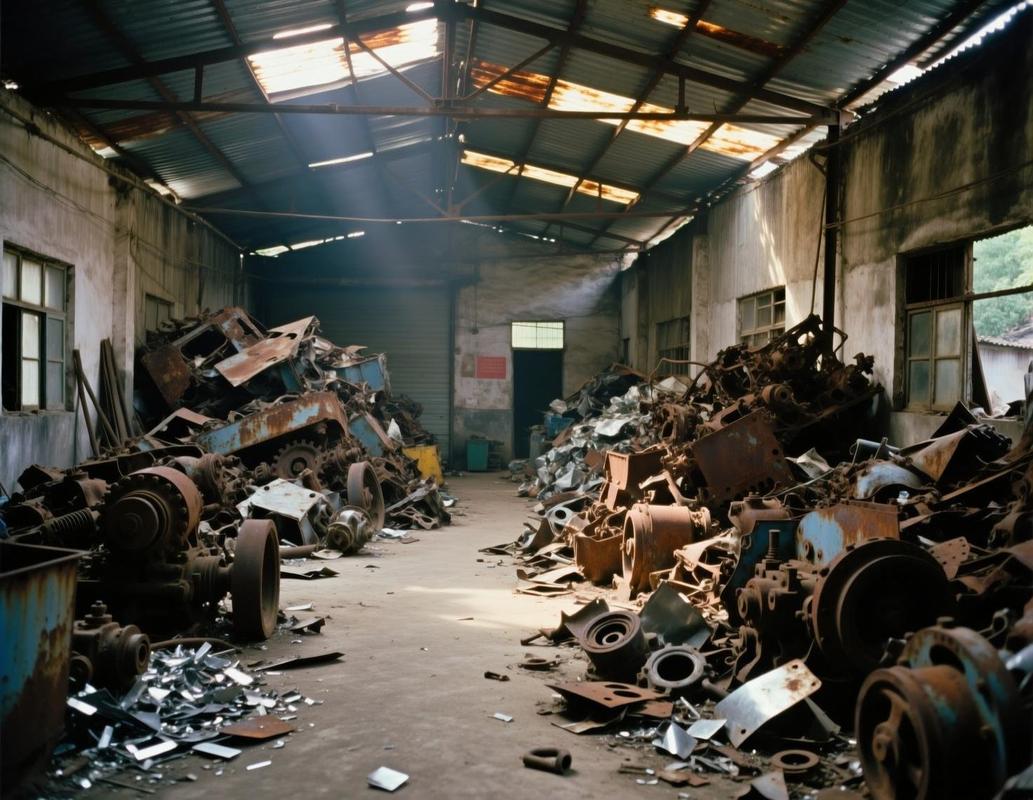
地上堆了三批加工废件,银闪闪的薄壁套筒,内孔退刀槽留得比头发丝还窄,车刀根本伸不进去。硬磨的话一沾冷却液就裂,前前后后耗了快两天时间,半件能用的都没出来,全当铁屑卖了。
小徒弟蹲在那堆废件旁边捏了半天,举起来给我看,壁薄得跟易拉罐拉环似的,居然还在离边缘0.8毫米的位置打了个M2的螺纹孔。
他歪头问我:“这怎么加工啊?”
别拿画图软件里的“能画出来”,当“能造出来”
刚入行的设计师最容易犯的错,就是把屏幕里的虚拟世界和现实车间划等号。
在CAD软件里,你要画个0.1毫米宽的槽,鼠标点两下,输个数字,回车就完事。软件不会跳出来告诉你,现实里的成型车刀最窄的规格是多少,刀杆的刚性够不够,加工的时候会不会因为刀太细直接震断,排屑的时候会不会把槽壁刮花。

很多人画图的时候追求“理论最优”:壁厚压到最薄,结构凑到最紧,材料用到最少,渲染出来的效果图跟工业艺术品似的。可他压根没算过,现实里的机床有精度极限,刀具最小直径,材料的变形量,甚至工人装夹的时候需要留多少扳手的位置。
就说那个薄壁套筒的事,设计的初衷是为了给整机减重,算下来能省20克的铝材。可因为退刀槽留得太窄,光加工报废的材料费、工时费,够买半吨铝材了。
真正的可制造性设计,是蹲在机床边攒出来的直觉
别信那些把可制造性设计拆成几十上百条规范的培训课件。
我干了快二十年机械,见过最会做设计的老师傅,没有一个是把规范背得滚瓜烂熟的。全是在车间摸了十几年机床,知道啥参数是工人加工起来最顺手的。
比如铣平面的时候,选的刀具直径比加工面小个2毫米,走刀的时候不会蹭到侧壁;比如钻孔的时候,孔的深度别超过直径的5倍,不然钻头容易断,连铁屑都排不出来;比如焊接的时候,拼接缝别藏在焊枪伸不进去的死角——总不能让焊工把胳膊拆了伸进去焊吧。
所有让工人多花30%工时的设计,本质上都是设计师的懒。

之前见过一个为了减重做的奇形怪状的机箱加强筋,设计稿里画得跟科幻片里的飞行器似的,结果去铸造的时候,砂型根本掏不出来,铸件出来全是夹砂,良品率连30%都不到。后来改了啥?就是把所有内拐角加了个R3的圆角,把斜斜的筋条顺着拔模方向摆,良品率直接冲到95%,整个零件的重量才比原来减了5%。
你说之前那堆折腾,有啥意义?
别等零件报废了,才想起找车间的人搭话
很多公司的流程拧巴得很:设计部关起门来画完图,直接扔给采购,采购找加工厂,加工厂拿到图一看,这也做不了那也做不了,来回改方案,一来二去半个月没了,交期拖得一塌糊涂。
说白了,就是设计师根本没把车间的反馈当回事。

真的。
我之前带过一个小伙子,刚从设计院跳过来,头三个月画的图,车间师傅看见就头疼:要么是公差标得比机床精度还严,要么是结构设计得连装夹的位置都没留。后来他自己抱着个小马扎,在车间蹲了整整一个月,天天看工人怎么装夹零件,怎么换刀,怎么处理崩出来的铁屑,甚至跟着师傅一起磨过两次钻头。
等他再回去画图,工人拿到手连个疑问都没有,加工效率直接提了快一半。现在他是整个设计部最受欢迎的人,因为他画的图,从来不会让工人加班赶工。
说穿了,可制造性设计从来不是啥高高在上的专业术语。
就是你画图的时候,多站在加工的人的角度想一步:这个零件从下料、粗加工、精加工、到最后表面处理,每一步的人拿在手里,会不会觉得别扭。
小徒弟那天逛完车间回去,把自己之前画的图全翻出来,把所有窄到离谱的槽都加宽了两毫米,把所有内尖角都改成了圆角。昨天他给我发消息,说车间的师傅夸他的图画的“是人话”。
作者|制造
排版|制造
审核|满满