下午三点的车间,铁屑还带着刚从砂轮上蹭下来的温度,张师傅蹲在磨床边上,拇指和食指捻着刚磨好的轴端,凑到耳边转了转,听那点细微的摩擦声,旁边的塞规躺在浸了油的粗布上,通端磨得发亮。很多人路过都觉得,不就是个轴配个孔,至于这么小心翼翼?
别信”严丝合缝”的鬼话
外行对零件配合的最大误解,就是觉得两个零件贴得越紧越好,最好连个灰尘都钻不进去。真要按这个思路干,车间的活一半都得报废。你想啊,两个金属零件,装在一起要转,要动,要承受几百度的温差,要是真把尺寸做的分毫不差,装配的时候敲都敲不进去,硬砸进去,运转半小时温度升上来,金属一热胀,直接咬死,轴和孔抱成一团,拆都拆不下来,最后只能用割枪切开,两个零件全废。

我刚入行的时候跟着师傅学配轴,头一个活就想干个”完美”,把轴磨得和孔的标称尺寸一模一样,当时还觉得自己手艺好,结果装配的时候,两个零件放进去就卡着不动,师傅拿铜棒敲了十分钟,震得我手都麻了,最后还是拆下来重新磨掉两丝,才顺顺当当装进去。师傅当时骂我,你那不是做零件,是做冤大头。
那点缝的大小,从来不是拍脑袋定的
所谓的公差配合,说白了就是给两个要凑在一起的零件,提前算好”该留多大的缝,该挤多紧的量”。要转的地方,就用间隙配合,留够足够的余量,哪怕热胀冷缩,哪怕有磨损,都不会卡死;要永远固定在一起、不准打滑的地方,就用过盈配合,故意让轴比孔粗个几丝,压进去之后靠金属的弹性变形箍住,跑多少年都不会松。
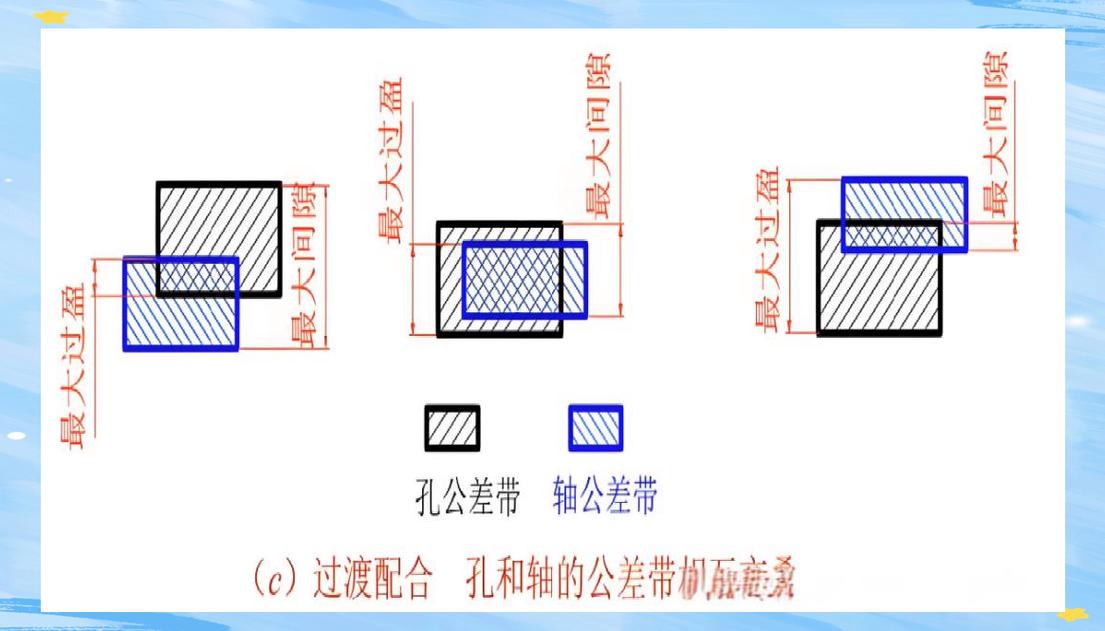
哪有什么玄学?就是算出来的默契。很多刚进厂的小孩觉得,图纸上标的公差范围那么窄,至于吗?差个几丝能有啥影响。真有影响。上次有个班组配传动齿轮,把本来应该过盈配合的轴,磨成了间隙配合,装上去之后齿轮在轴上晃,跑了不到一周,键槽就被磨成了喇叭口,整个传动箱拆下来返修,光是清理铁屑就花了一下午。
谁都没偷工减料。
就是差了那三丝。
全白干。
你以为的精度浪费,全是真金白银攒的经验
还有另一个极端,就是觉得精度越高越好。给个粗支架的安装孔,非要标个最高的精度等级,加工费直接翻三四倍,最后装上去的时候,根本没人在乎那点晃量,纯纯是把钱往水里扔。
说实话,公差配合的核心从来不是”做的越准越好”,是”在该准的地方一点不松,该松的地方一点不抠”。比如那种藏在机器核心位置、天天高速转的轴,你把公差控制得再严都不为过;那种在机架最外面、只起个固定作用的孔,能省的精度就省,把加工的精力和成本留给真正重要的地方。
很多老师傅手里的那把旧塞规,看着不起眼,通规过、止规不过,就这六个字的规矩,比多少昂贵的精密仪器都靠谱。他们不会拿着卡尺反复量到小数点后三位,也不会去算那些复杂的公差链,就凭着干了二三十年的手感,知道哪个地方该留多大缝,哪个地方该压多紧。
上次有个来参观的外行,指着车间里的零件问,你们这零件上怎么还有点磨出来的痕迹,是不是精度不够?师傅笑了笑,把那个转了十年的轴承端盖拆下来,里面的轴转起来连点晃量都没有,哪是什么精度不够,是我们知道哪点地方根本不需要磨那么光,省下来的时间,够多装两台设备了。
傍晚的时候车间的灯亮起来,磨床的砂轮还在转,铁屑飘在混着切削液的空气里,哪有什么高大上的工业黑科技。不过是一群人,对着几丝的尺寸,较了几十年的真。
作者|制造
排版|制造
审核|知知