刚推开车间的门,混着乳化液味道的热风先裹过来,耳边是低频的嗡鸣,震得后槽牙都有点发麻。我刚毕业第一次跟着师傅进来的时候,还凑在他耳边笑,说这砂轮转得跟我家楼下大爷磨剪刀的机器差不离啊?
师傅当时翻了个白眼,指了指我羽绒服的下摆:”站远点,等下火星溅上来烧个洞,你就知道差多少了。”
真的差太多了。
你听见的那阵嗡鸣,根本不是“磨两下”的动静
家里磨菜刀,你来回蹭个几十秒,刃口亮得能照见人就行,差个几毫米根本没人在意。但车间里的磨削工艺,要对付的是硬到能崩断普通车刀的淬火钢材,最后磨出来的零件,尺寸公差能比头发丝还细——普通人的头发也就七八丝粗,状态好的磨削工位,能把公差控制在半丝以内。你拿磨菜刀的逻辑套进来?那零件装到设备上,转起来能抖得跟筛糠似的。
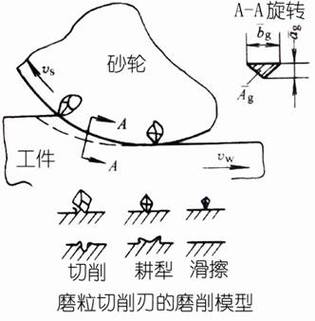
很多人对砂轮的误解也深。我刚接触的时候一直以为砂轮就是块大号的磨刀石,硬邦邦的整块。直到有次砂轮被切屑堵死,师傅拿金刚石笔修砂轮,刮下来一堆混着金属粉的黑泥,我才反应过来,砂轮根本不是实心硬块,是无数磨粒用结合剂粘起来的多孔结构,那些孔隙本来就是用来藏切屑、散热量的。

之前带的个新手,为了赶产量,进刀量比规定值大了快一半,看着砂轮转得飞,切屑哗哗掉,没俩小时就磨完了一整批零件,还挺得意。结果师傅拿手套往零件表面一摸,直接把零件扔回料箱:”这批全废,拿回去重新探伤。”原来他光顾着快,根本没给砂轮修形,磨粒都钝了还硬蹭,零件表面被摩擦的高温烤出了一层蓝印子,看着亮,实际上表层的金相组织都被破坏了,装上去用不了半个月就会磨花。
你以为的“磨得光”,其实是最容易踩坑的环节
干磨削的人都知道,磨削烧伤是最让人头疼的问题。说白了就是切削区的温度没及时降下来,零件表层被高温烤软、甚至拉出肉眼看不见的微裂纹,表面看着亮得反光,实际上寿命能折掉一大半。就像你在家煎牛排,火开太大,外面都糊成炭了,里面还冰着,能算煎得好?
很多新手有个误区,觉得零件越亮代表磨得越好。真不是。状态好的磨削加工,磨出来的表面是均匀的哑光质感,手摸上去没有一点毛刺,也没有那种晃眼睛的反光——那种亮得离谱的表面,十有八九是高温烤出来的虚光,藏着看不见的损伤。
我之前碰到过更离谱的情况。有个班组为了赶交期,把内圆磨削的砂轮杆加长了一截,想着能伸到更深的孔里加工,结果磨出来的内孔摸上去像搓衣板,顺着孔壁摸能感觉到一圈圈的波纹。蹲在机床边调了三个小时才找到问题:杆太长了,砂轮转起来带着轴抖,哪怕你进刀再稳,磨出来的表面也不可能光。那天蹲得我腿都麻了,师傅还在边上念叨,干磨削这行,没有点耐心根本撑不住——别人看你站在机床边啥也没干,实际上你得盯着飞出的火花颜色,听机床运转的声音,感受手上进刀的阻力,稍微不对就得马上停,晚一秒可能就是一批零件报废。
老工人不肯随便说的小窍门,全是踩坑踩出来的

这些年在车间待久了,攒了不少没写在操作手册里的经验。比如看火花颜色就能判断加工状态:正常磨淬火钢的火花是亮白色的,带着细碎的火星往外飞,要是火花变成橙红色,甚至开始冒淡蓝的烟,铁定是切削区温度太高了,再不停下,烧伤是迟早的事。
还有开冷却液的技巧。很多新手拿着水管对着零件表面乱冲,看着地上流了一堆乳化液,实际上根本没浇到砂轮和零件接触的那个切削缝里,白瞎了冷却效果。师傅教的方法是,把喷嘴对准砂轮刚接触零件的位置,让冷却液顺着砂轮的旋转方向甩到切削区,比你对着零件乱冲的效果好十倍。
更别说选砂轮的门道了。不是越硬的砂轮越好,也不是磨粒越粗越耐用。磨硬材料的时候,就得选偏软一点的砂轮,磨钝的磨粒会在切削力的作用下自己掉下来,露出下面新的锋利磨粒,要是选了硬砂轮,磨钝的磨粒死死卡在结合剂上掉不下来,硬蹭零件表面,不烧伤才怪。
上周回老车间,碰到之前那个因为烧伤零件赔了小半个月工资的新手,现在他已经是班组的骨干了,正蹲在机床边拿金刚石笔修砂轮,头也不抬跟我打招呼,说现在他带徒弟,第一句话就是”别把磨削当磨菜刀”。我站在边上听着熟悉的嗡鸣,闻着空气里淡淡的乳化液味道,突然觉得,哪有什么玄乎的高端制造啊,全是这些蹲在机床边,盯着火花,听着声音,一点点磨出来的细活。
作者|制造
排版|制造
审核|小准