2026-10-26 21:43:17
作者:
制造
上周带刚毕业的实习生进锻造车间,刚推开门他就往后缩——四十度的天,车间里飘着氧化铁的红烟,头顶天车吊着烧得透亮的钢坯晃过去,风一吹连眉毛都要烤卷。他指着那堆刚从锤下出来的零件问:”这不就是以前的铁匠抡锤子吗?能有啥技术含量?”
我当时没接话。
真不是我不想解释,是站在那台大吨位的热模锻锤边上,你跟人说”这是锻造工艺”,对方大概率脑子里还是村口师傅打菜刀的画面。差远了。
烧到什么颜色,真不是靠眼睛猜
老辈铁匠靠看火色定温度,现在的产线也没全靠仪器替代手感。你以为烧到通红就能打?不同的钢种,锻造温度区间窄得离谱,差个几十度,要么硬得像块冷铁打不动,一压就裂;要么烧过了头,晶粒粗得像泡发过度的木耳,零件用半年就断。
 锻造车间工人观察烧红钢坯火色
我刚进厂那会,跟着师傅盯加热炉,有次图快,把常用的结构钢坯料烧过了上限30度。师傅从边上抄起测温枪怼上去,脸一下就沉了:”这料废了。”我当时还不服,觉得不就是热了点,压出来看着也没裂纹啊。结果后来探伤,零件内部全是粗大的晶界,装车跑了没多久,半轴断在半坡上。那笔赔偿,我扣了三个月奖金。
别信什么”看火色全靠天赋”的鬼话。现在的测温枪、红外传感器,全是以前的人打废了上百吨料攒出来的校准标准。你靠蒙,迟早要栽。
抡锤子的力道,从来不是越重越好
很多人对锻造的误解,就是”使劲压,把铁压成想要的形状”。错。锻造真正的核心,是把钢坯内部的孔隙、疏松,像揉面团一样揉实。你想啊,钢水浇出来的坯料,内部藏着多少细小的缩孔、非金属夹杂物,你要是压的速度不对、力道不对,表面看着压平了,里面的缝还在。
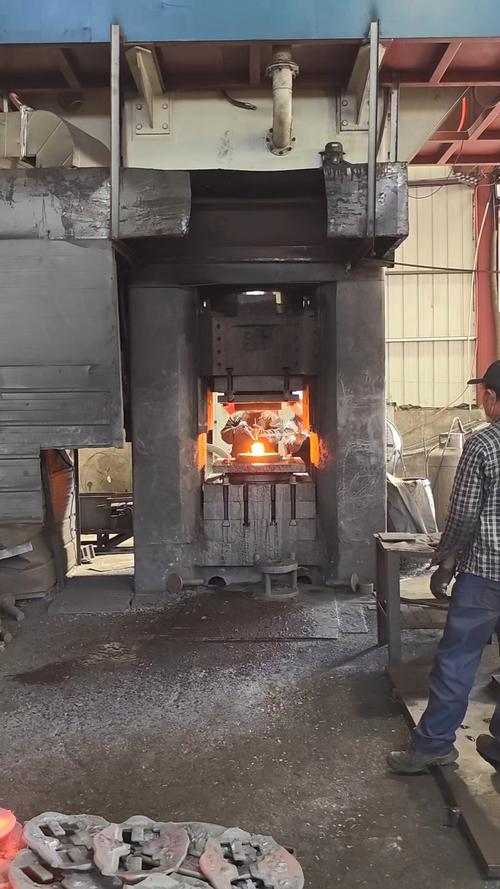 热模锻锤压制烧红钢坯现场
有次产线换了个新的操作工,调设备的时候把锻造压力往上加了两成,觉得这样压得更实。结果出来的零件,外观尺寸全对,剖开一看,心部的孔隙根本没焊合——因为压得太快,金属还没来得及往孔隙里流动,表面先凉了硬了,力道全压在表层,跟你踩雪似的,表面踩得硬邦邦,下面还是虚的。
力道这东西,要跟着金属的流动节奏走。太快了不行,太慢了也不行——钢坯凉得快,你压半天,跟捏硬了的橡皮泥似的,纹路进不去,内部的孔隙也挤不出来。
锻完的零件扔在地上凉,是最蠢的偷懒
 锻完的零件扔在地上凉,是最蠢的偷懒
很多新手觉得,锻完的零件红通通的,扔在车间地上吹凉不就完了?哪那么多讲究。
真错了。锻造后的冷却速度,直接决定了零件的内应力大小。比如那种大截面的零件,你要是锻完直接搁在通风口吹,表面凉得快,收缩也快,心部还热着,正膨胀呢,里外一扯,零件内部直接裂个暗缝,你表面根本看不出来。等装车用了俩月,应力慢慢释放,”咔”的一下就断了。
我之前见过隔壁班组的师傅,为了赶产能,锻完的曲轴直接吊到大功率风扇底下吹,说凉得快,下一批料能早点压。结果那批件做探伤,三分之一都有内部裂纹,整批回炉,班组当月的奖金全扣光。说起来都好笑,省了那十分钟的冷却时间,赔进去十几万。
上次那个实习生,跟着走完整个流程,从加热到锻造到切边到冷却,最后摸了摸刚锻出来的、还带着点余温的齿轮坯,半天说了句:”原来这跟打菜刀真不是一回事。”
我笑了笑,给他递了瓶冰可乐。
毕竟,那些烧得通红的钢坯,从来不会陪你演什么”传统技艺”的浪漫戏码。你对它上点心,它就给你扛住几吨的载荷不塌;你要是偷点懒,它分分钟给你撂挑子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:烧红的铁块不骗人,车间里的锻造工艺全是硬规矩
文章链接:https://m.lfdjt.com/p/zhizao/a/13805.html