跨进热处理车间的门,热浪先裹着细得发涩的氧化铁粉尘扑满脸。老张攥着半米长的铁钩子,刚把推料车里烧到亮樱桃红的轴坯勾到传送带上,旁边刚来的实习生伸手就要按旁边的油槽按钮,被老张一钩子杆敲了手背。
“瞎碰啥?这料不是淬火的。”
实习生懵了。烧这么红,不丢水不丢油,搁那吹大风?
很多人把正火和淬火搞混,真不是故意抬杠
上个月刚出过一档子事,同班组的小孩把一批45号钢的齿轮坯按淬火流程丢进了油槽,后序机加工的时候,硬质合金车刀连着崩了三把,车间里的噪音本来就大,那“咔哒”的崩刀声,隔着三米远都能吓一跳。
说穿了俩工艺的起点看着差不多——都是把钢坯烧到奥氏体区的温度,差就差在冷却的方式上。
淬火是急冷。烧到温度的料直接扎进水槽或者油槽,冷得越快,出来的硬度越高,硬到能在玻璃上划出白印,但脆,掉地上能崩个角。
正火呢?烧到同样的温度区间,直接搁在流动的空气里吹,靠自然对流加风机送风慢慢凉。别拿课本上干巴巴的定义套,我在车间摸了二十年钢坯,从来都是看火色记温度,差个三五十度,出来的料性能能差出一大截。
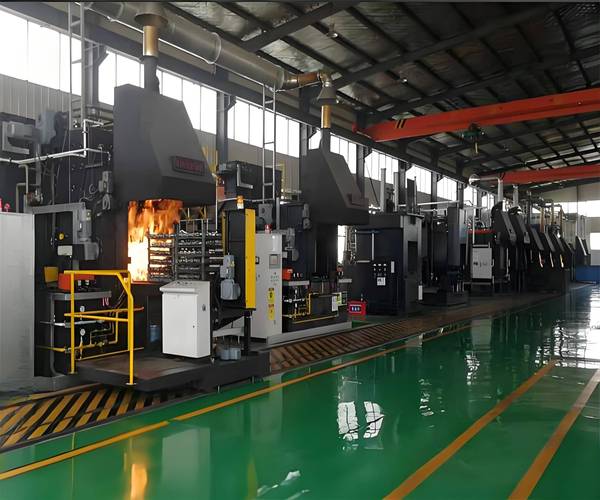
正火从来不是“省事儿版淬火”
之前有个来参观的采购算了笔账,说正火不用水不用油,比淬火省老多成本,回去就给他们厂的所有传动轴全改了正火流程。结果装机跑了不到三个月,拆回来的轴齿表面磨出了亮闪闪的沟槽,用金相磨片打出来一看,组织里全是大块的软铁素体,跟没烧透的蜂窝煤似的,软得扛不住重载。
说实话,我第一次见有人把正火当省成本的手段时,差点把手里的茶杯摔了。
正火的核心从来不是追求极致的硬度。它要解决的,是钢坯从轧机里带出来的一堆“内伤”——铸态的粗大晶粒,轧制过程攒下的内应力,还有之前加工留下的硬壳层。这些东西你看不见摸不着,要是不提前用正火把它理顺了,直接车成零件装到设备上,跑俩月应力一释放,轴能弯个几丝,电机转起来晃得连旁边的操作屏都跟着抖。
正火完的料摸上去(当然要戴三层厚的劳保手套)是温温的,没有淬完火那种冷得扎手的生涩感。拿扁锉轻轻在料的边角蹭一下,掉下来的铁屑是连续的薄卷,没有脆断的碎渣,就说明性能到位了。

那些容易出问题的细节,从来都写在操作规程的边角里
别觉得正火简单,吹大风谁不会啊?
真不是。
上个月赶一批外贸的连杆,班组为了抢进度,刚出炉的钢坯直接堆在离地面十公分的水泥地上,地面返潮,挨着地面的那一层冷得特别快,硬得机加工时钻不动,朝上的那面又凉得太慢,芯子软得扛不住载荷。整批料查下来,合格率不到三成,返工花的钱,比当初省下来的时间成本贵了十倍都不止。
正火的冷却速度是刚好卡在“不产生淬火裂纹”的临界线上。风太大,局部冷得太快,组织不均匀,后面探伤能探出一堆微裂纹;风太小,冷得太慢,晶粒又长粗了,跟没烧过的料没区别。甚至有时候赶巧车间大门开着,一阵穿堂风直吹传送带上的红料,那一块的性能都能跟别的地方差出一大截。
你说这是玄学?真不是。
很多新入行的小孩总觉得热处理就是把钢烧红了随便扔个地方等凉,却不知道哪一秒的风大了,哪一秒的料堆得太密挡了风,甚至刚出炉的时候旁边有人搬料带起了一阵扬尘,都能影响最终的组织性能。
下班的时候,老张把最后一钩钢坯摆到传送带上,风机嗡鸣着吹过去,红得透亮的钢坯慢慢从亮红变成暗红,最后变成跟车间里其他料一样的灰黑色。没人会特意停下来看这个过程,但就是这阵风吹过的几十分钟,决定了后面车床上的刀具会不会崩,决定了设备装上去之后,能不能扛住十年的重载。
作者|制造
排版|制造
审核|白杨