上周带刚毕业的小徒弟逛老车间,刚走到三号机组边上,就看见平时堆在传送带上的透明塑料收纳盒,不知道什么时候全换成了巴掌大的汽车固定卡扣。小徒弟眼睛都直了,凑到操作屏前面戳了半天,转头问我:”师傅,这机器不用换模具吗?我之前看教材里说换产品要停线拆模,最少折腾大半天啊?”
别把“能换产品”就当柔性制造
很多人对柔性制造的误会,从第一步就错了。觉得只要机器能做两种以上的产品,就算是柔性了。真不是。
前两年接触过一个做日用品的小厂,为了对外宣传自己上了柔性产线,专门在每台机床上装了快换夹具。换产品的时候得两个工人抬着几十斤的夹具,拧八颗固定螺丝,对刀、调参数、试跑,前前后后折腾俩小时。算下来一天要是换两次款,大半天的时间全耗在拆装上面,生产效率比原来的单一刚性产线还低。这哪是柔性啊,这是硬折腾。
真正的柔性制造,核心从来不是“能换”,而是“换的时候不疼”。原来的刚性产线是什么样?一条线从头到尾只服务一个产品,比如早年做显像管电视的专用产线,产品淘汰的那天,整条线直接当废铁处理——因为结构全焊死了,根本改不了做别的东西。所谓的柔性,从来不是硬掰着机器去适配不同产品,是从设计产线的第一天起,就给后续的调整留足了余地。

那些藏在传送带缝隙里的巧思
很多没进过车间的人,总觉得柔性制造是靠挥着大胳膊的工业机器人撑起来的。真到现场你就会发现,一半以上的巧思,全在你平时根本不会注意的细节里。
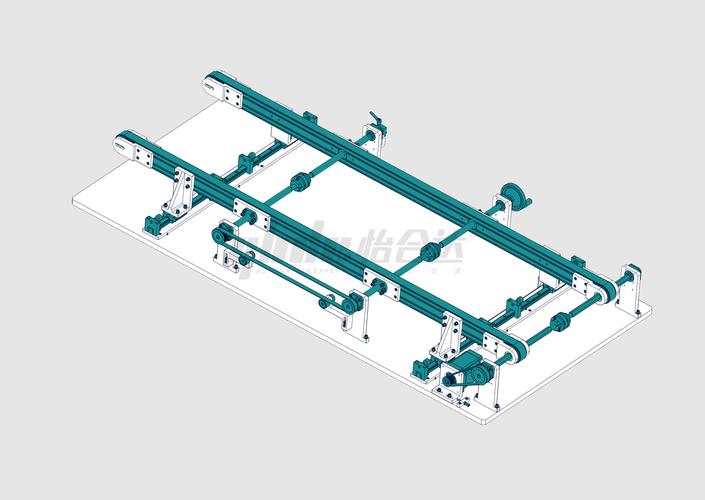
就拿最常见的传送带来说。老车间的皮带是全段焊死的,架子跟地面固定,皮带速度从头到尾一个数,想改方向就得拆架子、重新焊接。现在的柔性产线用的传送带是分段的,每一段的速度能单独调,甚至自带升降滚轮,锁扣一扳就能把整段推到别的位置。比如平时做塑料收纳盒的时候,传送带是直的,把产品直接送到超声波焊接工位;要换做汽车卡扣的时候,其中两段传送带直接抬升15度,拐个小弯就能接到旁边注塑机的取料口,整个调整过程,一个人拿着平板点几下,十分钟就能搞定。你伸手摸传送带侧面的铁架子,根本没有焊死的痕迹,全是带滚轮的可移动结构,连吊车都不用叫。
还有那个挂在机器边上的操作屏,存的根本不是某一个产品的固定生产参数,是一整套的生产“配方”。上次做收纳盒的时候,注塑温度设多少、冷却多久、机械臂抓料的坐标是多少,全存在系统里。下次要重启这个产品,点一下选项,所有参数自动加载,根本不需要老师傅拿着游标卡尺,蹲在机器边上对着调半天。
很多产线说自己做柔性,其实是把“换产品的麻烦”从机器端挪到了工人端。比如让工人每次换款的时候重新对刀、重新设温度、重新手动摆料盒,那根本不算柔性。柔性是把这些重复的麻烦,全提前消化在系统的设计里,不让一线工人额外付出精力。
最怕的不是换款,是换款的时候掉链子
干制造这么多年,我见过太多把柔性制造吹得天花乱坠的方案。坐在办公室里写PPT的人,总说要搞全链路数字化,要做数字孪生,要实现零时间换产。真到车间里待半天,你就知道这些想法有多脱离实际。
上次我们刚换完汽车卡扣的生产参数,跑了不到二十分钟,机械臂突然卡壳了,抓着个卡扣在半空中晃,就是不往料盒里放。小徒弟当时慌了,伸手就想去按急停,被我一把拉住。为啥?急停一按,前面注塑机里剩的几百克高温原料就全废了,连带加热的电费,一次小故障就是几百块的损失。后来查了半天才找到原因:系统里存的机械臂坐标,是上次做同款卡扣的时候,料盒靠墙角摆放的位置;这次换产的时候,因为车间通道要过叉车,工人随手把料盒往中间挪了十公分,机械臂的定位参数没跟着改,当然抓不准。
说实话,我到现在都觉得,那些吹得神乎其神的技术概念,远不如车间里干了二十年的老班长靠谱。上次换款,老班长提前半小时就在地上用粉笔划了个印,说不管谁挪料盒,照着印摆就行,省得机械臂抓空。就这一个粉笔印,比系统里花几十万装的定位传感器还好用。
很多刚接触制造的年轻人总觉得,柔性制造是科幻电影里那种全是银灰色机器人、看不到一个工人的未来车间。实际上你现在去绝大多数能实现多品种小批量生产的车间看,里面照样有穿着沾了机油工装的老师傅,照样有扔在墙角的半盒粉笔,照样有被叉车蹭掉了漆的铁架子。
小徒弟那天蹲在边上看了全程,擦了擦额头上的汗,说原来之前教材里写的全是飘在天上的东西,真落到车间里,全是这些碎得不能再碎的细节。我没接话。毕竟这行干了快二十年,我太清楚了——所谓的柔性,从来不是机器有多聪明,是给这些天天跟铁疙瘩打交道的人,省点没必要的麻烦。
作者|制造
排版|制造
审核|乐乐