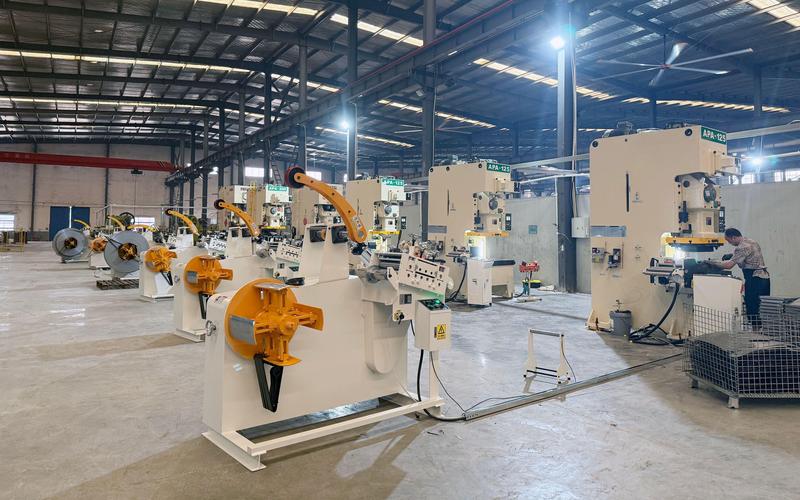
那台刚停的冲床边围了三个人,拎扳手的拎扳手,扛模具的扛模具,满车间都是葫芦吊哐哐的声响。你猜他们在干嘛?换产品。换一次产品花的时间,就是今天要说的事儿。
你看到的换型,其实都是错的
我刚干那会,也觉得换型不就是机器停了,拆旧模装新模,调好了试几件货,完事儿?直到带我的老师傅拉着我掐了三天秒表,才发现不对。
大部分车间里的换型,把能提前干的活全堆在停机之后干。比如提前把新模具从仓库拉到工位,提前把定位块磨好,提前把要换的料核对好尺寸——这些活,在上一批产品还在生产的时候就能干啊?非要等机器停下来,再派人去仓库拉模具,再找扳手找卡尺,这不纯纯浪费时间?
说白了,很多人压根没把换型拆开算过,只觉得换型就该花这么久,祖祖辈辈都这么干,哪错了?错就错在,把大把能赚钱的开机时间,白白耗在没必要的等待里。
差十几分钟,到底差出多少事
很多人觉得不就是差个把小时吗?一条班八小时,差这一小时了不起少出一批货。真不是这么算的。
现在接订单,全是小批量多品种,原来你一天换三次型,每次两个小时,一天光停机换型就六小时,剩下两小时生产,能出多少货?要是把每次换型压到二十分钟,一天三个换型才一个小时,多出来五个小时,全是能赚钱的产能啊。
我印象最深那次,整条线改流程,改完第一次试换型,我们几个蹲在边上掐秒表,针走到十八分钟的时候,第一台合格件已经压出来了。原来要整整一百二十分钟。我那天带的烟掉在油乎乎的地上,捡起来还能抽,就是手有点抖——真不敢信。
差的哪里是时间啊,是你能不能接小订单,能不能比竞争对手多赚那份钱。很多工厂喊了多少年产能不够,非要贷款买新线,其实把现有线的换型时间砍一半,产能直接涨三分之一,一分钱不用多投多少。
压短换型时间,靠的不是砸钱买新设备
一说改,很多人第一反应就是要上自动化,要换高精度机器,要花几百万。真不是。大部分情况,改点小破地方就行。
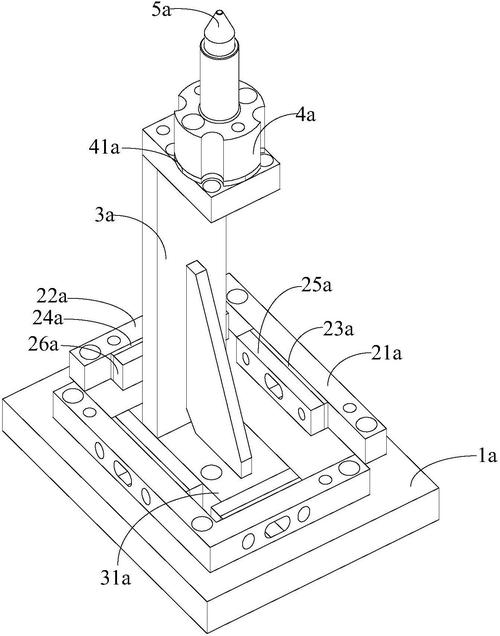
原来装模具要拧八个大螺栓,每个螺栓要拧三圈,换个快速锁模机构,一推一卡就行,十秒搞定。原来定位要对三个销孔,对着光眯着眼睛调十分钟,改成锥形定位销,推进去就自动对中,不用调。工具原来放在车间那头的工具柜,每次换型跑三趟拿,现在就在冲床边焊个工具架,常用的全摆好,伸手就拿。
说实话,难的不是改设备,是改习惯。很多老师傅干了十几年,就习惯了停机再找东西,习惯了慢慢调,你说要改,他还跟你急——我干了几十年都这么干,你个小年轻懂什么。
不过话说回来,老板也有责任。天天盯着出货,盯着良品率,谁会没事蹲在边上掐换型的秒表?这种脏活累活,没什么政绩,也算不上大项目,没人愿意干。
就是这样。很多人看不起这点零碎时间。攒起来,就是大半个车间的产能。你下次进制造车间,别光盯着那些开得轰隆隆转的机器看。多盯着停下来换活的地方数分钟,你就会发现,工厂里赚不到钱的原因,多半都藏在这里。
作者|制造
排版|制造
审核|小北