2026-09-21 03:09:03 分类:正文
刚进车间当学徒那会,我总觉得机加工的核心在刀在机床,夹零件的东西不就是个固定的架子?直到切废了三块料,被师傅按着脑袋看了一下午专用夹具,才改了这个蠢想法。
别把专用夹具当普通台虎钳
很多外行路过车间,隔着玻璃看,都觉得那就是块挖了槽的铁,跟台虎钳没什么区别,不就是夹东西吗?
我当初也是这么想的。那次要加工一批弧形柄的零件,我嫌找专用夹具麻烦,直接上台虎钳夹,夹的时候对着划好的线找了十分钟,觉得没问题了,下刀切出来,柄的角度偏了快一度,整个零件直接废了。
师傅过来没骂我,转身从工具柜里拖出来一个黑乎乎的铁块,迎头给我演示:你看这个槽,就是照着零件毛坯的弧形车出来的,放进去,轻轻一拧锁紧螺丝,边都齐了,不用找线,不用对中心,十秒钟搞定。我凑过去摸,那个槽的边缘还带着跟零件磨出来的细光泽,用了快十年,精度一点没变。
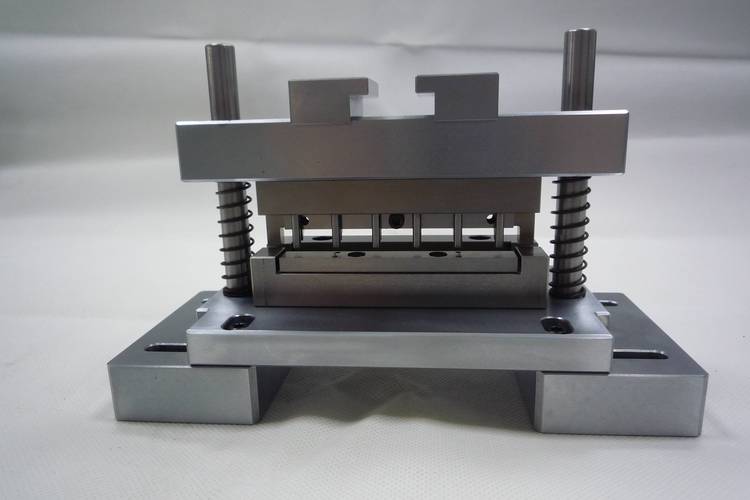 机械加工车间专用夹具装夹零件现场图
这就是专用夹具跟通用夹具有意思的区别——通用夹具是给什么都能夹两口的“万能牌”,专用夹具就是认准了这一种零件,往死里优化的“定制款”。你说它只能干这一件活?没错,但干这件活,它就是比谁都好使。
专用夹具赚的就是省出来的钱
 专用夹具赚的就是省出来的钱
很多小厂老板一开始算不明白这笔账,做一套专用夹具,要设计要下料要加工,花出去的不是小钱,不如用通用夹具凑活,反正能夹。凑活到最后,才发现亏的更多。
批量加工的时候,一个零件找正,慢的要三五分钟,快的也要一分钟,一天做两百个零件,光找正就得两三个小时,这都是工人的工时,都是钱。更别说新手找不正,切出来歪的,又是一堆废品,毛料钱比夹具贵多了。
说实话,我见过一个做汽配的小车间,原来做转向接头用三爪卡盘一个个找,一天出八十个,废五个,后来做了十套专用夹具,一天出一百八十个,废不到一个,半个月就把做夹具的钱赚回来了。
不过话说回来,要是只做一两个样品,那确实没必要做专用夹具,凑活用通用的就行,成本摆在这里。
好夹具的标准其实就三条
很多刚出校门的设计员,喜欢给专用夹具堆功能,又是自动锁紧,又是感应检测,恨不得把能加的都加上,结果拿到车间没人愿意用。为啥?铁屑卡在缝隙里,清理一次拆半天,刀路还被夹具挡住,得中途换刀,反而更麻烦。
真正好用的专用夹具,核心就三点:装夹快、定位准、不挡刀。就这三条,做到了就是好夹具,花里胡哨的功能都是添头。
上次我们车间改新活,要在圆阀体上钻一个三十度的斜孔,一开始用通用分度头夹,每次调角度,调完测,测完改,废了八个阀体才摸出规律。后来车间的老钳工李师傅,下班自己鼓捣了两天,用废料焊了一个带三十度斜定位面的专用夹具,往钻床工作台上一固定,阀体往定位座上一卡,直接钻,角度差不到十分之一度,谁来做都是这个精度。
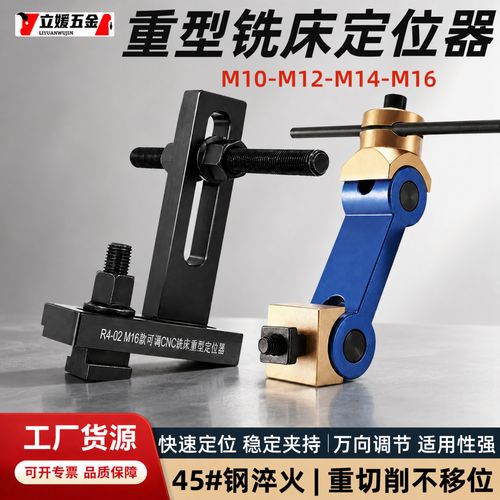 铣床加工带定位块专用夹具实物图
干了这么多年机械,我越来越觉得,专用夹具其实最能体现车间里的经验智慧。它不用你有多高的学历,多复杂的理论,只要你天天摸零件,天天干这个活,你就知道哪里要挖槽,哪里要留位置,哪里卡着最稳。很多看起来不起眼的铁疙瘩,藏着老师傅十几年的干活心得。你别小看它,没有它,再贵的机床,再好的刀具,也干不出又快又好的活。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里藏的秘密:什么才是好用的专用夹具
文章链接:https://m.lfdjt.com/p/zhizao/a/1344.html