上周带刚毕业的实习生擦机床,他攥着棉纱站在铣头下面愣了三分钟,问我——师傅,这转得呼呼冒铁屑的黑棍子,为啥比我人还贵?
我当时就笑了。
这玩意刚进厂的时候,我也觉得离谱。不就是个钢棍子,磨几个尖,凭啥卖那么贵?直到我第一次见它飞出去,打在防护玻璃上留了个半厘米深的印子,才知道这东西真不是随便糊个铁块就能当的。
掉在冷却液槽里的,才是最懂行的刀
很多新人刚进车间,见着崩了个小尖的铣刀,第一反应就是扔废料桶。我徒弟上个月就干过这事,把一把用了俩月的旧铣刀扔进去,说刃口崩了个豁,跑不了精活了。结果被负责磨刀的老周捞上来,在砂轮机上轻轻蹭了两圈,装上去跑铝件,出来的面比新刀还亮。
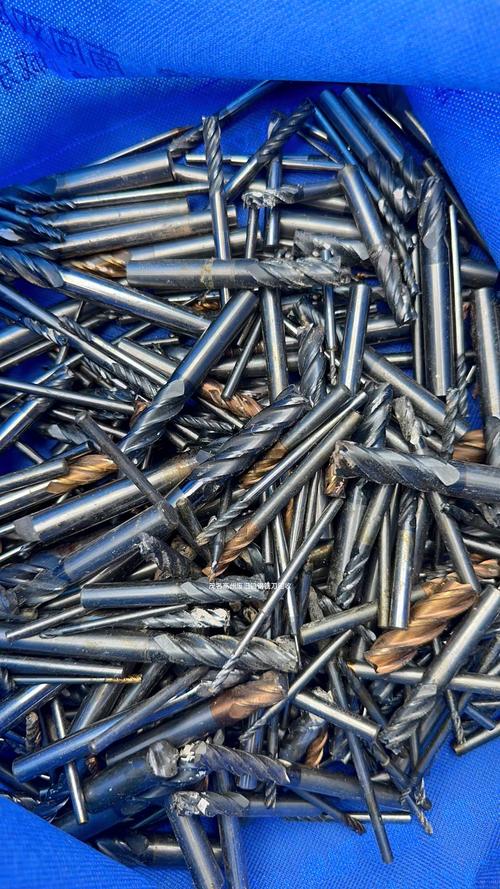
铣刀的价值从来不在“新”,在它的刃口和工件磨出来的“脾气”。新刀刚拆包装的时候,刃口是扎手的锋利,脆得很,头半小时跑活必须把进给降三分之一,不然冷不丁就崩个小豁。很多操作工图快,新刀一上就满负荷开,往往第一刀就把刃口搞崩,还反过来骂刀质量差。
你用指腹(一定要轻,别被划个口子)摸过磨顺了的刃口就知道,那种带着点细碎磨损的钝感,不扎手,反而不粘铝、不粘塑料,切出来的工件表面连细微的刀纹都浅。上次老周捞出来的那把刀,算下来已经用了快半年,磨了四次,现在跑粗活比新刀还稳。
别光盯着刃口看,掉渣的原因全在刀柄上
上次换班的时候,有个操作工换刀没注意,刀柄上沾了点没吹干净的铝屑,夹头锁紧之后,刀是歪的。开机跑了两公分,整块铝合金面板就震出一圈波浪印,整批件直接报废。他蹲在废料堆旁边骂了半小时,说今天这铣刀质量太差,震得这么厉害。
我过去把刀拆下来,拿棉纱擦了擦刀柄,指给他看那层嵌在金属纹路里的铝屑。
刀柄上的那点铝屑或者锈迹,比刃口崩个小豁的影响大十倍。很多人总觉得铣刀好不好,全看前面的刃口硬不硬,根本不管后面插在夹头里的那截是什么状态。你想啊,夹头要把刀牢牢抱住,中间只要垫了个头发丝细的铝屑,刀的中心就会偏个几丝。几丝是什么概念?比你掉在工件上的头发丝还细,但就是这点偏差,能让你跑出来的面全是抖出来的纹路,刃口一边磨得飞快,另一边根本碰不到工件,用不了半小时就得崩。
我见过太多用了十年还没废的铣刀,不是刃口有多硬,是后面的刀柄永远擦得亮得发乌,连个划痕都没有。那些用两次就废的刀,十有八九是刀柄上全是锈、全是铁屑,夹上去根本就没正过。
那些被吹得神乎其神的“特种刀”,大多是噱头
上个月有个供应商来车间推产品,带了把包装得精美的铣刀,开价是普通刀的三倍,说是什么特殊涂层,能切钢、切铝、切塑料,一把顶三把用。我当时就笑了,让他拿块硬铝上去试切。
三秒钟。
刃口上粘了个指甲盖大的铝疙瘩,转都转不动。
说实话,我在车间待了快二十年,没见过什么万能铣刀。什么材料配什么刀,都是之前的老师傅试了几百年试出来的规律:切硬的模具钢,就用刃口角度陡一点的,进给慢,吃刀浅;切软的铝,就用排屑槽宽一点的,刃口带点螺旋角,不容易粘屑。那些吹得天花乱坠的特殊涂层,很多时候就是把刃口做厚了,看起来亮堂堂的,实则锋利度不够,切软材料的时候粘屑粘得比啥都快。
真的。
别交那个智商税。
上次我那实习生还问我,为啥我们不买那种最贵的刀。我指了指旁边正在转的铣头——那上面装的刀,是老周从废料堆里捡回来磨的,现在跑出来的活,比那些贵三倍的特种刀还稳。
刚说完,机床就停了,老周喊我过去帮忙,说刚捞出来一把刀,磨磨下午能跑粗活。我拍了拍实习生的肩膀,走,过去看看。
作者|制造
排版|制造
审核|安然