2026-10-24 07:53:20
作者:
制造
上周带刚毕业的小孩逛数控车床工位,他盯着转得飞起来的卡盘直愣神,说这铁疙瘩转得快,切屑飞出来的火花都带风,全靠主轴有劲。
我给他指了指刀架上那片蹭得发亮的小东西。
就那点指甲盖大的硬质合金头,没它你主轴功率再大,连个铁皮都划不动。
真的。没人会注意它。
你以为车刀是”硬”就赢了?
刚上班那会我犯过傻,为了切高硬度的淬硬钢,专门挑了市面上硬度最高的刀片,结果切了不到三个零件,刀头直接崩成了碎渣。车间老班长当时蹲在我旁边抽烟,弹我脑壳说,你以为这是砍骨头呢?车刀要的从来不是单维度的硬,是硬、韧、散热的三角平衡。
太硬的刀片脆得像玻璃,稍微碰到点不平整的毛坯面,直接就崩;太韧的刀片软,切高硬度材料的时候刀尖很快就塌下去,零件表面糙得像砂纸;就算硬和韧凑得刚好,散热跟不上,刀尖在几百度的高温下烤上半小时,表层的合金组织直接变了性,切出来的尺寸忽大忽小,根本稳不住。
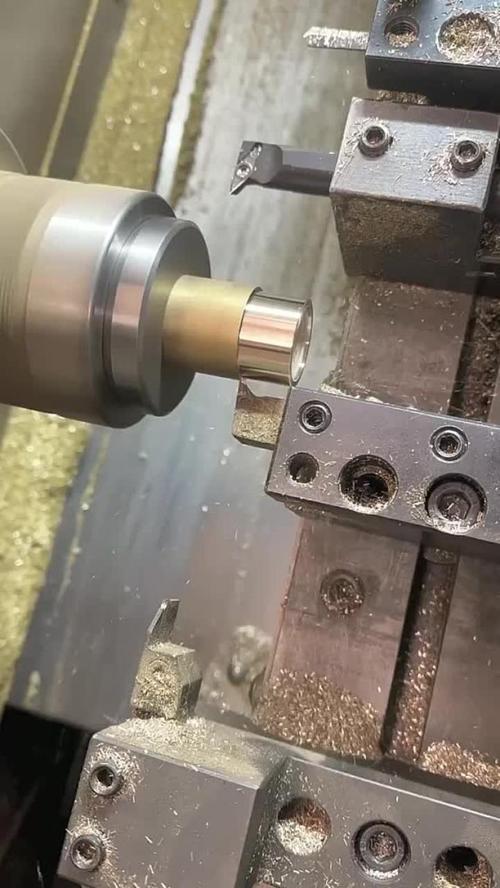 数控车床刀架上装夹的可转位车刀现场特写
很多新人刚上手的时候,总觉得要把刀片选到最贵的才好,其实真没必要。车间里常说一句话,合适比贵重要。切个普通的低碳钢,你硬上最贵的陶瓷刀片,就像拿宰牛刀切豆腐,纯纯浪费钱,再加上刀片太脆,稍微有点余量不均就崩,得不偿失。
那些卷成弹簧的铁屑,全是车刀”算出来的”
你站在车床边盯十分钟就懂了:有的车刀切出来的屑是碎的,直愣愣掉在接屑盘里;有的是卷成紧密的小弹簧,弹在防护玻璃上咚咚响;还有的屑软得像面条,缠在工件上扯都扯不动——这根本不是操作师傅手艺的问题,全是车刀前面那道浅浅的槽在起作用。
我见过最头疼的缠屑事故,铁屑绕着转得飞起来的工件缠了一圈又一圈,最后勒得工件在卡盘上滑了位,直接报了废。当时班组里几个人轮着拆,满手都是被锋利铁屑划的小口子,拆完一看,根本不是参数调错了,是前一天换刀片的时候,拿的那款断屑槽角度不对,切出来的屑太柔,根本断不开。
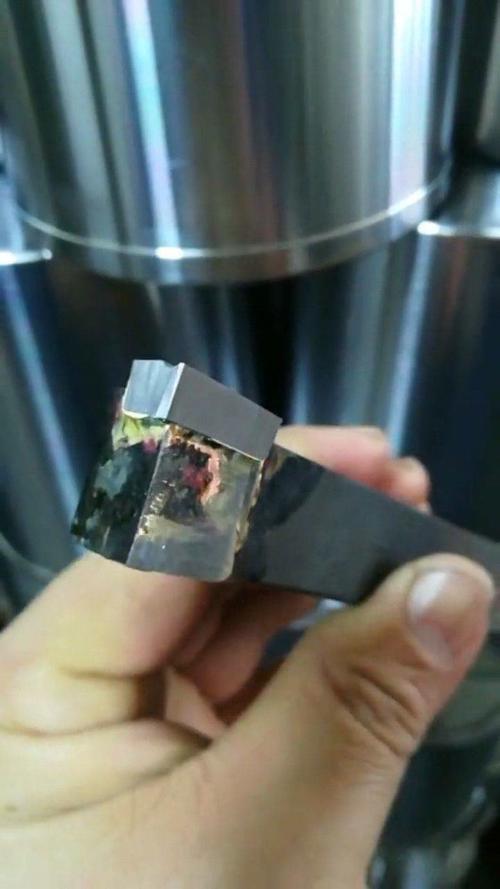 车刀断屑槽切削形成的C形切屑现场实拍
后来换了槽型匹配的刀片,进刀量和转速一点没动,切出来的屑直接成了指甲盖大的C形碎块,掉在接屑盘里哗啦响,再也没缠过。说起来真的很神奇,那道槽的深度也就零点几毫米,角度差个两三度,切出来的屑形态能差出去十万八千里。这东西不是坐在办公室对着软件算就能完全搞准的,得站在机床边,看着切屑飞出来的样子,一点点调,试个三五次,才能摸到最顺的那个点。
用废的车刀,从来不是”磨坏的”
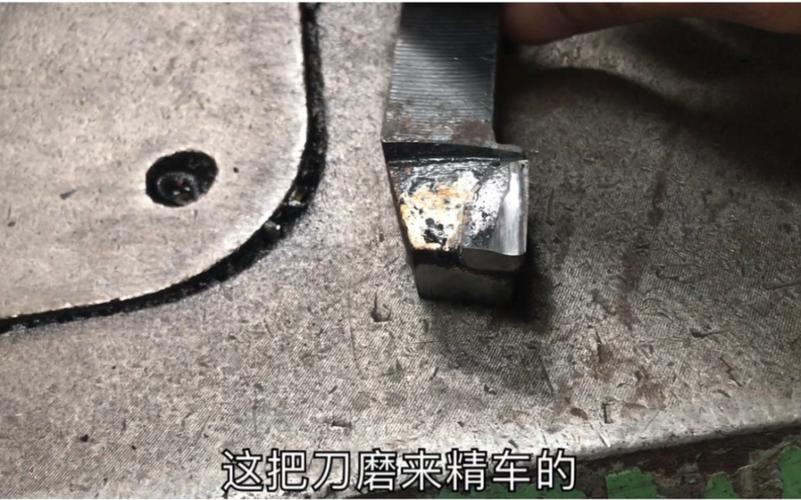 用废的车刀,从来不是”磨坏的”
很多人觉得车刀报废是因为切削的时候磨多了,钝得切不动。
真不是。
我整理过车间里攒了半个月的废刀片,八成以上根本不是正常磨钝的——有的是刀尖被高温烤得软了,粘了一小块金属屑在上面,再切的时候就把工件表面拉出一道道深沟;有的是对刀的时候没对齐,刀尖崩了个芝麻大的小缺口,从这开始整个刀头就废了,再切出来的零件全带着刀痕;还有的是冷却水管偏了,切的时候刀尖温度飙到几百度,硬得像陶瓷的合金头直接热裂了,裂纹细得你不拿放大镜都看不见。
说实话,我刚入行那会觉得车刀是消耗品,换就换了,直到有次因为水流没对准,一整盒刀片全热裂了,算下来小两千块,被主任追着骂了半层楼,现在我每次换刀都要伸手扒拉一下冷却管的角度,确认水流直直冲着刀尖才敢开机。
就像你在家切萝卜,刀斜着点切得顺,立着切就费劲,车刀也是一个道理。主偏角多少,前角磨多大,后角留多少,全是这么多年车间里摸爬滚打攒出来的经验,根本不是书上印几个公式就能套准的——毕竟每个车间的钢材质地都不一样,环境温度不一样,连冷却用的乳化液浓度都有差别,哪有什么放之四海皆准的参数。
昨天路过那个工位,刚毕业的小孩正趴在刀架旁边,拿着小手电照着刀尖看,看见我过来,举着刚切下来的C形铁屑笑,说师傅你看,今天的屑全是碎的,没缠。我没说话,给他递了根烟。车间的风机嗡嗡转着,切屑掉在接屑盘里哗啦响,那片小小的车刀在刀架上稳稳顶着,转起来的工件碰到刀尖,就乖乖削下一片薄铁。
这就是车间最实在的道理,从来没有什么花里胡哨的概念,你把那片小小的车刀伺候明白了,机床自然就给你出好活。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里被忽略的车刀:它才是机床啃金属的那排牙
文章链接:https://m.lfdjt.com/p/zhizao/a/13063.html