刚带徒弟小周进车间的时候,他盯着加工中心看了三分钟,伸手就要去摸旁边那个转得嗡嗡响的大铁盘,我抬手就把他的手拍开了。这手要是伸过去,轻则蹭一胳膊切削液,重则转盘转过来的时候把手指卷进去,到时候哭都来不及。
你以为换刀是主轴自己伸手拿的?
小周当时缩着手问我,那破圆盘转来转去的,又不是加工的地方,为啥转得那么带劲?
我当时没好意思直接说他外行。
哪是什么破圆盘。那是整个加工中心的刀库。很多刚进车间的人,眼睛全盯着亮闪闪的主轴,觉得主轴才是机床的核心,换刀肯定是主轴自己伸个胳膊去旁边拿——大错特错。
你见过哪个机床的主轴上能同时塞五六把不同的刀?粗铣的大面刀、精加工的球头刀、钻深孔的加长钻头、攻丝的丝锥,这些刀全搁在旁边的刀库上。程序跑起来需要哪把,刀库就精准转到对应位置,主轴滑过去把刀卡紧,再退回去干活。整个过程连两秒都用不了。
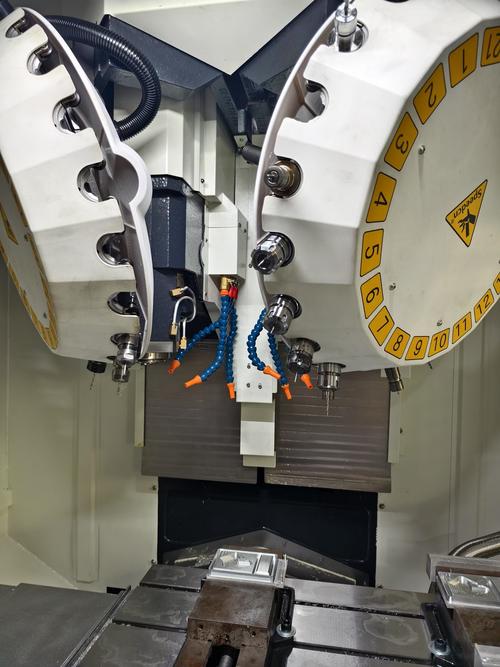
我刚入行的时候,总以为刀库找刀时那断断续续的咔咔声是齿轮磨坏了,追着维修师傅跑了半条车间,蹲在地上听了十分钟才被人拽起来,说那是定位销卡到卡位的正常声音,根本没坏。
丢死人了。
那咔咔的声音你听多了就知道,正常的定位是脆的,“咔——哐”,两声就定住;要是哪次声音发闷,或者转完了晃两下才停,肯定是卡位里卡了铁屑,再不清理下次换刀就得掉刀。
别把刀库当随便摆刀的杂物架
很多人觉得刀库不就是个放刀的架子,往卡位里塞就是了,哪有那么多讲究。
讲究大了去了。
上次有个新来的调试员,为了省得来回换刀,把粗加工用的大铣刀、还沾着切削渣的废刀、甚至上次加工蹭出毛刺的旧刀,随便往空卡位里塞,完全不管系统里记的刀号位置。结果程序跑起来,刀库转着找3号精加工刀,结果把塞在3号位的粗铣刀给抓上去了。
哐的一声。
整个刀杆直接撞在刚铣了一半的铝合金工件上,溅起来的铁屑把站旁边的小周胳膊划了个两厘米的口子,现在夏天穿短袖还能看见那个白印。
刀库的每个卡位,都不是随便占的。系统记着每个位置对应的刀号、刀长、直径,你要是随便塞刀,哪怕差了一个卡位,系统找刀的时候就会拿错。轻则撞废工件,重则整个主轴的精度都能给撞偏,修一次就得停线好几天。
塞刀的时候也不能随便往里一推就完事。每个卡位里面都有带弹簧的小钢珠,你得把刀柄推到底,听到“咔哒”一声卡紧了才算数。上次有个师傅塞完刀没听那声咔哒,刀库转了半圈,那把立铣刀直接掉在机床底座上,差点砸在巡检的人脚面上。
不过话说回来,也不是什么刀都能往刀库里塞。那种带了太多切削液、裹着厚厚铁屑泥的刀,擦干净了再放进去,不然时间长了泥干在卡位里,转都转不动。
刀库闹脾气的时候,比人还难哄
干机械的都知道,机床最容易出问题的地方,往往不是你天天盯着的主轴,而是那个安安静静在旁边转的刀库。
很多人遇到刀库转不动,第一反应是拿扳手去撬,或者让系统硬转。
千万别。
我见过最常见的刀库故障,就是轨道缝里积了太多混着切削液的铁泥,时间长了硬成块,卡在转盘和固定座的缝隙里,转的时候一卡一顿,咔咔的声音都发颤。这时候要是硬让系统转,里面抓刀的拨爪直接就能给掰弯。等下次换刀的时候,拨爪抓不住刀柄,刀直接从半空中掉下来,砸在工件上就是个坑。
还有的故障更隐蔽,就是定位销上卡了个小铁屑,本来该转15度就定住的,结果多转了小半圈,程序要拿12号的钻头,结果抓成了27号的粗铣刀。上次我们遇到这问题,追了快两个小时才找到原因——就是定位销的缝里卡了个小米粒大的铁屑,导致定位偏差了两个卡位。
之前有个厂家的售后过来检查,说要换整个刀库的驱动轴承,报价大几千。结果我拿个铜棒顺着转盘的缝隙,把积了大半年的铁泥一点点刮出来,再拿棉丝把定位销擦干净,手动转了三五圈,那转盘转得比新的还顺。
售后站旁边脸都绿了。
其实刀库哪有那么娇贵,就是平时擦设备的时候别光擦主轴的台面,顺便把刀库轨道上的泥擦一擦,定位销上的铁屑吹一吹,它就能安安稳稳转好几年。
上周小周已经能自己给刀库排刀位了,排完了还拿个小本子记上每个位置放的是什么刀,换刀的时候还特意凑过去,听那一声脆生生的“咔哒”。
像个刚把自己的玩具按顺序摆好的小孩。
作者|制造
排版|制造
审核|小北