上周跟着装配组的老周蹲在机床装配台边。
他攥着游标卡尺怼在一根亮得发蓝的金属杆上,突然就炸了。
“你小子别光盯着导轨擦!这玩意儿抖一下,后面整台设备的精度全白给!”
我顺着他的手指看过去,就是那根被他擦得连指纹都不留的丝杠。
你以为它就是个带螺纹的长螺杆?
刚进厂的实习生第一次见这东西,十有八九会嘀咕——不就是个粗点的螺丝杆,至于擦得这么金贵?
真不是。
普通的紧固螺杆,是螺纹和螺母的金属面硬蹭,摩擦损耗能占到传动功率的30%以上,转十圈有三圈的劲都用来磨自己的牙,用个半年就磨出宽宽的沟槽,精度掉得拦都拦不住。但丝杠的螺纹槽里是嵌满循环滚珠的,相当于把硬邦邦的面摩擦,换成了一排滚着的小轴承。
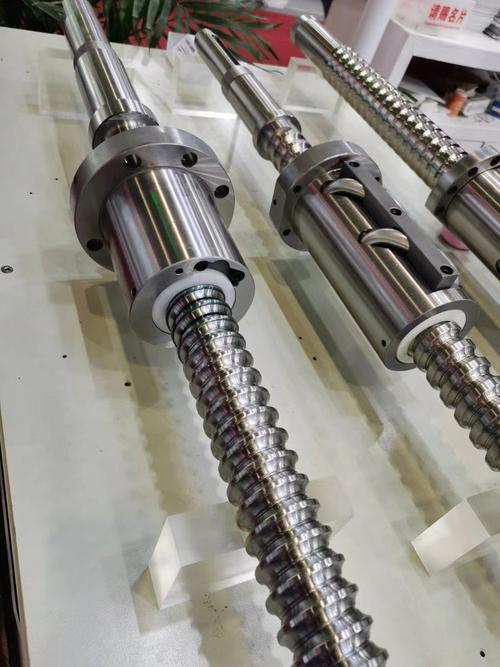
我第一次上手试的时候都惊了。这么粗一根、一米多长的金属杆,我两根手指搭在螺母上轻轻一转,连着几十斤的铸铁工作台就顺着导轨滑出去了,连一点涩感都没有。这种结构下的传动损耗通常不到10%,相当于你用十分之一的力气,就能推动原本要使出十分劲才能挪的重物——这也是为什么精密设备里但凡要走直线的地方,几乎都能看到它的身影。
别觉得这是啥高科技。说穿了,就是把我们小时候玩的弹珠,按规则排到了金属槽里。但就是这点小改动,把原本只能凑合用的传动件,变成了能扛住微米级精度的核心部件。
装的时候差半丝,运行的时候抖半天
很多人说丝杠是标准件,买回来装上就能用。
扯。
我之前见个新来的装配工,装丝杠的时候觉得两端的轴承座拧得差不多就行,差个几丝的偏差无所谓。结果开机试运行的时候,工作台走到行程中间就开始嗡嗡抖,拿百分表一靠,径向跳动快两丝了——两丝是什么概念?就是一根头发丝直径的三分之一。就这点偏差,加工出来的零件表面全是螺旋状的刀纹,整批件全废,班组加班到半夜,拆了重新校。
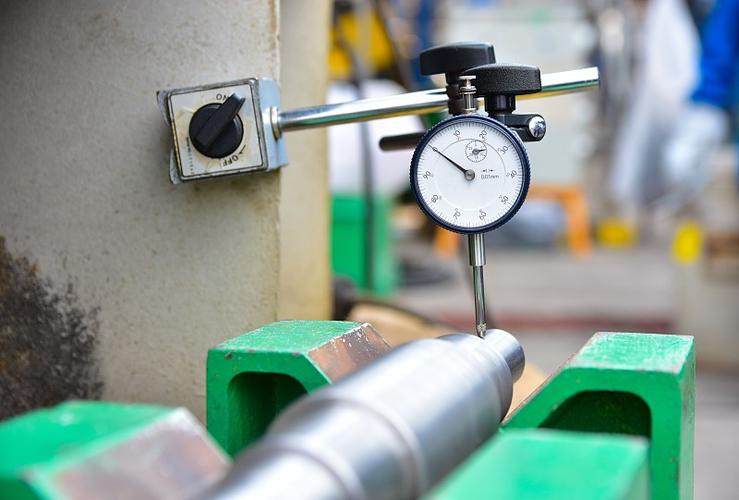
校丝杠哪有什么捷径。就是拿百分表的表针怼在丝杠的外圆面上,手动转着丝杠,从一端慢慢拉到另一端,盯着表针的摆动值一点一点调两端的轴承座,整个长度上的偏差要控制在半丝以内,拧两端锁母的时候还要边拧边测——劲大了直接把细长的丝杠顶弯,劲小了运行的时候会窜位置。我见过最较真的师傅,为了校一根3米长的丝杠,在车间蹲了三个多小时,连保温杯里的枸杞水都放凉了,就怕拧的时候手劲偏了半分。
说实话,这东西的脾气太直了。你安装的时候骗它半丝,它运行的时候就敢给你抖个几丝出来,半点情面都不讲。
那些突然“发疯”的设备,一半是它在闹脾气
设备出故障的时候,大家第一反应永远是电机烧了,导轨卡了,参数错了。找来找去,最后蹲在机身里摸半天,发现是丝杠在闹脾气。
最常见的问题就是间隙变大。用的时间久了,槽里的小滚珠磨得比原来细了一点,螺母和丝杠之间就空出了一点空隙。本来你让工作台往前走10毫米,它实际可能走10.02毫米,反向走的时候还要空滑一点,打个比方,就像你穿了大两码的拖鞋,走平路没感觉,一踩刹车脚就在鞋里滑半下。这种问题在激光切割、精密铣削的设备上最要命,切出来的圆都是椭圆的,找半天原因才发现是间隙超了。
还有更隐蔽的——润滑脂干了。很多产线的维护人员,记得给导轨打油,记得给电机上油,就是忘了给丝杠的螺母端注油嘴打油。时间长了,槽里的润滑脂结了干壳,滚珠滚的时候就会发出细碎的沙沙声,就像有人拿细砂纸在你耳朵边蹭。这时候再不停机补油,用不了一周,整个螺纹槽就会磨出凹坑,换一根新的的钱,够班组吃三顿热热闹闹的团建。
不过话说回来,这玩意儿也不是什么娇贵的主儿。只要你安装的时候别瞎拧,定期按点给它打对型号的润滑脂,它能安安稳稳转个十来年,连个多余的响声都不会出。
上次老周擦完那根丝杠,拿干净的棉布把表面的防锈油擦得发亮,跟我说,别小看这根铁棍子,你平时用的手机中框,开的新能源车的座椅滑轨,甚至家里的智能马桶的升降结构,全是靠这东西在撑着。
我当时看着那根亮得能照见人影的金属杆,突然觉得——哪有什么神奇的黑科技啊。不过是把最基础的结构,磨到了最细的精度而已。
作者|制造
排版|制造
审核|乐乐