上周带刚毕业的实习生去粗加工区,那小子盯着刚停转的铣床看了三分钟,伸手就想去摸露在外面的那根亮银色钢杆,被我一巴掌拍开。
刚停转的主轴表面温度能飙到六七十度,真摸上去,能在你手背上烫出个浅印子。这小子边甩手边瞪眼睛,说不就是根转着带动刀的钢棍吗,至于这么金贵?
我没跟他多解释。在车间待久了的人都知道,这根看起来没什么特别的钢轴,是整台机床的核心,它要是闹脾气,你整批的零件都得跟着遭殃。
你以为它只是个转杆?差之毫厘能让整批零件报废
很多刚进车间的新人,最容易把主轴和普通的传动轴搞混。觉得不都是一根钢杆,装在轴承里转吗?差远了。
主轴的回转精度,直接决定了你切出来的零件能不能用。之前有次产线卡了整整一天,切出来的铝件表面总有规律的细密波纹,换了三批刀具,调了好几次冷却液流量,甚至连工装夹具都重新校了水平,还是没解决。最后把主轴拆下来测径向跳动,才发现因为轴承的微小磨损,转起来的摆幅超了0.002毫米。
啥概念?就是普通人头发丝直径的三十分之一。就这么点看不见的偏差,顺着高速旋转的刀头传到工件表面,直接在铝件上磨出了波纹,两百多件产品全成了废品,损失抵得上班组半个月的绩效。
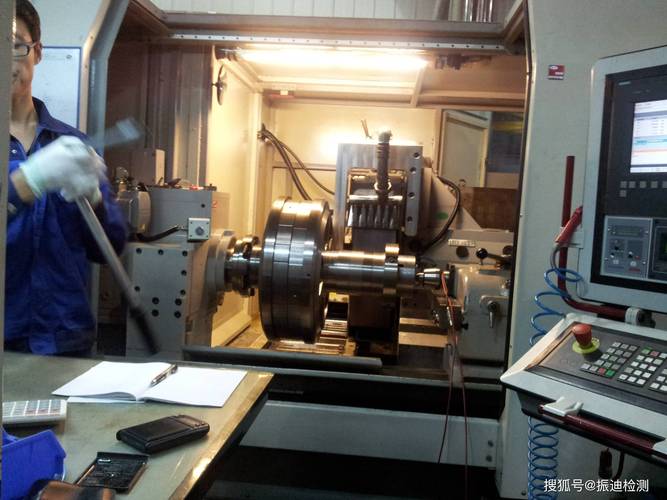
别拿家里的家电类比。你家洗衣机转的时候,哪怕晃得整个机身都抖,谁会在乎转的时候偏了几丝?衣服洗干净就行。主轴不一样,它前端装的是铣刀、钻头,有时候是砂轮,转的时候哪怕有头发丝几十分之一的摆幅,最后都会直接刻在工件上。切出来的孔歪了,铣出来的面不平,装到整机上的时候,缝隙大到能塞进去一张A4纸,根本没法用。
它的“脾气”,全靠平时攒出来的
干了快二十年机加工,我见过太多把主轴用废的例子,十有八九都不是零件本身的质量问题,是使用者根本不摸它的脾气。
很多新调来的操作工图快,每次开机直接把转速拉满,上来就硬切硬干。这哪行啊?主轴也需要热身。刚开机的时候轴承里的润滑油是沉在底部的,得低速空转个三五分钟,等油膜均匀裹住每一颗滚珠,温度慢慢升到合适的区间,再一点点提转速,才能达到最好的状态。就跟你冬天早上出门不能直接冲几公里一样,得慢走两步热身,不然非得拉伤不可。
之前有个班组长为了赶交期,连续两个星期开机就拉八千转的转速,不到三个月,那台机床的主轴噪音大得隔了半个车间都能听见。拆下来一看,轴承的滚道都磨出了细密的麻点,轴和轴承的间隙大到用手就能晃出明显的旷量。换一套主轴的钱,够他给整个班组发三个月的奖金,真的是亏到姥姥家。
平时巡检的时候,我总习惯把掌心轻轻贴在机床的壳体上。正常运转的主轴,摸上去的震动是匀的,声音是低沉的“嗡嗡”声,不是那种带尖锐杂音的、像蚊子钻耳朵的动静。要是手能感觉到明显的、一阵一阵的震动,或者声音突然变尖,别犹豫,赶紧停机查。
很多人觉得主轴发烫是正常的,毕竟转那么快。其实不对,正常工作的主轴温度也就比室温高个二十来度,要是烫得你手放上去两秒就得缩回来,那八成是润滑出问题了,要么是轴承间隙调得太狠了。再硬转下去,轴都能和轴承抱死,到时候不是换个轴承就能解决的事,整根轴都得报废。
那些你没注意的小细节,全是在给主轴攒寿命
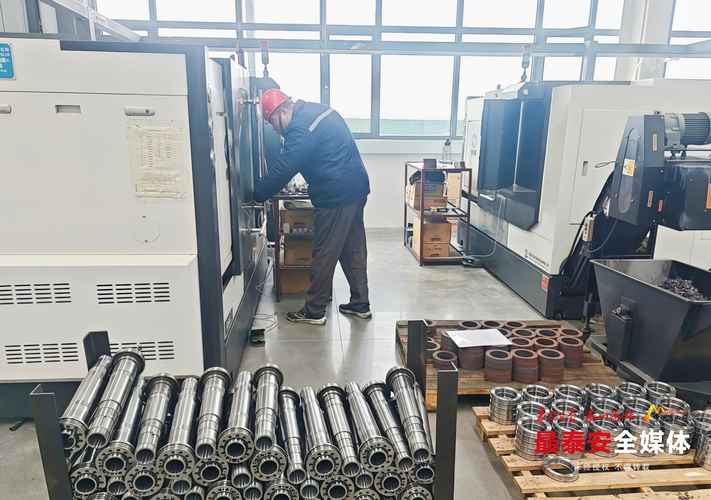
说起来都心疼。去年隔壁车间有台刚上的新机床,才用了半年,主轴就废了。调了监控才发现,换刀的师傅每次都把刀柄上沾的铁屑擦都不擦,就往主轴的锥孔里塞。那些细得像面粉一样的铁屑,夹在锥面和刀柄之间,高速转了三个月,把本来磨得像镜子一样的锥孔,磨出了一圈深深的沟。换一根大几十万的主轴,就因为每次省那十秒钟擦刀柄的功夫,全赔进去了。
还有人换刀的时候,看着刀柄装歪了,拿铜棒哐哐往里面砸。这也是要命的操作。主轴前端的锥孔精度是微米级的,你要是砸出个小凹坑,下次装刀的时候锥面贴不紧,转起来刀就晃,别说加工精度了,说不定转着转着刀都能飞出来,太危险。
说实话,很多人觉得机床贵的是那些花里胡哨的控制系统,是亮闪闪的操作屏幕。其实真不是。你把系统拆了,换个普通的控制器,机床顶多是操作麻烦点,还能转;要是主轴废了,你哪怕把屏幕换成黄金的,这机器也转不出合格的零件。
就像上次那个被我拍开手的实习生,现在跟着我学了三个月,换刀的时候每次都拿干净的棉布把刀柄擦得亮堂堂的,装进去之前还要对着光看看锥面有没有残留的铁屑。前几天他跟我说,原来这根看起来冷冰冰的钢轴,比人还娇贵。
我笑了笑。其实哪是娇贵啊。你对它上点心,它就给你稳稳当当地转,给你出精度合格的零件;你总拿它当免费的苦力瞎造,它随时能给你撂挑子,让你赔得心疼。
作者|制造
排版|制造
审核|白杨